 지우지 자동화

고급 장비 전동 구동 선정: 축방향·방사형 자속 모터의 핵심 차이와 조립 지원
532直线电机在半导体设备上的卡点是磁轨多段拼接:接缝台阶与贴装高度公差决定气隙均匀度,法向吸力放大装配风险,长行程把三段误差累加放大。
전체 텍스트 보기브러시 모터是汽车电子里最“卷”的品类:结构简单、成本敏感、产量巨大,任何人工介入都会被成本放大。它的自动装配难点集中在转子主线的四道工序——绕线、换向器压装、端部连接、动平衡,每一步都要求高一致性。
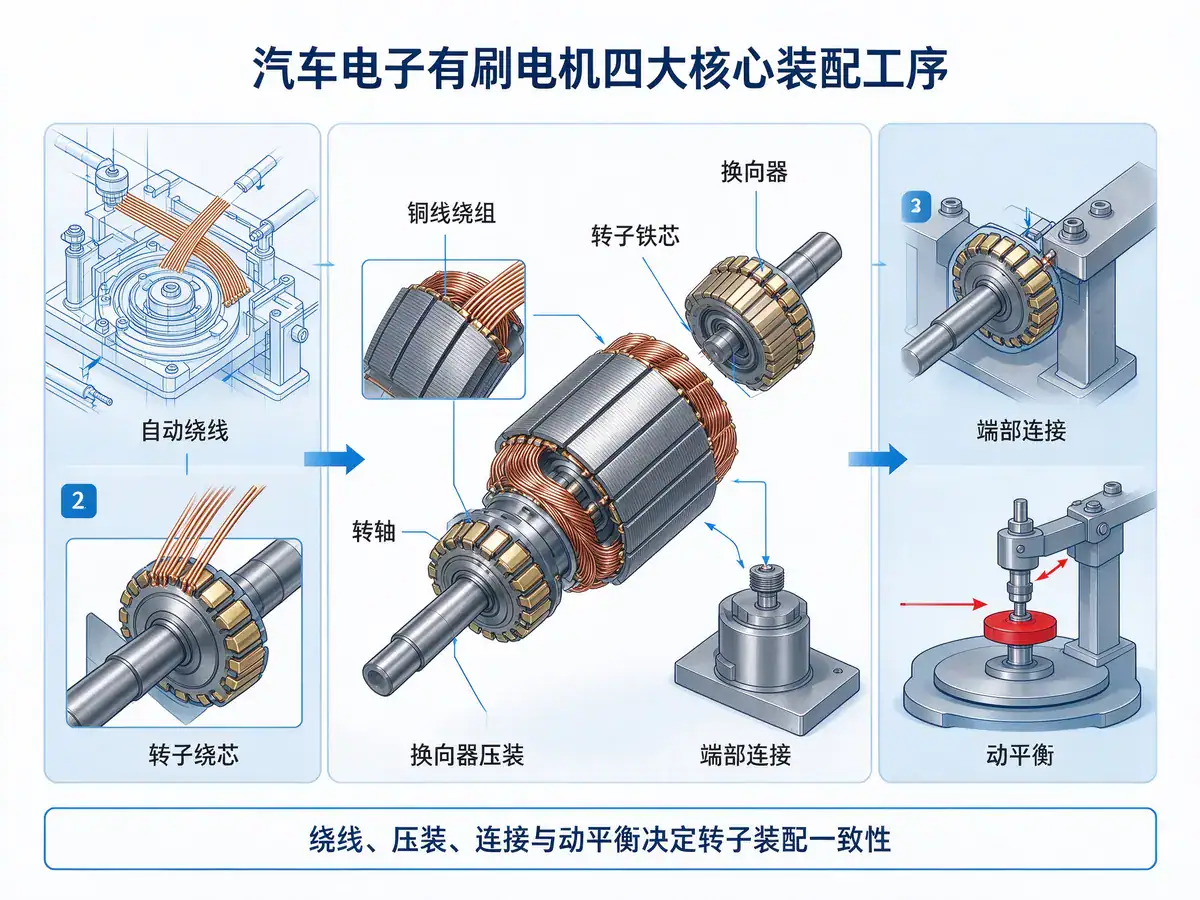
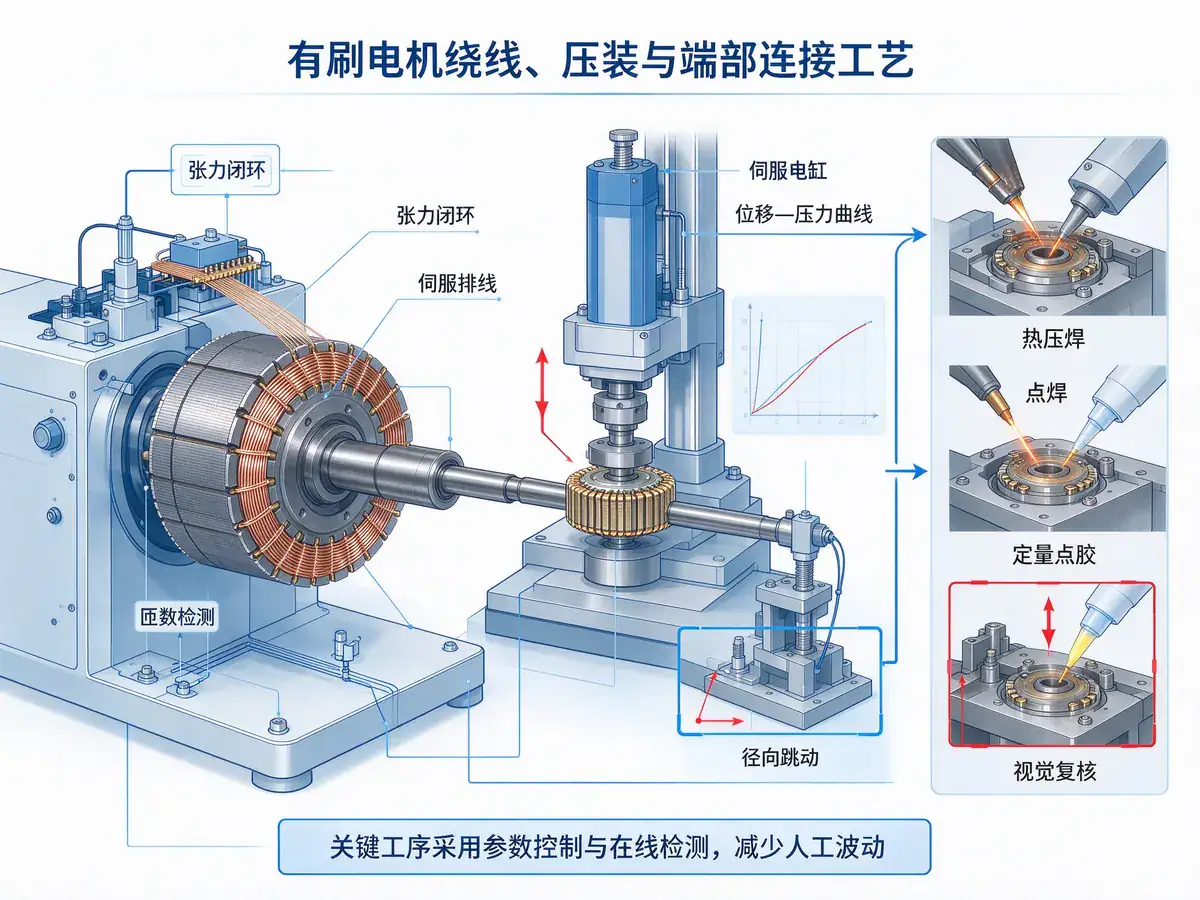
久巨的做法对应四项核心工艺。绕线采用张力闭环加伺服排线,保证排线整齐、匝数准确,绕完在线测电阻与匝数,超差在绕线工位剔除;换向器采用伺服电缸压装,按位移—压力曲线判定,既保证压入深度,也避免过压造成换向片开裂或绝缘件压坏,压后检测径向跳动;端部连接按结构选择热压焊、点焊或点胶固定,胶接结构用定量阀或喷射阀点胶,胶量与胶点位置由视觉复核,点胶本身是久巨的传统强项;动平衡工位测不平衡量与相位,去重后复测放行,数据与转子编号绑定。
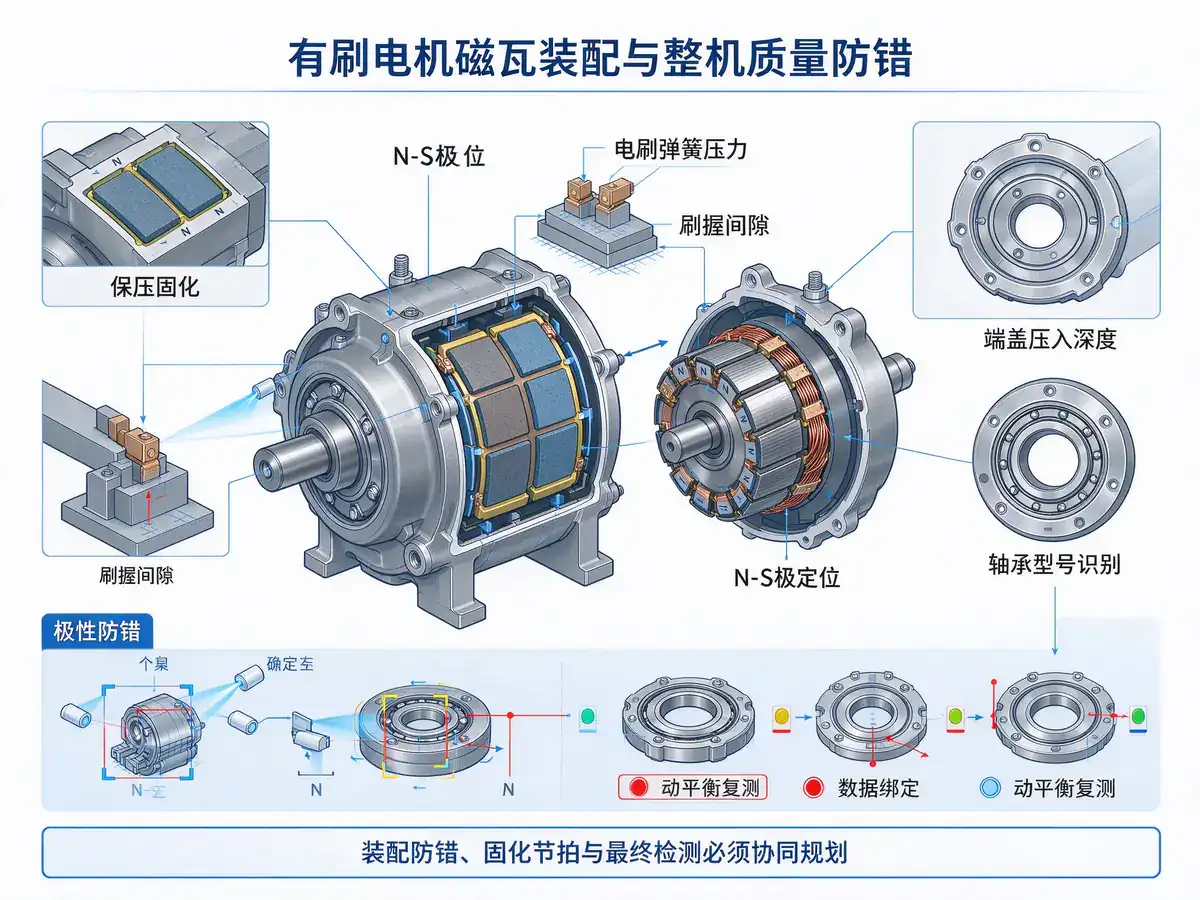
机壳侧同样有讲究:磁瓦贴装靠定位工装保证N-S极相对位置与轴向位置,胶接后保压固化,位置偏移会直接造成低速“咬死”和效率下降;电刷弹簧压力、刷握间隙、端盖压入深度影响换向火花与寿命,建议伺服压装并做通电跑合;磁瓦极性、端盖方向、轴承型号是最容易装错的三个点,需视觉与传感器双重防错。还要注意节拍的真实决定者:整线往往卡在固化等待与物料补给,而不是最复杂的加工工位,胶接结构要留保压与预固化时间,工位数量应按固化节拍配置;绕线机补料频繁,配在线料仓可避免频繁停机。另外要有清醒认识:柔性线束的理线与插接、外观终检这两段仍以半自动或人工为主,规划时单独评估,不要按理想状态估产能。
直线电机在半导体设备上的卡点是磁轨多段拼接:接缝台阶与贴装高度公差决定气隙均匀度,法向吸力放大装配风险,长行程把三段误差累加放大。
전체 텍스트 보기
지우주 자동화는 권선, 자석 삽입, 자화, 균형 조정 및 테스트 등의 공정을 통합하여 모터 자동 조립 라인 전체 솔루션을 제공하며, 256건 이상의 특허와 ISO 9001 품질 관리 체계를 바탕으로 고객의 안정적인 생산과 효율 향상을 지원합니다.
전체 텍스트 보기
电动汽车驱动电机以永磁同步为主,按结构分内/外转子、径向/轴向磁通,核心性能要求是高功率密度、宽高效区与高可靠性。
전체 텍스트 보기
管状电机的行星减速段正装反装都能塞进去,装反后电机照样转、空载电流与噪音都正常,要到长期往复运行才出异响。所以防错靠工装物理限制,不靠人眼。
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt