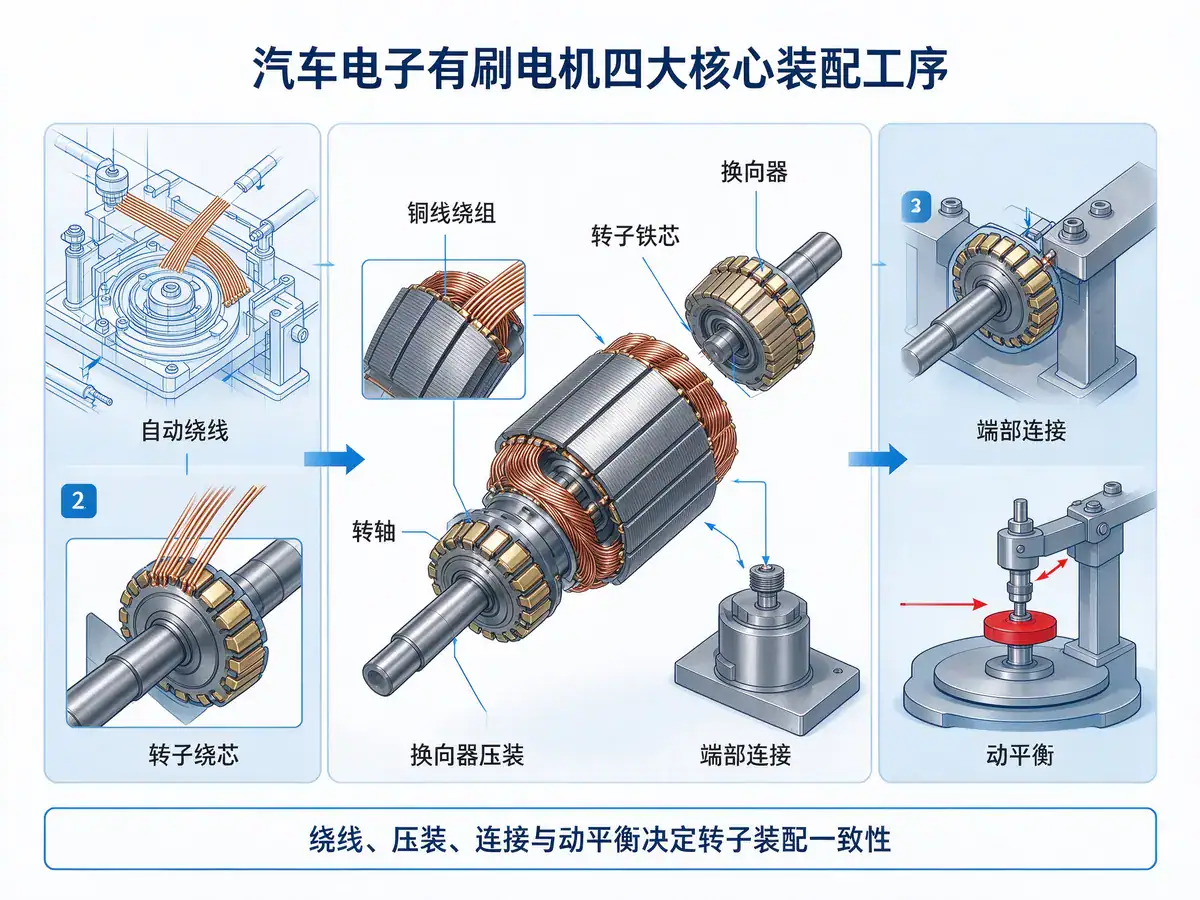
Щеточный двигательсамая конкурентная категория в автомобильной электронике: простая конструкция, чувствительность к цене, огромные объёмы, и любое вмешательство человека умножается на стоимость. Трудности автоматической сборки сосредоточены в четырёх операциях главной линии ротора — намотка, запрессовка коллектора, соединение выводов и балансировка; каждая требует высокой однородности.
Четыре ключевые сборочные операции коллекторных двигателей автомобильной электроники AutomotiveBrushedMotorFourCoreAssemblyProcesses
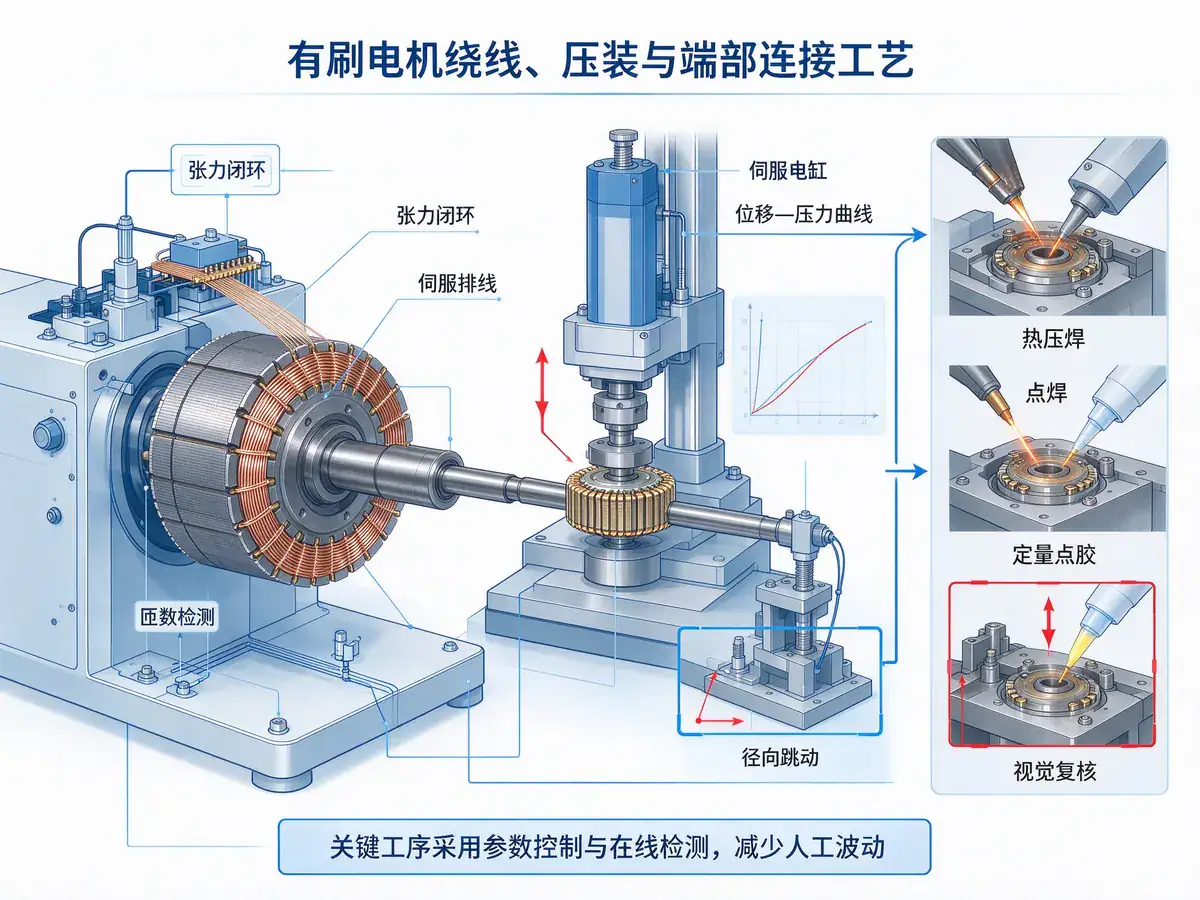
Подход Jiuju соответствует четырём ключевым технологиям. В намотке применяетсяЗамкнутый контур натяжениядобавить сервоприводную укладку, чтобы обеспечить ровность и точность числа витков, а после намотки измерять на линии сопротивление и число витков с отбраковкой на позиции намотки; коллектор запрессовывается сервоцилиндром с решением по кривой «перемещение — усилие», что обеспечивает и глубину, и защиту от растрескивания ламелей и повреждения изоляции при перепрессовке, после чего проверяется радиальное биение; соединение выводов выбирается по конструкции — термокомпрессионная сварка, точечная сварка или фиксация клеем; для клеевого варианта дозирование выполняется дозирующим или струйным клапаном с визуальной перепроверкой количества и точки нанесения — само дозирование давно является сильной стороной Jiuju; на позиции балансировки измеряются дисбаланс и фаза, после снятия массы выполняется повторное измерение и выпуск, данные привязываются к номеру ротора.
Намотка, запрессовка и соединение выводов коллекторного двигателя BrushedMotorWindingPressFitTerminalConnectionProcess
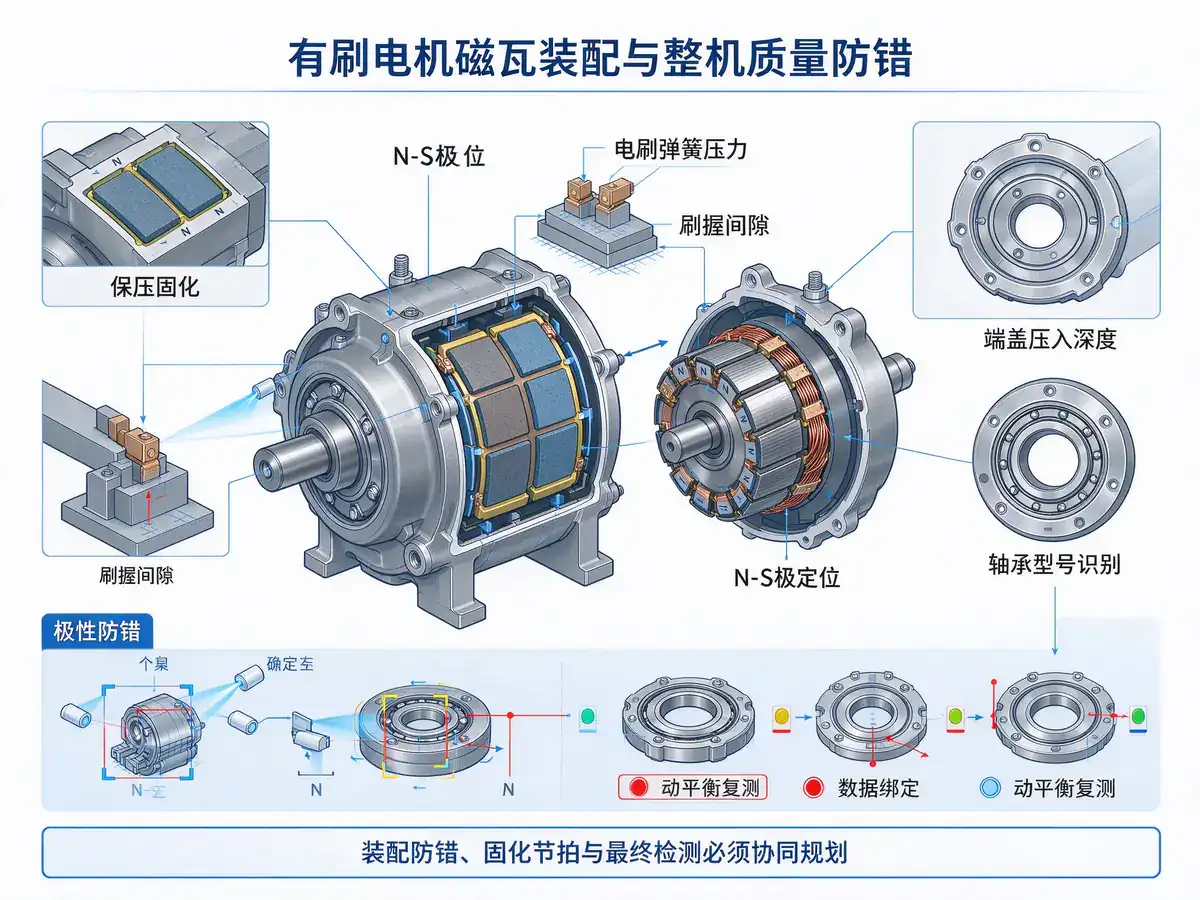
Со стороны корпуса также есть нюансы:Установка магнитных дугПоложение полюсов N-S и осевое положение обеспечиваются установочной оснасткой; после склеивания выполняется выдержка под давлением для полимеризации, а смещение положения напрямую вызывает «закусывание» на низких оборотах и падение КПД. Усилие пружины щётки, зазор в щёткодержателе и глубина запрессовки торцевой крышки влияют на искрение коммутации и ресурс, поэтому рекомендуется сервозапрессовка с последующей обкаткой под напряжением. Полярность магнитных сегментов, ориентация торцевой крышки и типоразмер подшипника — три точки, где ошибка наиболее вероятна, и здесь нужна двойная защита: машинное зрение плюс датчики. Следует также понимать, что реальным ограничителем такта часто становится не самый сложный пост обработки, а ожидание полимеризации и пополнение материалов: клеевое соединение требует времени выдержки и предварительной полимеризации, а число постов должно соответствовать такту полимеризации. Намоточная машина часто требует подзагрузки, и встроенный накопитель материала позволяет избежать частых остановок. Ещё одно трезвое замечание: укладка и подключение гибкого жгута, а также финальный визуальный контроль пока остаются преимущественно полуавтоматическими или ручными — при планировании их следует оценивать отдельно и не рассчитывать производительность по идеальному сценарию.
Монтаж магнитных дуг коллекторного двигателя и защита от ошибок на уровне изделия BrushedMotorMagnetAssemblyWholeMachineErrorProofing
Часто задаваемые вопросы по автоматизации электродвигателей
Видео с примерами автоматизации электродвигателей
Новости электромоторной отрасли
К сожалению, для вас не найдено никакой информации
К сожалению, для вас не найдено никакой информации
К сожалению, для вас не найдено никакой информации
Узкое место линейного двигателя в полупроводниковом оборудовании — стыковка магнитного пути из нескольких сегментов: ступенька на стыке и допуск высоты монтажа определяют равномерность зазора, нормальная сила притяжения усиливает риск сборки, а большая длина хода накапливает и умножает погрешность трёх сегментов.
Компания «Jiuju Automation» объединяет такие технологические процессы, как намотка, установка магнитных сердечников, намагничивание, балансировка и тестирование, предлагая комплексные решения для автоматизированных линий сборки электродвигателей, что помогает клиентам обеспечить стабильное производство и повысить эффективность, опираясь на более чем 256 патентов и систему качества ISO 9001.
Характеристики двигателей с осевым магнитным потоком в значительной степени зависят от пространственной топологии. В статье анализируются четыре основные топологии — SSSR, DSSR, DRSS и многодисковая многослойная конструкция — а также инновационные решения в области статоров без ярма и сегментарных статоров.
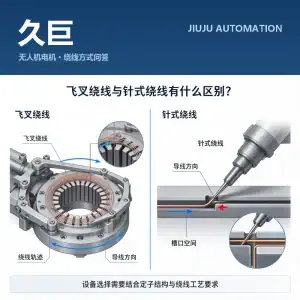
Вилочная или игольчатая намотка — сначала три параметра: внутренний диаметр статора и ширина шлица, число витков в пазу и диаметр провода, требуемый коэффициент заполнения. Водораздел один: проходит ли игла в шлиц.
 Jiuju Automation





 Español
 Français
 Deutsch (Sie)
 हिन्दी