 久巨自动化
割草机电机组装工艺视频案例—久巨电机自动装配线
1171久巨自动化整合绕线、插磁、充磁、平衡及测试等工序,提供电机自动装配整线解决方案,帮助客户稳产提效,依托256+项专利与ISO9001质量体系。
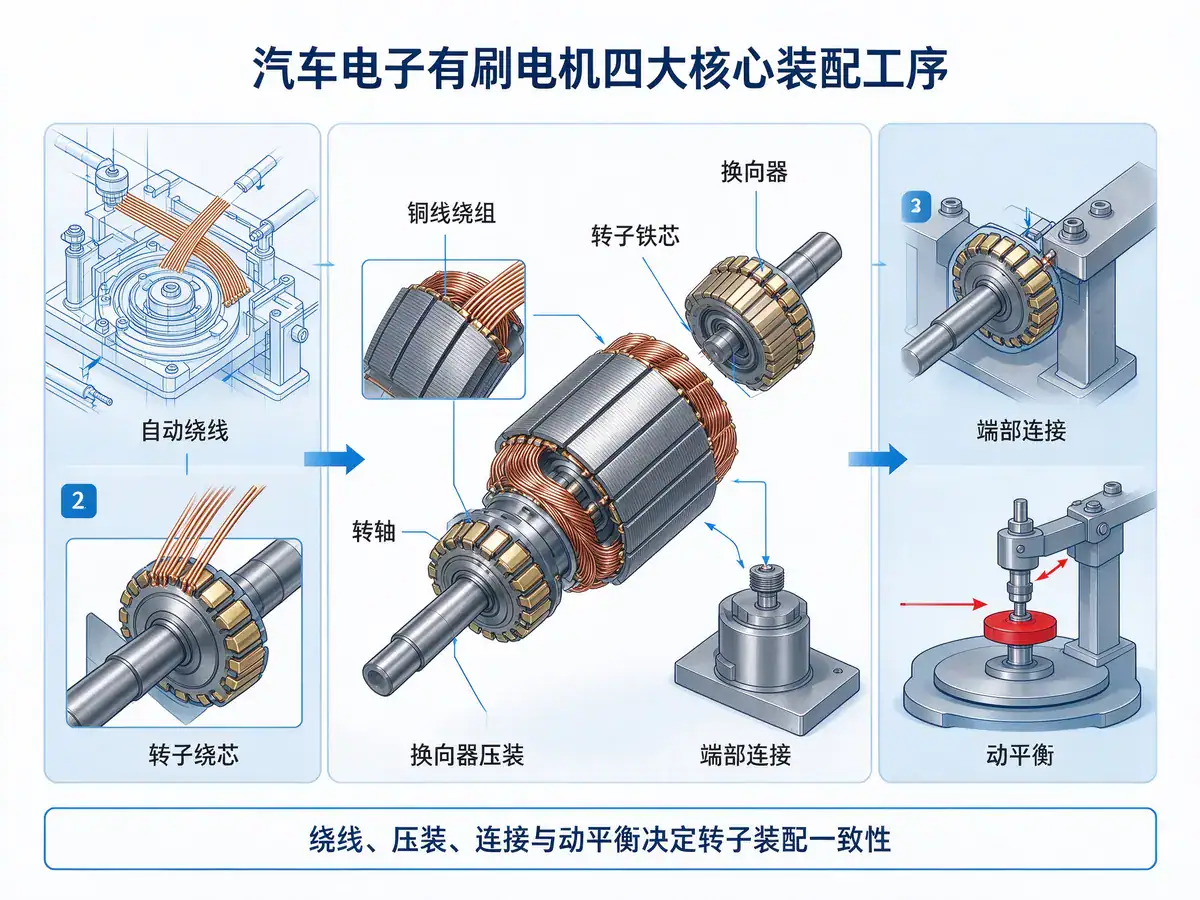
查看全文有刷电机是汽车电子里最“卷”的品类:结构简单、成本敏感、产量巨大,任何人工介入都会被成本放大。它的自动装配难点集中在转子主线的四道工序——绕线、换向器压装、端部连接、动平衡,每一步都要求高一致性。
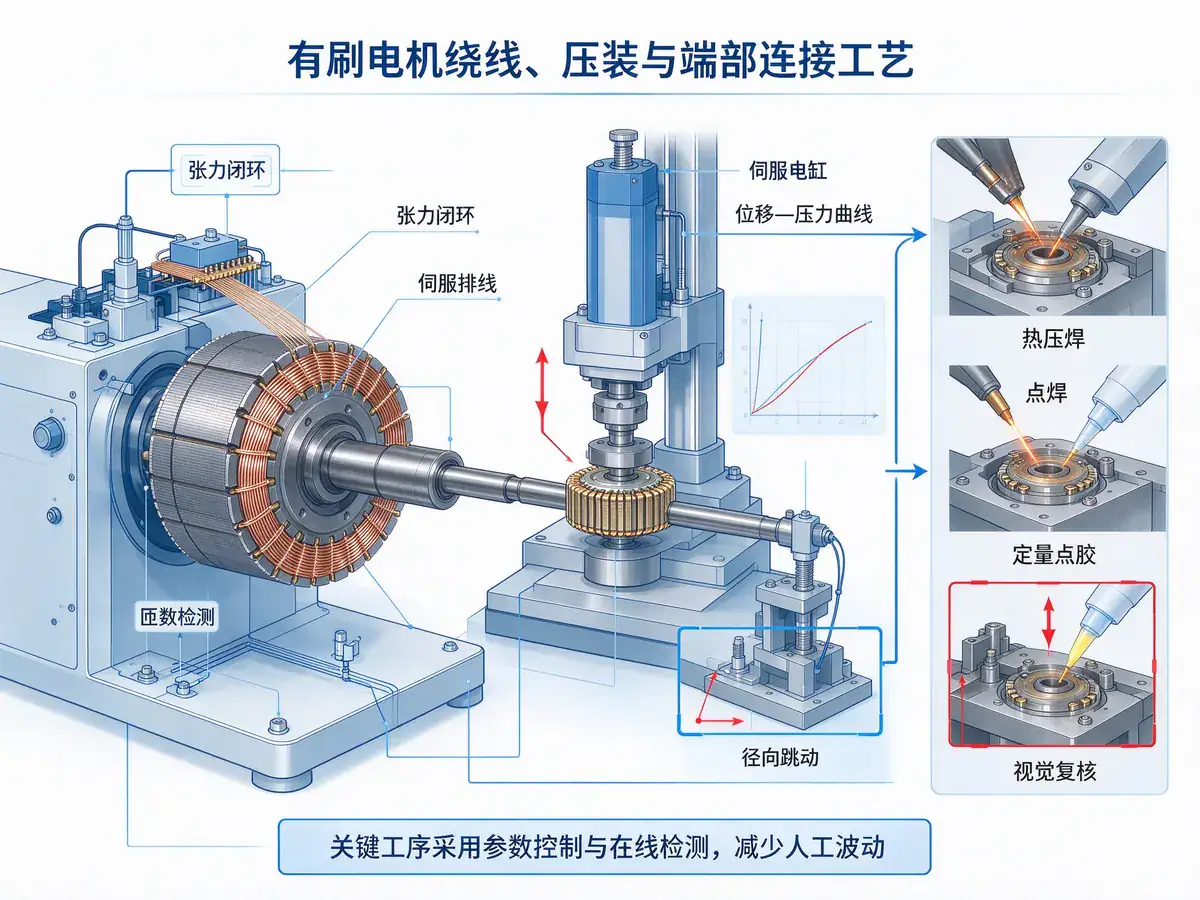
久巨的做法对应四项核心工艺。绕线采用张力闭环加伺服排线,保证排线整齐、匝数准确,绕完在线测电阻与匝数,超差在绕线工位剔除;换向器采用伺服电缸压装,按位移—压力曲线判定,既保证压入深度,也避免过压造成换向片开裂或绝缘件压坏,压后检测径向跳动;端部连接按结构选择热压焊、点焊或点胶固定,胶接结构用定量阀或喷射阀点胶,胶量与胶点位置由视觉复核,点胶本身是久巨的传统强项;动平衡工位测不平衡量与相位,去重后复测放行,数据与转子编号绑定。
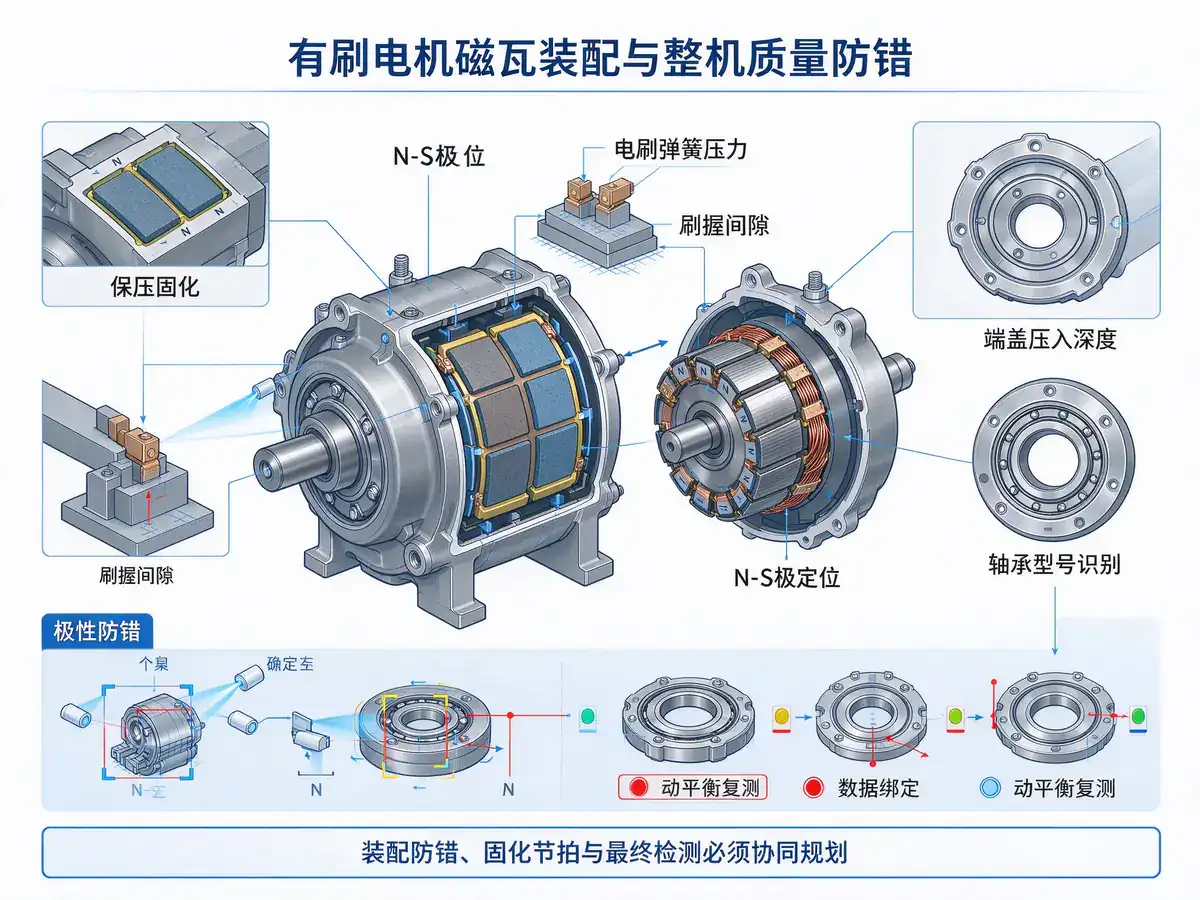
机壳侧同样有讲究:磁瓦贴装靠定位工装保证N-S极相对位置与轴向位置,胶接后保压固化,位置偏移会直接造成低速“咬死”和效率下降;电刷弹簧压力、刷握间隙、端盖压入深度影响换向火花与寿命,建议伺服压装并做通电跑合;磁瓦极性、端盖方向、轴承型号是最容易装错的三个点,需视觉与传感器双重防错。还要注意节拍的真实决定者:整线往往卡在固化等待与物料补给,而不是最复杂的加工工位,胶接结构要留保压与预固化时间,工位数量应按固化节拍配置;绕线机补料频繁,配在线料仓可避免频繁停机。另外要有清醒认识:柔性线束的理线与插接、外观终检这两段仍以半自动或人工为主,规划时单独评估,不要按理想状态估产能。
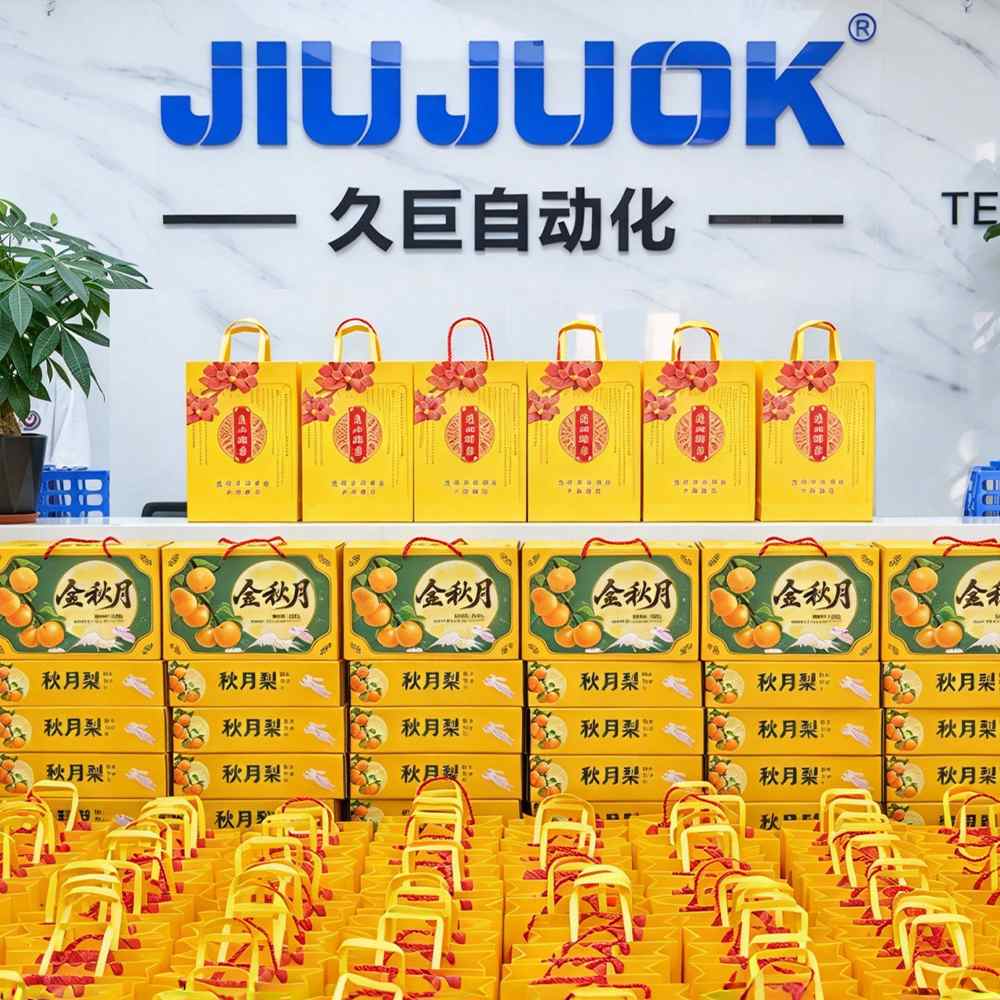
又是一年月圆时至,秋风送桂香,阖家庆团圆。在浓浓的中秋氛围中,久巨始终坚守智造初心,企业每一份成长与收获,都离不开全体同事的勤恳付出与同心并肩。
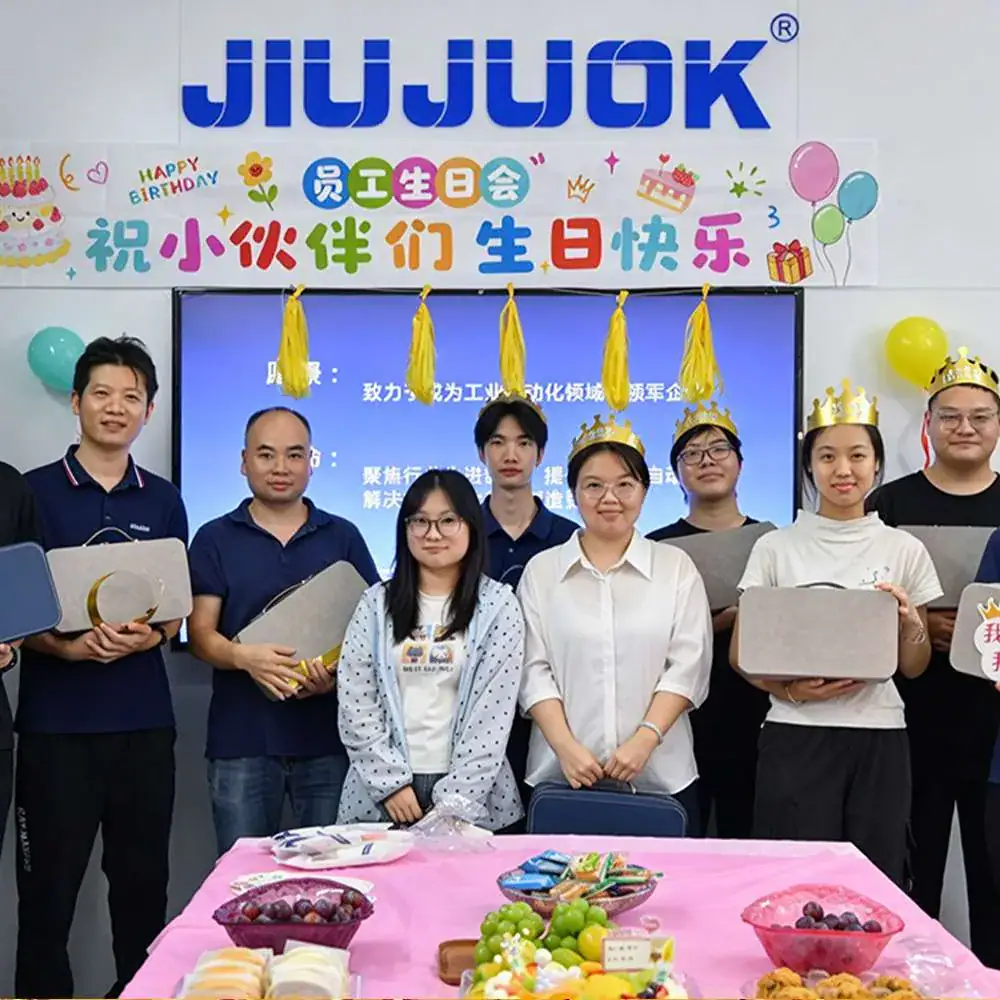
时光缓缓流淌,岁月镌刻成长。为感谢全体伙伴一路并肩同行,传递公司人文关怀,久巨 7‑9 月员工集体生日会温情如约而至。
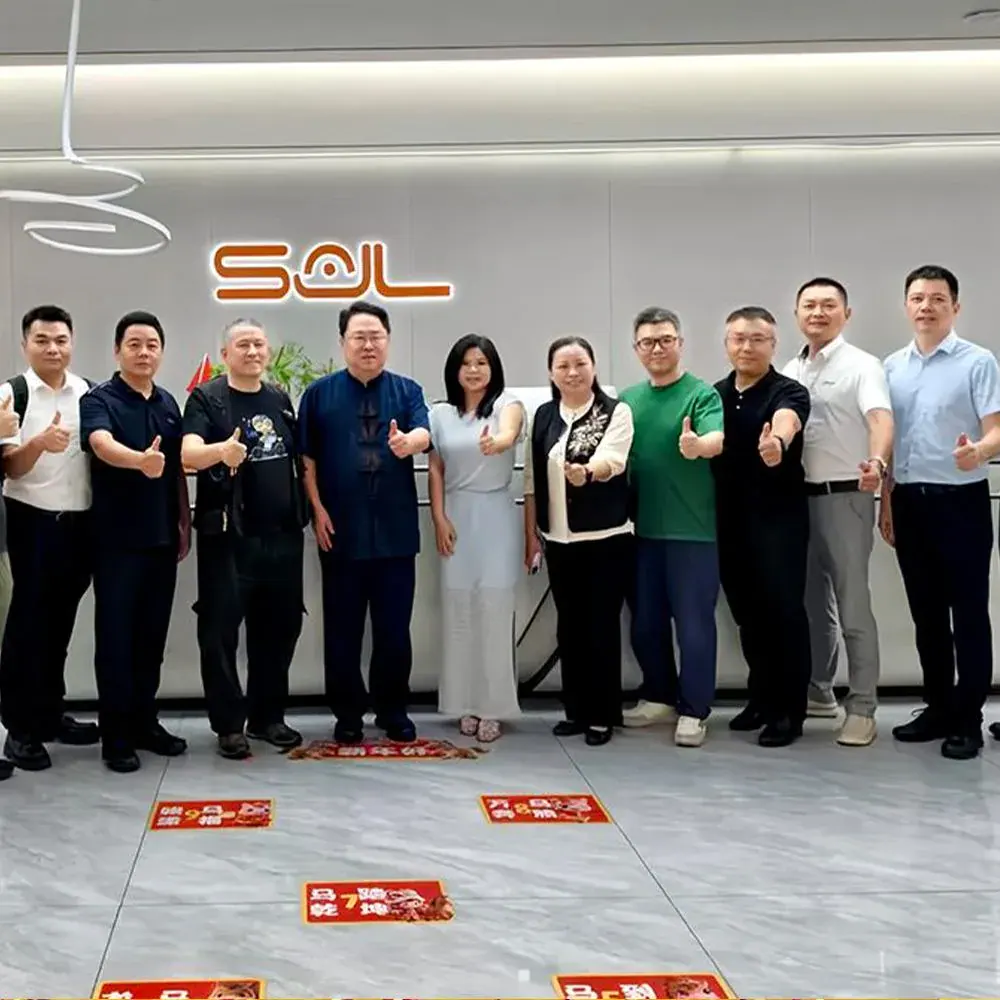
金秋送爽,月满中秋。为增进会员企业交流,凝聚行业发展合力,深圳市音响行业协会中秋会员联谊会于 9 月 18 日在会员单位深圳盛佳丽电子圆满举办。
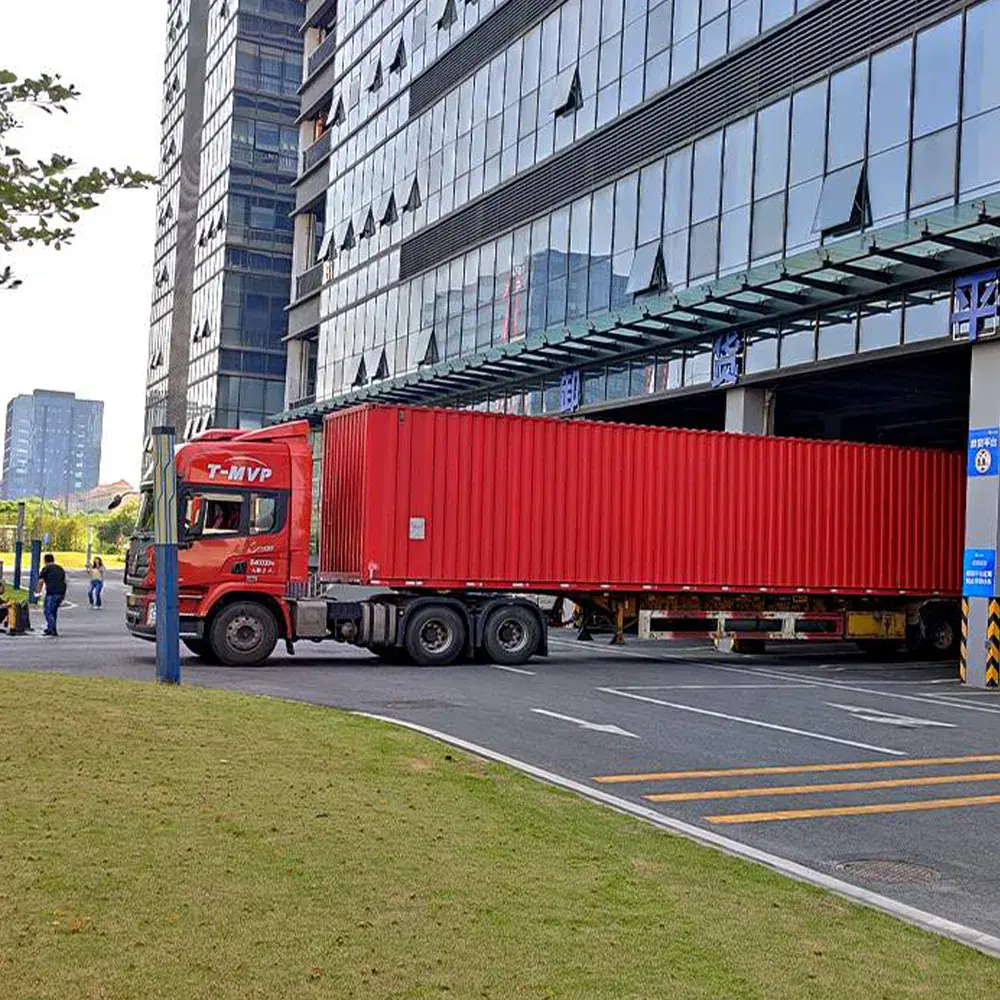
车间外的发运现场一片忙碌,经过多轮整机调试、模拟量产验证与出厂质检,久巨一套直流电机自动化装配线完成全部出厂流程,如期装车,即将奔赴客户生产基地,助力客户项目按计划推进生产落地。

久巨自动化整合绕线、插磁、充磁、平衡及测试等工序,提供电机自动装配整线解决方案,帮助客户稳产提效,依托256+项专利与ISO9001质量体系。
查看全文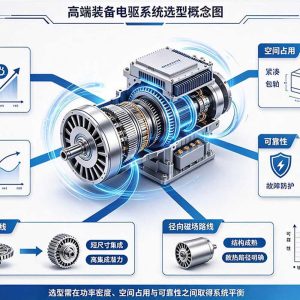
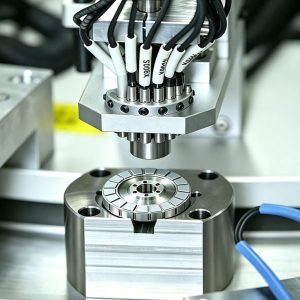
直线电机在半导体设备上的卡点是磁轨多段拼接:接缝台阶与贴装高度公差决定气隙均匀度,法向吸力放大装配风险,长行程把三段误差累加放大。
查看全文
 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt