 Jiuju Automation

Nach dem Magnetfügen löst sich der Magnet vom Rotor: In welchem Schritt liegt die Ursache?
382转子磁钢脱落多因槽内清洁、胶量与固化、插装导向失当,先查这四处再换磁钢。
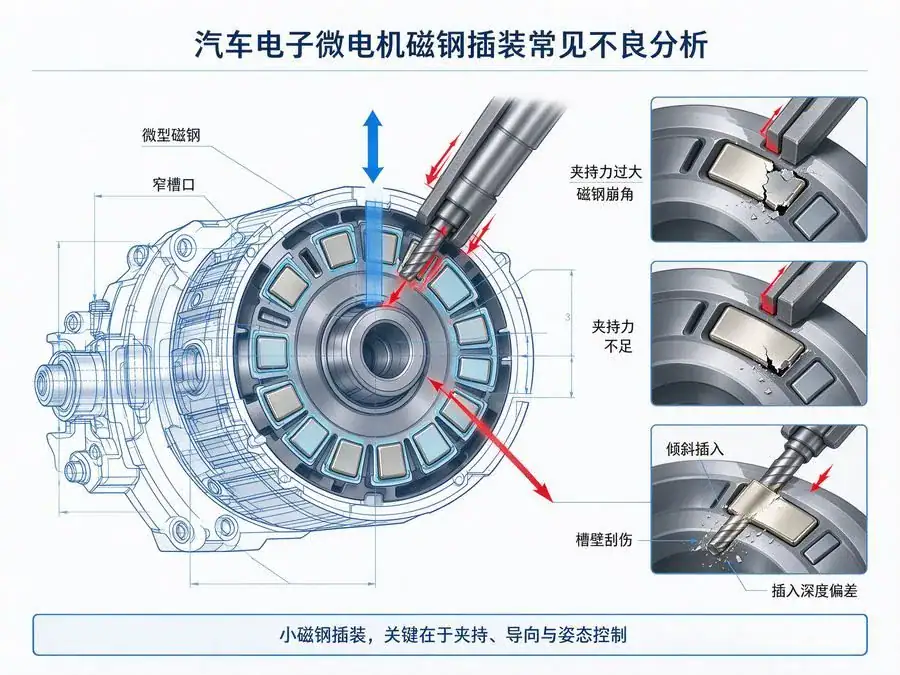
Vollständigen Text anzeigen汽车电子微电机的磁钢越做越小,槽口往往只留零点几毫米余量,插磁这一步就成了良率的瓶颈。人工操作有三个绕不开的问题:夹持力偏大就崩角,偏小则在搬运中甩脱;插入时带一点倾角就会刮伤槽壁,把崩边碎屑留在磁路里;不同时段的手感漂移,又让插入深度和磁钢间距悄悄变化,成品测试之前很难发现。
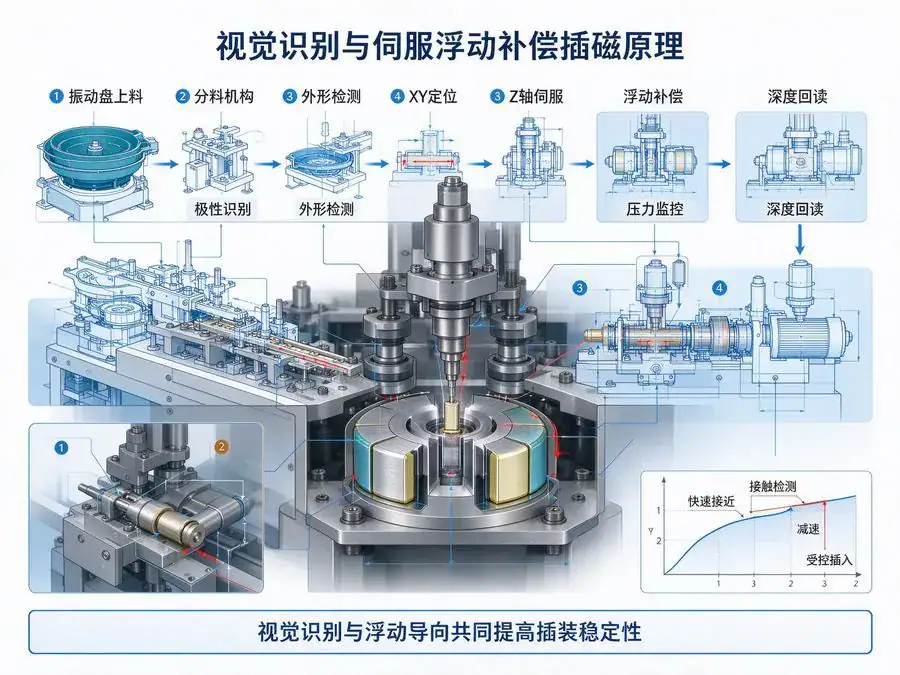
久巨自动化的解法是把这三个问题分层拆开。上料采用振动盘加分料机构,料道做防吸附处理,避免小磁钢互相粘连;取料后先做视觉判定,核对极性、正反面与外形公差,不合格件直接剔除;插装由伺服轴完成XY定位与Z向压入,插装头带浮动补偿,允许磁钢在最后一段行程内自我找正,插入过程按“先快后慢、接触即降速”两段控制,位移与压力曲线实时采集,超窗报警;插装后回读深度并抽检表磁,NG件在工位内分流。按现有配置,插装重复定位精度可达±0.05mm量级,具体以机型与工装为准。
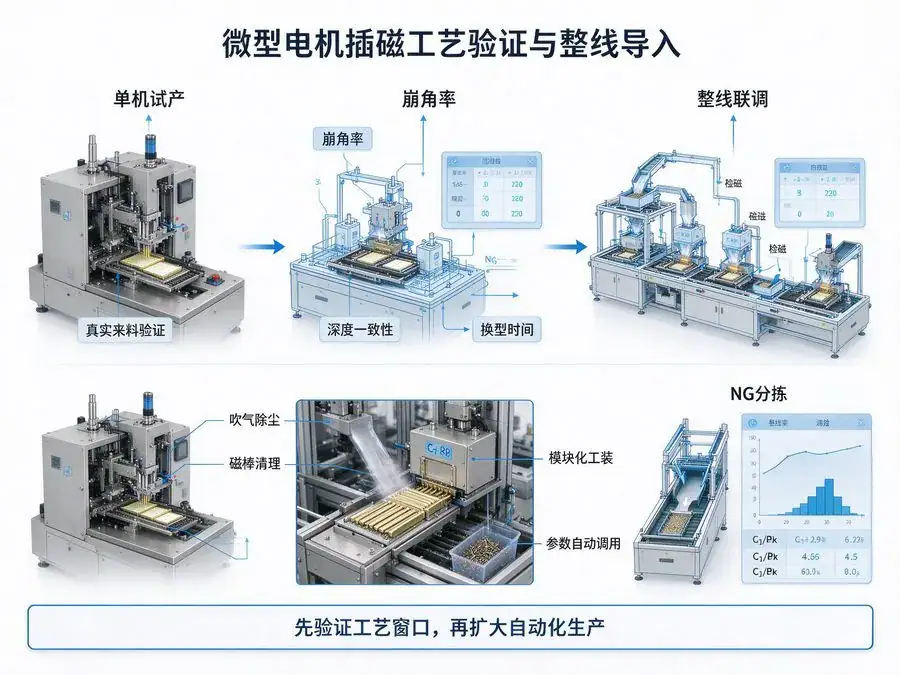
落地建议是先跑单机、再连整线。用两三批真实来料验证崩角率、深度一致性和换型时间,确认工艺窗口足够宽,再把上料、充磁、检测串起来,避免把单机问题带进整线。小磁钢极易被残屑带偏,工位应配吹气除尘与磁棒,工装每日清理;换型工装做成带识别码的模块,装上后自动调用参数,换型时间才压得下来。验收时把插装位置的过程能力指数、崩角不良率、换型时间写成量化条款,比笼统的“能跑”更有意义。
转子磁钢脱落多因槽内清洁、胶量与固化、插装导向失当,先查这四处再换磁钢。
Vollständigen Text anzeigen
Eine ausgereifte automatische Motor-Montagelinie kann viele Arbeitskräfte ersetzen; Kapazität und Konsistenz übertreffen das traditionelle Modell deutlich. Das Video erklärt die Schmerzpunkte der manuellen Montage und die Kernvorteile der automatisierten Linie.
Vollständigen Text anzeigen
Jiuju Automation bietet automatisierte Produktionslinien mit Servomotoren an, die eine präzise Ausrichtung von Rotor und Stator, die Integration von Encodern sowie EOL-Tests ermöglichen und in den Bereichen Industrieautomation und Robotik weit verbreitet sind.
Vollständigen Text anzeigen
协作机器人电机常在低速、高精度、频繁启停的工况下工作,对噪音与平稳性极为敏感,磁钢位移表现得格外明显:位移可能只有零点零几毫米,却足以让低速段出现顿挫。
Vollständigen Text anzeigen 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt