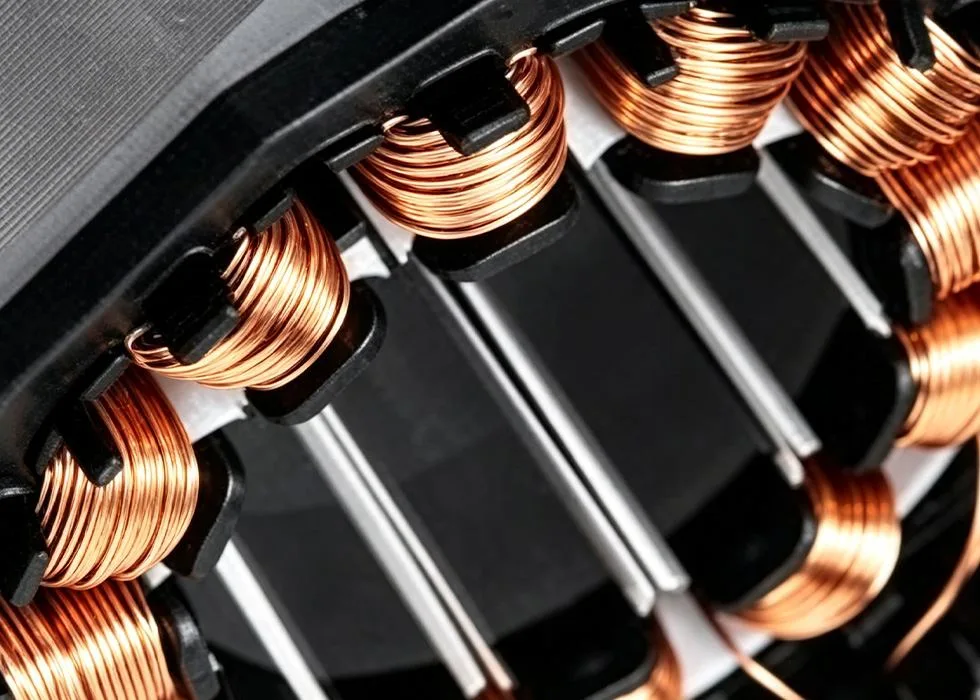
Die Wicklungsart bei Hohlkernmotoren beeinflusst die Kupferverluste und den Füllgrad der Nuten; sowohl die Nadel- als auch die Gabelwicklung haben jeweils ihre eigenen Anwendungsbereiche.
F: Worin besteht der wesentliche Unterschied zwischen der Nadelwicklungstechnik und der Gabelwicklungstechnik?
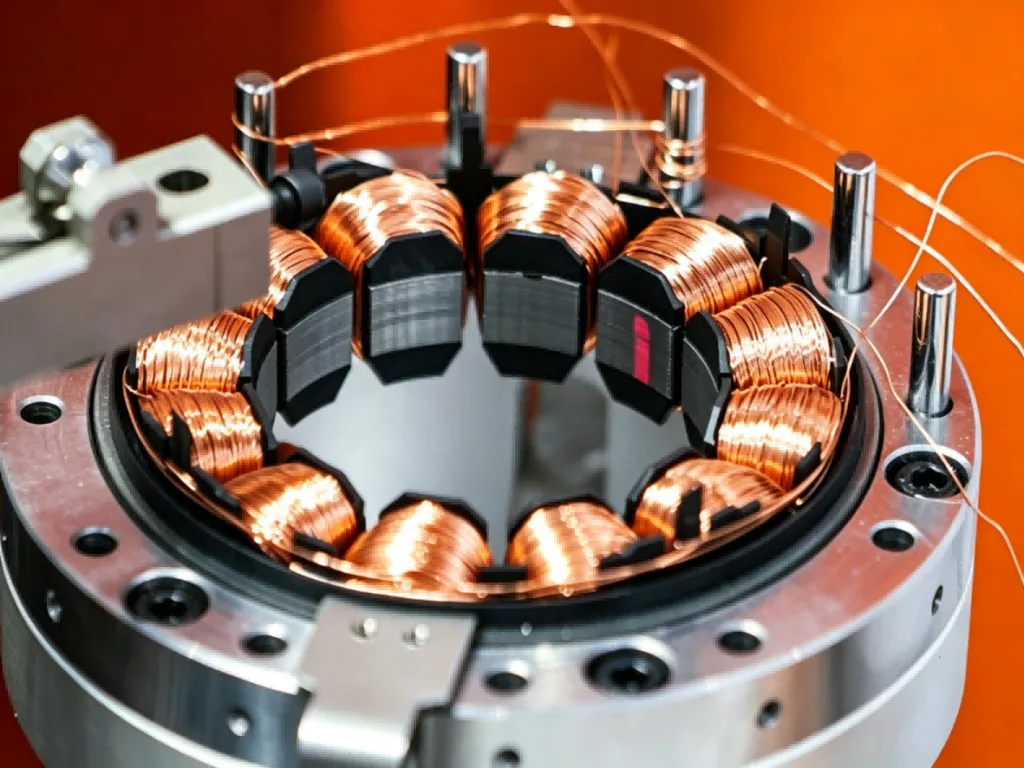
Beim Nadelwickeln wird der Lackdraht mit einer Hohlnadel durch die Öffnung des Bechers geführt und Windung für Windung angeordnet. Dieses Verfahren eignet sich für Produkte mit einem Drahtdurchmesser von 0,05–0,3 mm, einer hohen Windungszahl und einem kleinen Becherdurchmesser; Beim „Flying-Fork“-Wickelverfahren dreht sich der Drahtbecher mithilfe einer Gabel, wodurch eine höhere Drahtgeschwindigkeit erreicht wird. Dieses Verfahren eignet sich für Hohlbecher mit etwas größerem Außendurchmesser und einer breiten Aussparung. Wir haben einen Vergleich durchgeführt: Bei einem identischen Hohlbecher mit einem Durchmesser von 22 mm und 36 Windungen beträgt der Takt bei der Nadelwickeltechnik etwa 12 Sekunden, während er bei der Gabelwickeltechnik auf 7 Sekunden verkürzt werden kann; allerdings ist die Endhöhe bei der Gabelwickeltechnik um etwa 0,5 mm höher.
Präzisionswicklung Precision Winding
F: Welche Methode spart mehr Kupferdraht und verursacht geringere Kupferverluste?
Was den Drahtverbrauch angeht, sind die Enden bei der Nadelwicklung ordentlicher, wodurch im Durchschnitt 8% bis 12% Kupferdraht eingespart werden können; bei der Gabelwicklung lässt sich jedoch in Verbindung mit einer automatischen Drahtführung eine höhere Füllrate der Nuten erzielen. Am Beispiel eines Drahtdurchmessers von 0,15 mm liegt der Füllgrad bei der Nadelwicklungstechnik in der Regel zwischen 55% und 62%, während er bei der Gabelwicklungstechnik 65% bis 70% erreichen kann. Was die Kupferverluste betrifft, so senkt sich der Temperaturanstieg der Wicklung bei gleicher Belastung um etwa 3–5 °C pro 51 TP3T Steigerung der Ausfüllrate. Daher empfehlen wir bei Anwendungen mit hoher Leistungsdichte eher die Gabelwicklungsmethode.
F: Welche Option sollte man bei der Anfertigung von Mustern in kleinen Stückzahlen bevorzugen?
In der Prototypenphase wird der Nadelwickelverfahren bevorzugt. Bei einem Modellwechsel müssen lediglich die Führungsnadeln und Spannvorrichtungen ausgetauscht werden; die Einrichtungszeit beträgt etwa 30 Minuten. Bei einem Modellwechsel bei der Gabelwickelmaschine müssen der Gabelkopf, die Spannrolle und die Fadendüse ausgetauscht werden; die Einrichtungszeit beträgt in der Regel mehr als eine Stunde. Bei einer monatlichen Produktionsmenge von weniger als 5.000 Stück sind die Gesamtkosten der Nadelwickelmaschine niedriger; ab 20.000 Stück sollte eine spezielle Gabelwickelmaschine in Betracht gezogen werden.
Jiuju Automation bietet CNC-gesteuerte Motorwickelmaschinen und Produktionslinien für Statorwicklungen an, die für bürstenlose Motoren, Servomotoren, serienerregte Motoren und Transformatorspulen geeignet sind und eine hohe Füllrate der Nuten sowie eine gleichmäßige Wicklung zwischen den Windungen gewährleisten.
Jiuju Automation bietet automatisierte Montagelösungen für Antriebsmotoren von Elektrofahrzeugen an, die wichtige Prozessschritte wie Wickeln, Einlegen der Magnetkerne, Magnetisieren und Prüfen integrieren und so eine hohe Effizienz, hohe Konsistenz sowie lückenlose Rückverfolgbarkeit gewährleisten.
Jiuju Automation bietet CNC-gesteuerte Motorwickelmaschinen und Produktionslinien für Statorwicklungen an, die für bürstenlose Motoren, Servomotoren, serienerregte Motoren und Transformatorspulen geeignet sind und eine hohe Füllrate der Nuten sowie eine gleichmäßige Wicklung zwischen den Windungen gewährleisten.
Jiuju Automation bietet CNC-gesteuerte Motorwickelmaschinen und Produktionslinien für Statorwicklungen an, die für bürstenlose Motoren, Servomotoren, serienerregte Motoren und Transformatorspulen geeignet sind und eine hohe Füllrate der Nuten sowie eine gleichmäßige Wicklung zwischen den Windungen gewährleisten.
 Jiuju Automation



 Spanish
 French
 Hindi