 Jiuju Automation

Hinter dem technischen Durchbruch der Axialflussmotoren: Wie die Fertigung die Hürde nimmt
523轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Vollständigen Text anzeigen油泵电机长期浸在油液里工作,温度高、介质腐蚀性强,磁钢一旦位移或磁隙失稳,初期不会异响,几千小时后才发现效率骤降。它的公差敏感点有三个:磁钢厚度公差通常有零点零几到零点一毫米的分散;槽宽与磁钢宽度之间的间隙决定胶层厚度与可动空间;插入深度偏差会改变有效磁通,多条磁钢叠加后形成转矩脉动。
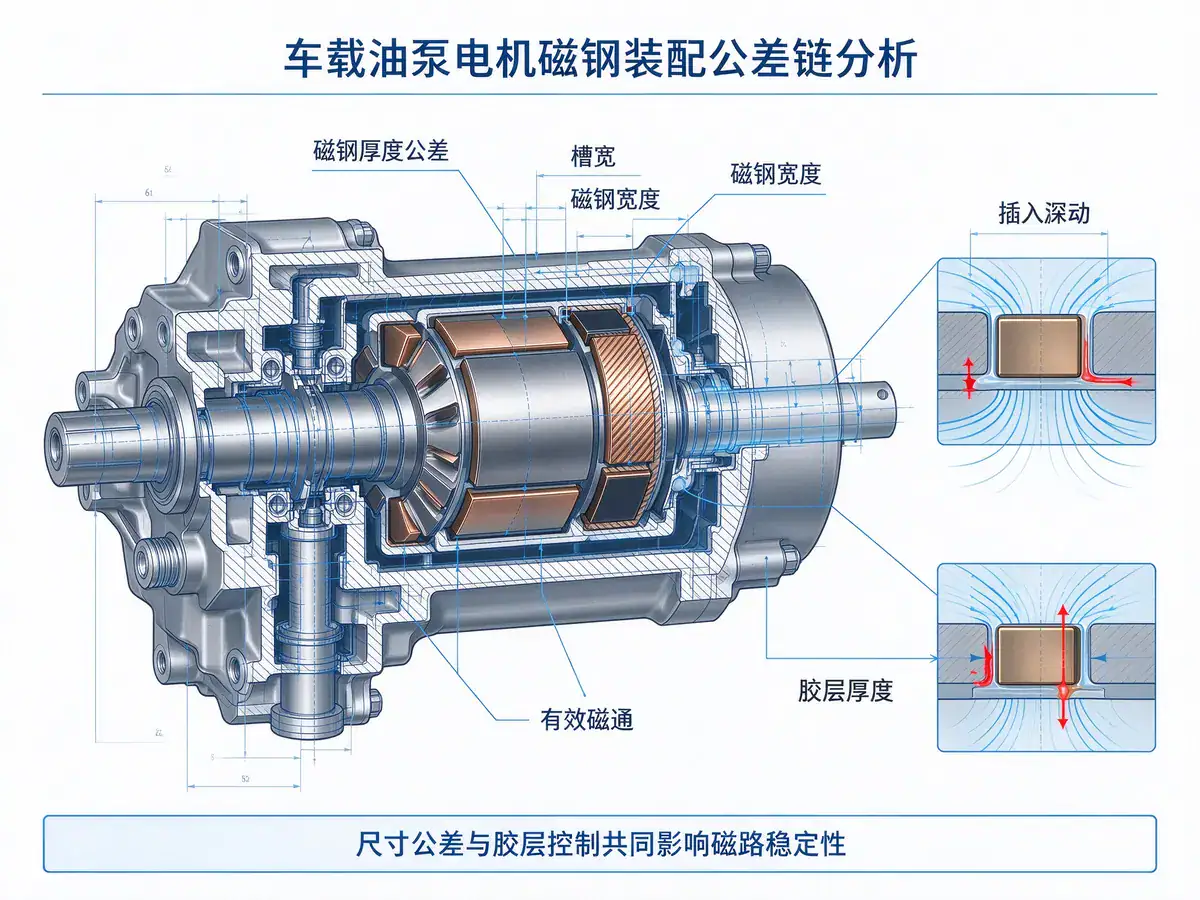
公差失控多半不是设备精度不够,而是三件事没做好:基准不统一,来料以转子外圆定位、插装以端面定位,两套基准之间的同轴度误差直接叠加;温漂未补偿,烘烤、浸漆等高温工序让设备与工装产生尺寸漂移,上午和下午的产品存在系统性差异;只控结果不控过程,终检只能筛出超差品,挡不住超差持续产生。
久巨按四段管控。来料分选,磁钢按厚度与外形分档,同档进同批,数据入批次档案;统一基准,工装以转子内孔与端面“一面两销”定位,把外圆公差从定位链中剔除,定位面做硬质处理防塌陷;压入闭环,插装轴带位移传感器,到位后回读实际深度,超差自动判NG,需胶接时点胶量与深度联动,保证胶层在窗口内;过程复核,按频次测位置度与气隙,数据进统计过程控制图,出现连续偏移趋势就提前报警,工序能力指数作为量产放行指标。
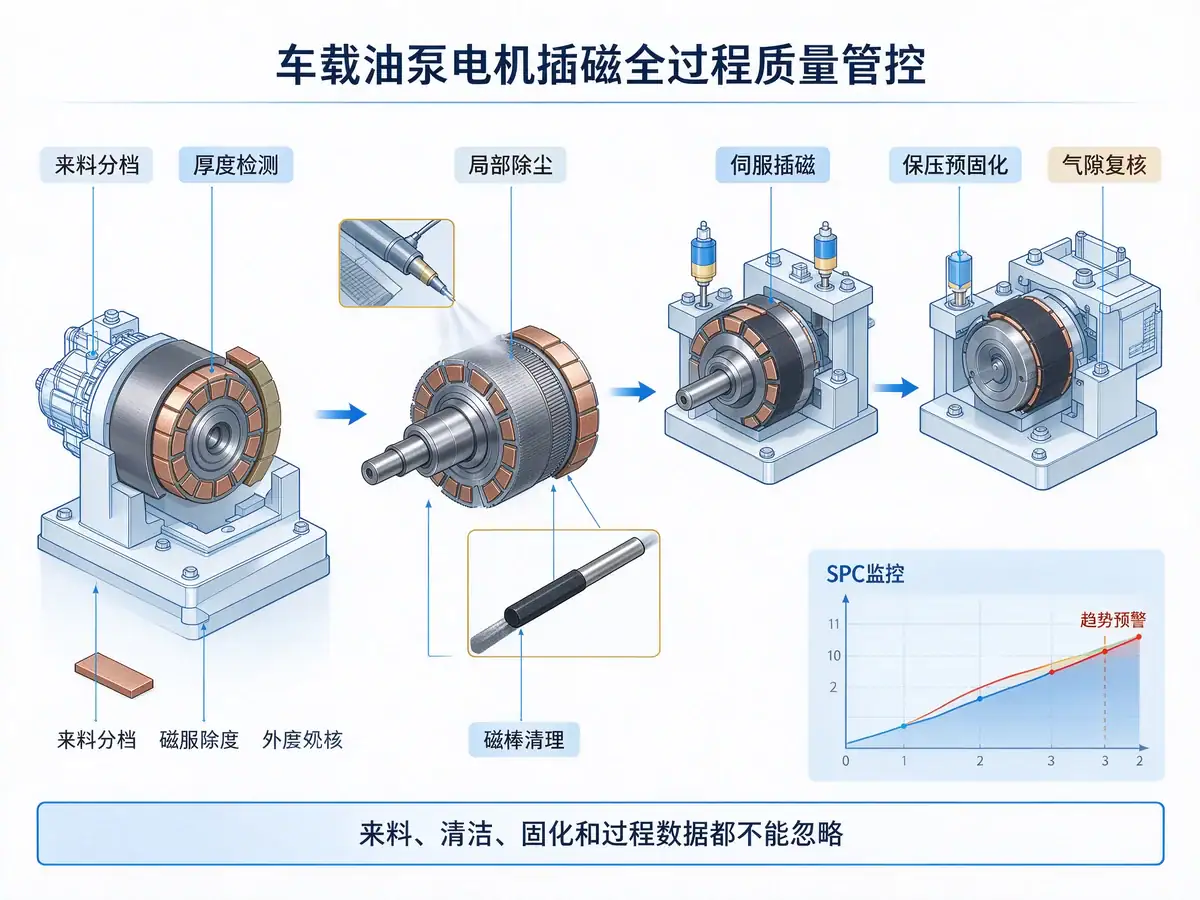
两个容易被忽略的点:一是清洁度,工位要配局部除尘与磁棒吸附,很多“尺寸合格但寿命不达标”的案例根源是残屑;二是胶固化与插磁的顺序,插磁后需保压预固化,这段时间由工装保持位置,工装数量不足会直接拉长节拍,规划时要一并算进去。
轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Vollständigen Text anzeigen
管状电机的行星减速段正装反装都能塞进去,装反后电机照样转、空载电流与噪音都正常,要到长期往复运行才出异响。所以防错靠工装物理限制,不靠人眼。
Vollständigen Text anzeigen
Warum hält der Radialflussmotor trotz besserer Drehmoment- und Leistungsdichte weiterhin den Hauptmarkt? Analyse auf drei Ebenen: Talentpool, industrielle Trägheit und versunkene Kosten der Produktionslinie.
Vollständigen Text anzeigen
Die mehrpolige Bauweise erzeugt eine hohe Grundfrequenz; bei Zehntausenden Umdrehungen kann die Grundfrequenz mehrere Tausend Hertz erreichen. Herkömmliche IGBTs verzeichnen sprunghaft steigende Schaltverluste und starke Erwärmung. Erst die Schaltfähigkeit im Megahertz-Bereich von Siliziumkarbid-MOSFETs ist der passende Partner für hochfrequente mehrpolige Axialflussmotoren.
Vollständigen Text anzeigen 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt