 Jiuju Automation

Hinter dem technischen Durchbruch der Axialflussmotoren: Wie die Fertigung die Hürde nimmt
523轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Vollständigen Text anzeigen排在总装之后、通水或浸水试验之前。水泵电机的渗漏集中在机封端面和出线护套两处,而这两处都要等总装才最终成形,前面测不出结果。所以顺序是:电气测试、总装、气密、通水或浸水、空载运行。

耐压和绝缘要在干燥状态下测,测完再做气密不影响结果。反过来先过水或过湿气,绝缘值会暂时下降,测出来的是假不合格,白白返修。这一条在现场经常被调换,调换之后数据就没法跟历史比。调换的原因多半在工位布局:气密在总装线尾、电气测试在前段,图省事就把顺序改了,改完之后两批数据对不上,还以为工艺退步了。
机封端面、壳体与端盖之间的 O 圈、出线护套,三个界面串联,一段漏整机就漏。判定用压降法,保压时间要够长——短保压只能发现大漏,慢渗要到几分钟后才显出来。测试时堵住进出水口,测的是壳体腔,不是水路。压降法要记录起始压力、终止压力和保压时长三项;只记合格与不合格,事后分不清是密封变差,还是工装本身漏气。
通水试验看流量、扬程、振动和电流,验的是水力与装配;浸水试验看长期浸泡下的密封与绝缘,验的是材料和结构。潜水泵做浸水,循环泵做通水。两者都排在气密之后,因为一旦进水,返修要拆整机,成本比气密高一个量级。

带呼吸阀、开放式油室或机械密封单侧承压的机型,直接打压会把油封顶翻、把机封推反。这类按设计给的测试压力与加压方向做,或者改做局部密封测试。测试压力超过设计值,合格件也会被压出问题。
测试压力、保压时间与绝缘限值都由产品标准定,本文不给数值。有刷与无刷水泵线在换向器段和驱动段不同,可分别参考 Automatisierte Produktionslinie für bürstenbehaftete Motoren 与 Automatisierte Produktionslinie für bürstenlose Motoren;转子磁钢的检测见 Tabelle Magnetischer Detektor。如果泵体是铸铁件,气密前要做表面处理确认,砂眼漏和装配漏要分得开。

问:气密不合格怎么定位?
答:分段堵漏:先单独测机封端,再测出线护套,剩下的就是壳体。不要整机反复打压,压的次数多了 O 圈会变形。
问:能用氦检代替压降法吗?
答:能,灵敏度更高,但要看产量和成本。小批多品种用氦检省时间,大批量单品种用压降法更划算。
问:浸水试验后绝缘下降正常吗?
答:短时轻微下降可接受,恢复后应回到原值。恢复不上来说明密封或绕组有吸潮通道,要拆检而不是烘干后放行。
问:空载运行为什么放在最后?
答:进水或密封受损的机器在空载时最容易暴露异音、电流异常。放在前面,出了问题还要再拆一次。
问:气密测试能代替浸水吗?
答:不能。气密测的是壳体密封,浸水还测材料吸水、线缆护套长期浸泡的表现,两者覆盖的失效不同。
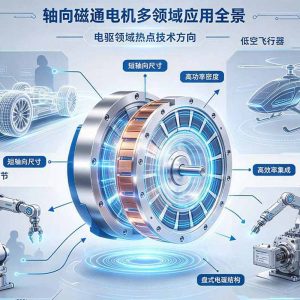
轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Vollständigen Text anzeigen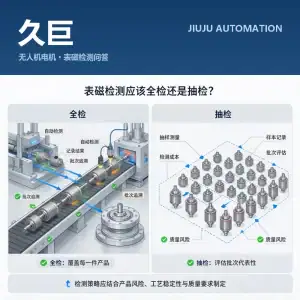
无人机电机的失效是离散事件而非漂移:磁钢崩边、装反、少装、充磁不足,抽检抽不到,装上机就是风险。久巨默认做全检。
Vollständigen Text anzeigen
Die mehrpolige Bauweise erzeugt eine hohe Grundfrequenz; bei Zehntausenden Umdrehungen kann die Grundfrequenz mehrere Tausend Hertz erreichen. Herkömmliche IGBTs verzeichnen sprunghaft steigende Schaltverluste und starke Erwärmung. Erst die Schaltfähigkeit im Megahertz-Bereich von Siliziumkarbid-MOSFETs ist der passende Partner für hochfrequente mehrpolige Axialflussmotoren.
Vollständigen Text anzeigen
Der Axiallüftermotor verwendet eine Scheibenbauweise mit strengen Montageanforderungen. Das Video zerlegt den gesamten Ablauf von Statortränkung, Magnetbestückung, Stator-Rotor-Montage, Klebstoffdosierung und Aushärtung bis zur Prüfung und Versiegelung.
Vollständigen Text anzeigen 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt