 Jiuju Automation

直驱洗衣机电机不用皮带轮,久巨洗衣机电机装配线靠什么定心
15直驱洗衣机电机没有皮带轮,气隙均匀性完全由定子、轴承座、转子杯三处止口决定。久巨把定心控制放在压装与合装段,合装后逐台测气隙。
Vollständigen Text anzeigen先把电机和减速箱分开测,再合装整机跑合。异响有三个来源——电磁、轴承、齿轮啮合——频段互相重叠,合装后一起听只能得到一条总曲线,拆一次还要重新加脂、重新跑合。所以顺序只能是先分后合,不能省。

电机段测空载电流、振动、噪声,重点看电磁与轴承;减速箱段单独空载跑合,看齿侧间隙与啮合声。两段的判定标准不同,不能共用一条限值——电机段的限值按电机标准,齿轮段按减速箱供应商的推荐,混用会把好件判成坏件。工位也按段分开,别让换工装的时间挤掉跑合时间;记录同样按段分开存,混在一张表里,出问题时不知道该信哪一行。
合装会引入新的偏差:止口同轴、预紧量、脂量。整机跑合看的是这三项带来的附加噪声与温升,不是把前两段再验一遍。记录里噪声和温升要同时存,只存噪声,事后分不清是磨合还是温升引起的变化。跳过整机跑合,等于假设装配不引入误差,这个假设在现场几乎不成立。
脂多了搅油发热,脂少了齿面干摩擦,两种都会让噪声偏高,但变化方向不同:脂多的随温度上升越来越差,脂少的从第一分钟就差。定量加脂才能把这个变量固定住,手工抹脂的做法没法复现,也没法归因。

先看电流与温升,再看噪声频谱,最后才拆。电流正常而噪声偏高的,多半在齿轮段;电流偏高的,先在电机段找绕组和磁钢;温升快又带噪声的,先查预紧与脂量。顺序反了,会把好件拆坏,还会把原因越查越乱。拆开之后先看接触斑:接触斑偏一端是同轴问题,接触斑散而亮是预紧或脂量问题。
本文不给噪声限值和齿侧间隙数值,这些按客户标准与减速箱供应商的推荐。电机段的绕线质量与磁钢装配会一路传到这里,见 Vollautomatische Drahtwickelmaschine 与 内转子点胶插磁钢机;有刷机型的换向器段可参考 Automatisierte Produktionslinie für bürstenbehaftete Motoren。如果减速箱是外购总成,合装前的责任界面要在合同里写清,否则异响的归属永远扯不清。

问:空载不响、带载才响,是什么问题?
答:多半在齿轮啮合或预紧。空载时齿面接触轻,间隙的激励不足;带载后接触斑变化,误差才被放大。
问:换脂能解决异响吗?
答:能解决一部分脂量或牌号不当引起的,解决不了齿轮精度和同轴度引起的。先归因再换脂,否则只是掩盖。
问:跑合多久算够?
答:按温升稳定和噪声曲线走平来判,不按固定时长。跑合前后各测一次,看的是变化量而不是绝对值。
问:电机和减速箱能分开出厂吗?
答:能,但要各自留测试记录。合装后出现异响时,分测记录是划清责任的直接依据。
问:整机噪音合格就能放行吗?
答:不够。还要看电流与温升,三项一起判。只盯噪音会放过预紧过大的机器,那类机器装到设备上先热后噪。

直驱洗衣机电机没有皮带轮,气隙均匀性完全由定子、轴承座、转子杯三处止口决定。久巨把定心控制放在压装与合装段,合装后逐台测气隙。
Vollständigen Text anzeigen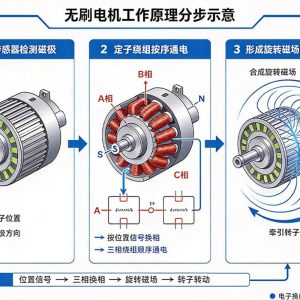
无刷直流电机由定子绕组、转子永磁体、电子换向与位置传感组成,制造支撑工艺聚焦绕组质量、磁钢装配精度与动平衡。
Vollständigen Text anzeigen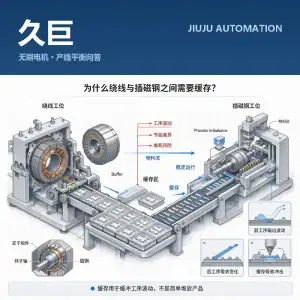
定子绕线与转子插磁钢是两条不同的工艺链,节拍很少天生相等。中间不设缓存,整线产能被慢的一段锁死。
Vollständigen Text anzeigen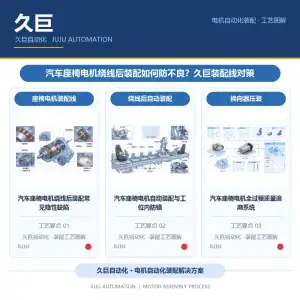
座椅电机装配缺陷多有潜伏性,久巨以工位内在线检测、伺服压装和序列号追溯,把不良挡在流出之前。
Vollständigen Text anzeigen 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt