 Automatización Jiuju

Jiuju analiza el motor de CC sin escobillas: de la estructura básica a los procesos de fabricación clave
576无刷直流电机由定子绕组、转子永磁体、电子换向与位置传感组成,制造支撑工艺聚焦绕组质量、磁钢装配精度与动平衡。
Ver texto completo靠焊后电阻与拉力两道,不靠外观。载重三轮车的电机长期大电流、重载爬坡,相线接头是整条线里最容易发热的位置。虚焊在外观上常常是焊上了,实际接触面积不足,跑一段时间才发热、退锡、断相,那时车已经在用户手上。

焊料未润湿(假焊)、润湿但接触面积不足、焊点内部有气孔。三种在目视下都可能正常,尤其第三种,表面光滑,内部是空的。只有电阻和拉力能分辨——电阻测整体接触质量,拉力测工艺稳定性。两者的数据要分开存,混在一张表里,出问题时不知道该看哪一行。
直流电阻逐件测,三相之间互相比对,偏差大的隔离复查;拉力按批次抽检,做破坏性验证,用来判断这批工艺是否稳定。电阻是非破坏性的,能全检;拉力是破坏性的,只能抽。两者不能互相替代,抽样比例按批次大小和工艺稳定性定,新工艺头几批要加严。
手工烙铁适合小批和粗线,一致性靠人,要配焊接参数与人员资格;电阻焊或超声焊一致性好,但设备投入和工装要求高。选哪种取决于线径、产量和接头结构,不是先进就一定合适——粗线用超声焊,工装不对照样虚焊。设备投入还要算进换型时间——超声焊换焊头,往往比换烙铁头慢。

接头暴露在振动环境里,浸漆固定线束、灌胶隔绝潮气,两者都能延缓氧化和疲劳断裂。但做了不等于可以不测电阻——浸漆和灌胶只能保护已经合格的焊点,救不了虚焊,只会把缺陷封在里面,还会让返修更难拆。所以焊后检测必须排在浸漆之前,顺序不能倒。

本文不给电阻偏差、拉力值与焊接参数,按设计与工艺评定定。磁钢侧的装配质量控制见 内转子点胶插磁钢机,无刷整线结构可参考 Línea de producción automatizada de motores sin escobillas,磁钢检测见 Detector magnético de mesa。如果相线是压接而非焊接,检测对象变成压接高度与拉脱力,电阻法的灵敏度会下降,不能照搬。
问:电阻偏差多少算虚焊?
答:按同批三相的相对偏差判,不给绝对值。绝对值受线长、线径和温度影响,同批比对才准。
问:外观检查还有必要吗?
答:有,但只能作为辅助。外观能发现明显漏焊和焊料堆积,发现不了内部气孔。
问:虚焊的车会有什么表现?
答:先是爬坡无力、发热,再是间歇性断相、控制器报故障。到了断相阶段,往往已经连带损伤控制器。
问:能不能用红外测温筛?
答:能作为补充,但要在带载运行下测,冷态测不出来。抽检可以做,全检成本高。
问:焊后多久测电阻最准?
答:冷却到接近室温再测。刚焊完温度高,电阻偏高,容易误判。
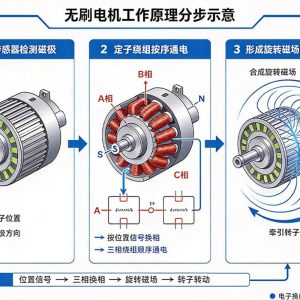
无刷直流电机由定子绕组、转子永磁体、电子换向与位置传感组成,制造支撑工艺聚焦绕组质量、磁钢装配精度与动平衡。
Ver texto completo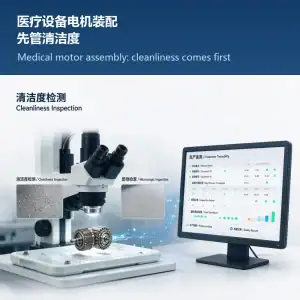
医疗设备电机的铁屑与纤维一旦进入轴承或气隙就清不出来,只能在过程中控。清洁度是这条线上少数几个不能靠后道补救的指标,控不住就报废。
Ver texto completo
Jiuju Automation integra procesos como el bobinado, la inserción de núcleos magnéticos, la magnetización, el equilibrado y las pruebas, y ofrece soluciones completas de líneas de montaje automático de motores que ayudan a los clientes a mantener una producción estable y a mejorar la eficiencia, gracias a sus más de 256 patentes y al sistema de calidad ISO 9001.
Ver texto completo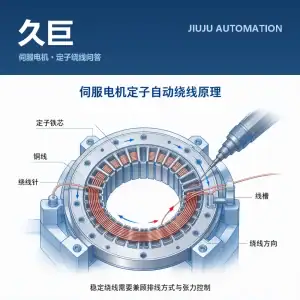
判断绕线张力稳不稳,久巨不看设定值,看三件事:同槽匝间电阻离散、张力曲线有没有台阶、下线后三相直流电阻不平衡度。
Ver texto completo 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt