 久巨自动化

久巨无刷电机自动插磁钢机视频案例,解决人工插磁钢难题!
695久巨自动化提供伺服电机自动化生产线,实现转子定子精密对齐、编码器集成及EOL测试,广泛应用于工业自动化与机器人领域。
查看全文轴向磁通电机的转子上贴着一圈磁钢,这圈磁钢什么时候”通上电”,产线规划里一道绕不开的时序题:先充磁再装配,还是装完再充磁。
先充磁路线是传统做法,意味着供应商端就好用得多来适配。充磁质量单独可控、检测手段成熟。但带磁装配的麻烦程度要轻视:磁钢之间互相吸引排斥,抓取和定位都需要对力控;但带磁工件上不了输送台,全靠防磁和隔离费劲;轴电镀和阳极氧化几个阶段的参数也容易受磁场影响大。
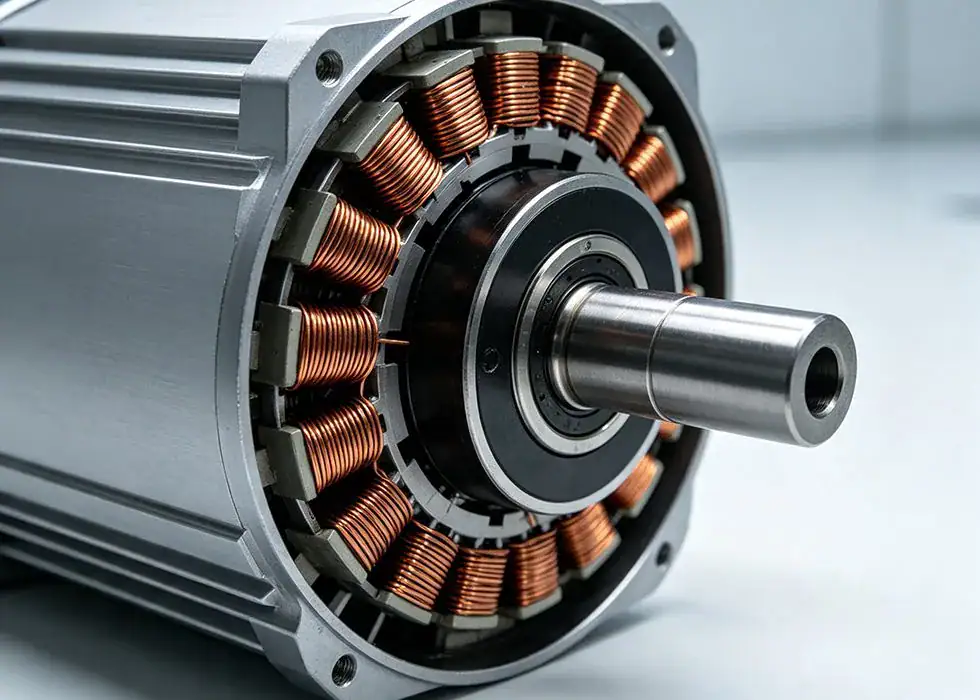
后充磁路线把充磁步骤挪到总装之后,规避了”带磁作业”的那一整串麻烦。转子压入定子、动平衡做完、甚至壳体密封之后才统一充磁,产线排布清爽很多。但大额代价转移到了充磁环节本身——整机已经塞进壳体了,磁路闭合状态下充磁需要的磁场强度要高得多,对充磁机能力和夹具设计都是考验;而且不对壳体做屏蔽的话,附近敏感元器件可能遭殃。
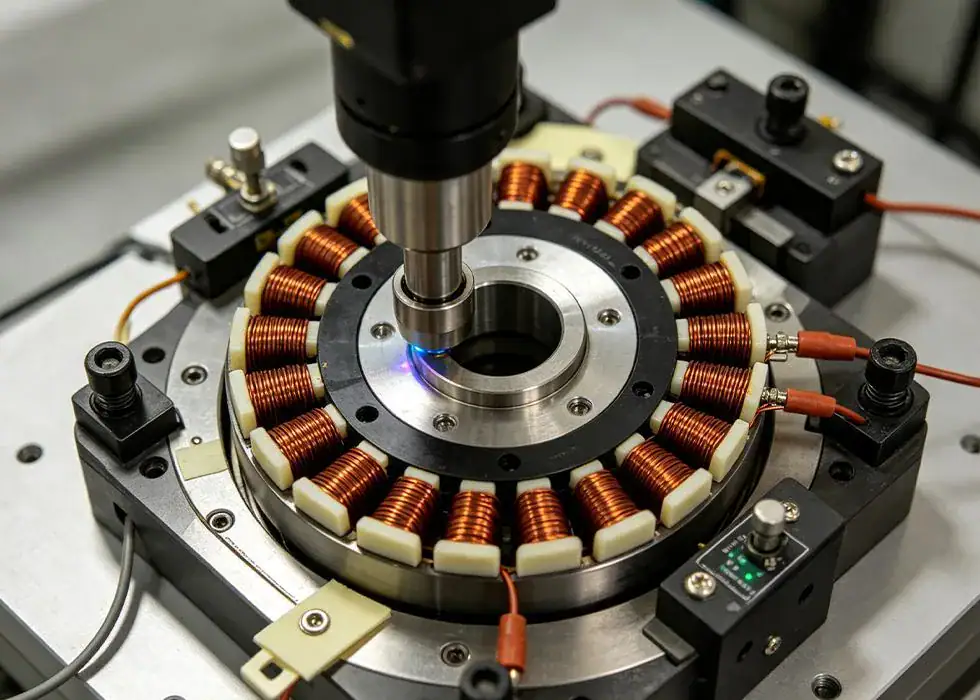
行业经验上,数据参差,但规律一直存在不隐含。据我们向不同一些——同一家磁路充磁的产品,轴向的充磁难度普遍比径向长充磁要难。但这不是普适结论,产量、极数、极少量、最大线的产品,先充磁反而更经济。
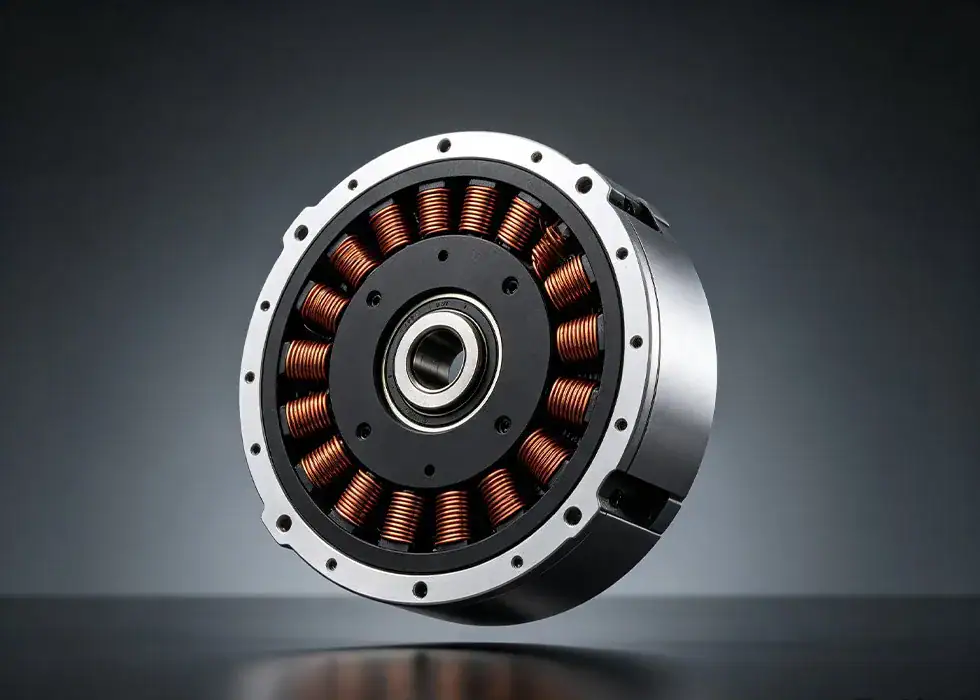
久巨在调试这类业务场景时看到的现象也印证到过:整体是:时序一选,整线的样子就做了。先充磁路线线上,力控拉紧、磁性隔离、除洁三类工位一个都少不了;后充磁路线则要把赌注压在充磁机均好度和当量控制上,而不太去托一台设备了事。
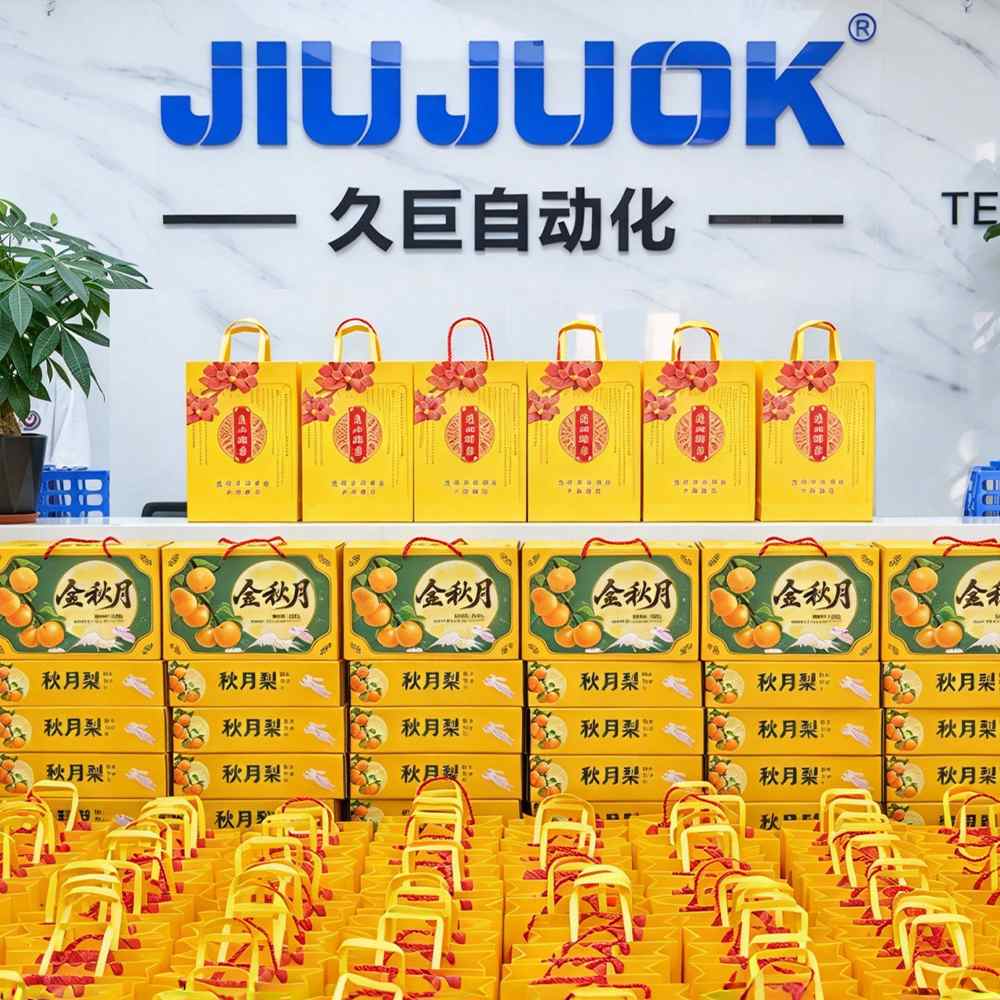
又是一年月圆时至,秋风送桂香,阖家庆团圆。在浓浓的中秋氛围中,久巨始终坚守智造初心,企业每一份成长与收获,都离不开全体同事的勤恳付出与同心并肩。
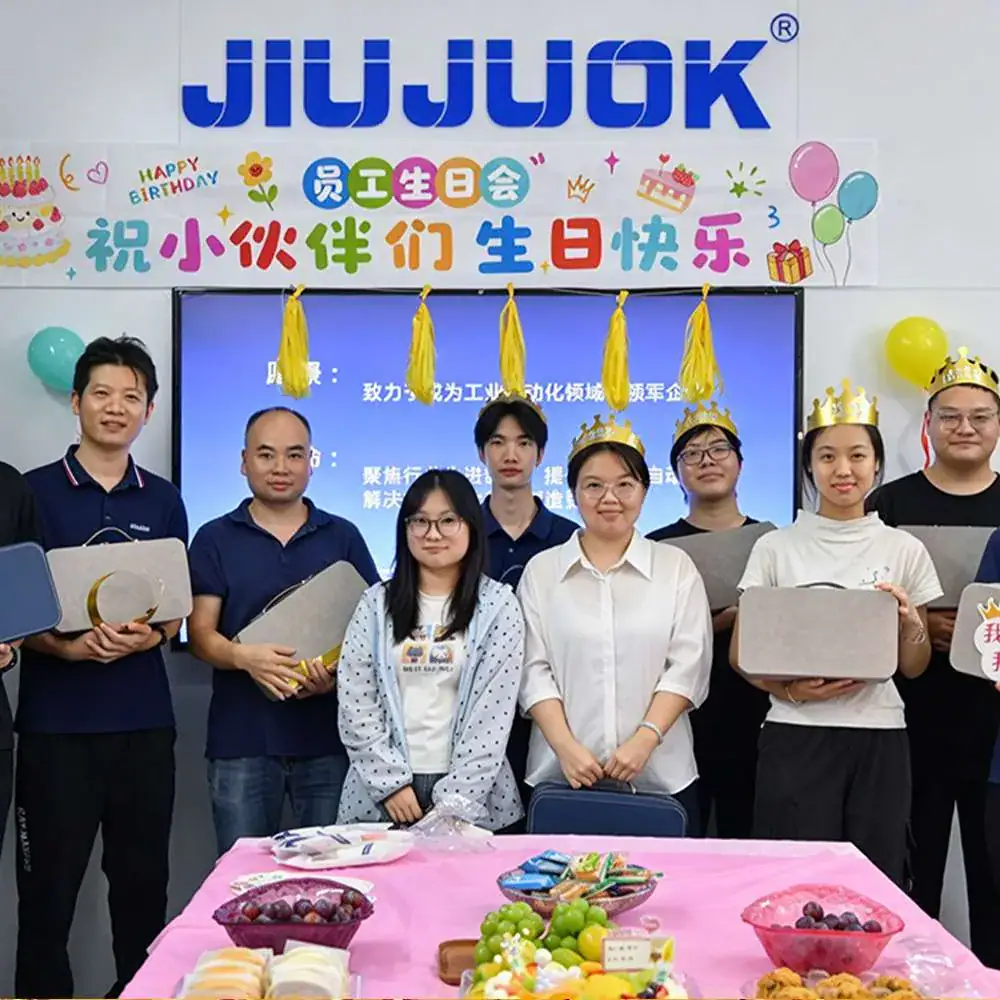
时光缓缓流淌,岁月镌刻成长。为感谢全体伙伴一路并肩同行,传递公司人文关怀,久巨 7‑9 月员工集体生日会温情如约而至。
金秋送爽,月满中秋。为增进会员企业交流,凝聚行业发展合力,深圳市音响行业协会中秋会员联谊会于 9 月 18 日在会员单位深圳盛佳丽电子圆满举办。
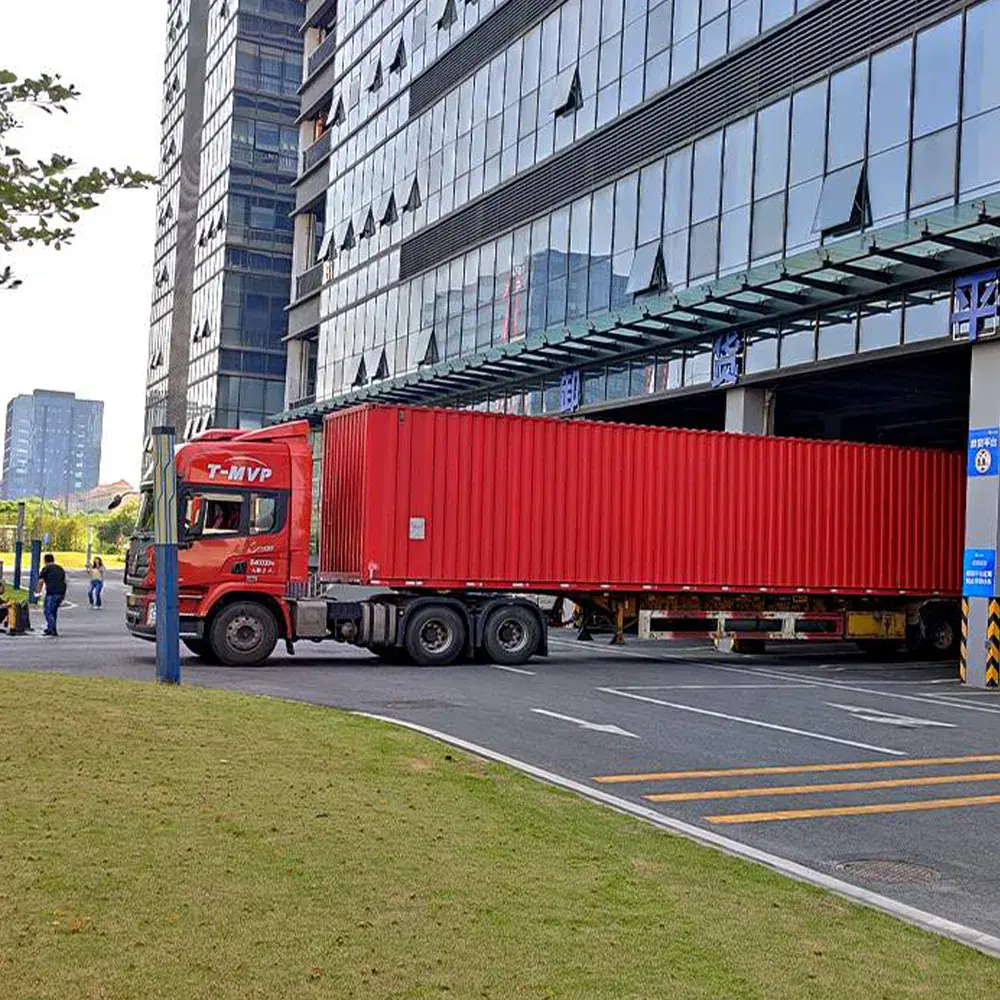
车间外的发运现场一片忙碌,经过多轮整机调试、模拟量产验证与出厂质检,久巨一套直流电机自动化装配线完成全部出厂流程,如期装车,即将奔赴客户生产基地,助力客户项目按计划推进生产落地。


轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
查看全文 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese