La non-conformité à la tension inter-spires est un défaut courant après le bobinage ; l'inspection du fil émaillé, de la tension et du moule permet d'en identifier rapidement la cause.
Q : Que signifie généralement une forme d'onde anormale lors d'un test de tension inter-enroulements ?
Une atténuation ou une oscillation notable de la forme d'onde indique la présence d'un court-circuit entre spires ou d'un point de faiblesse de l'isolation à l'intérieur du bobinage. Il existe trois causes courantes : la présence de piqûres ou de protubérances sur le fil émaillé lui-même, une tension de bobinage excessive qui raye le film d'émail, ou des arêtes vives du moule qui déchirent la gaine du fil. Sur notre ligne de production, le taux de rebut d’un lot de produits à diamètre de fil de 0,18 mm a soudainement grimpé à 3,51 TP3T ; l’analyse a finalement révélé que l’usure des roues de tension entraînait des fluctuations de tension supérieures à ±151 TP3T.
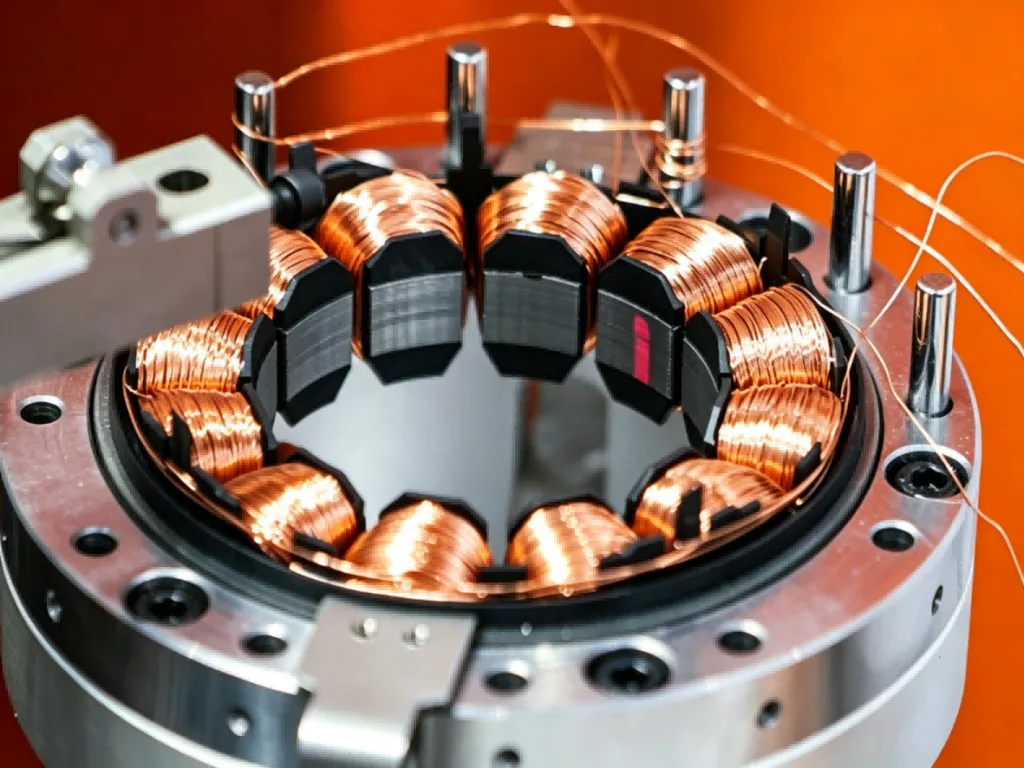
Bobinage de précision Precision Winding
Q : Lors d'un dépannage, faut-il commencer par vérifier le câblage ou l'équipement ?
Commencez par inspecter le fil reçu. Effectuez un test de piqûres et un test de continuité du revêtement sur une même bobine de fil émaillé en laboratoire ; si le nombre de piqûres dépasse 3 tous les 5 mètres, remplacez de préférence le matériau. Une fois le fil validé, vérifiez l’équipement : assurez-vous que la valeur de réglage du tendeur ne dépasse pas 30% de la résistance à la rupture du fil émaillé, que les galets de guidage et les aiguilles ne présentent pas de bavures, et que le guidage du fil s’effectue sans à-coups. En ce qui concerne les matrices, il est recommandé de réaliser un chanfrein d’au moins R0,3 au niveau des rainures.
Équipement de bobinage Winding Equipment
Q : Comment définir les paramètres de test pour éviter les erreurs d'interprétation ?
La tension d'impulsion est réglée à 2 à 3 fois la tension nominale du moteur, avec un temps de montée inférieur à 1 μs, ce qui rend la forme d'onde plus sensible aux courts-circuits mineurs. Parallèlement, il convient d'enregistrer une forme d'onde de référence : la forme d'onde « OK » de la première pièce sert de modèle, et chaque pièce suivante est automatiquement comparée à celle-ci pour évaluer son degré de similitude. Nous fixons généralement le seuil de similitude à 85% ; les valeurs inférieures à 80% sont directement jugées « NG », tandis que celles comprises entre 80% et 85% font l’objet d’une vérification manuelle, afin d’éviter de considérer à tort de légères différences dans un enroulement normal comme un défaut.
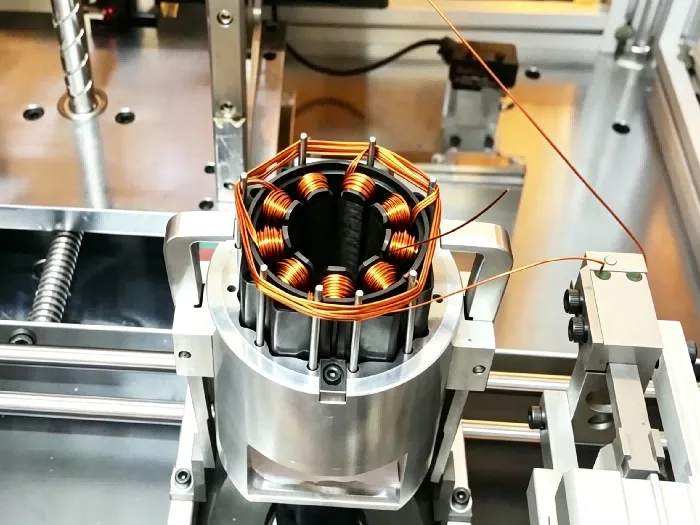
Machine à bobiner automatique Automatic Winding Machine
Jiuju Automation propose des bobineuses de moteurs à commande numérique et des lignes de production de bobinage de stators, adaptées aux bobines de moteurs sans balais, de servomoteurs, à excitation en série et de transformateurs, garantissant un taux de remplissage optimal des encoches et l'uniformité entre les spires.
Jiuju Automation propose des bobineuses de moteurs à commande numérique et des lignes de production de bobinage de stators, adaptées aux bobines de moteurs sans balais, de servomoteurs, à excitation en série et de transformateurs, garantissant un taux de remplissage optimal des encoches et l'uniformité entre les spires.
Jiuju Automation propose des bobineuses de moteurs à commande numérique et des lignes de production de bobinage de stators, adaptées aux bobines de moteurs sans balais, de servomoteurs, à excitation en série et de transformateurs, garantissant un taux de remplissage optimal des encoches et l'uniformité entre les spires.
Jiuju Automation propose des bobineuses de moteurs à commande numérique et des lignes de production de bobinage de stators, adaptées aux bobines de moteurs sans balais, de servomoteurs, à excitation en série et de transformateurs, garantissant un taux de remplissage optimal des encoches et l'uniformité entre les spires.
 Jiuju Automation





 Spanish
 German
 Hindi