 Jiuju Automation

Le rendement des micromoteurs bloqué par les approvisionnements : par où Jiuju commence le diagnostic
326微型电机产线上,久巨把来料一致性排在良率原因第一位,不是设备精度。微型件的公差要按相对值看。
Voir le texte completMicro-moteurs广泛应用于消费电子、智能家居、医疗器械等领域,产品体积小、零件精密,传统人工装配效率低、一致性差,全Automatisation升级是行业趋势。很多企业规划自动化产线时,不清楚微型电机装配的完整工序构成。今天久巨就带大家了解,微型电机全自动化装配,都包含哪些核心工序。

第一道核心工序是定子组件装配。该工序主要完成定子机壳上料、轴承压装、绕组嵌装、引线焊接等工作。微型电机定子尺寸小,轴承压装需严格控制压力与同轴度,避免轴承歪斜或压坏机壳;绕组引线焊接需保证焊点牢固、无虚焊,同时避免焊锡飞溅污染内部。久巨微型电机定子装配工位采用精密伺服压装轴承,搭配视觉检测压装到位度;焊接采用激光焊或电阻焊方案,焊点小、一致性好,可有效保障定子装配质量。
第二道核心工序是转子组件装配与动平衡校正。转子装配包含转轴压装、换向器压装、磁钢粘接等工序,完成后必须进行动平衡校正。微型电机转速普遍较高,转子动平衡不达标会导致电机振动大、噪音高、轴承寿命短。久巨转子装配线集成全自动动平衡校正工位,可自动检测转子不平衡量与不平衡位置,通过去重方式完成校正,校正后自动复检,确保转子动平衡精度达到标准要求。
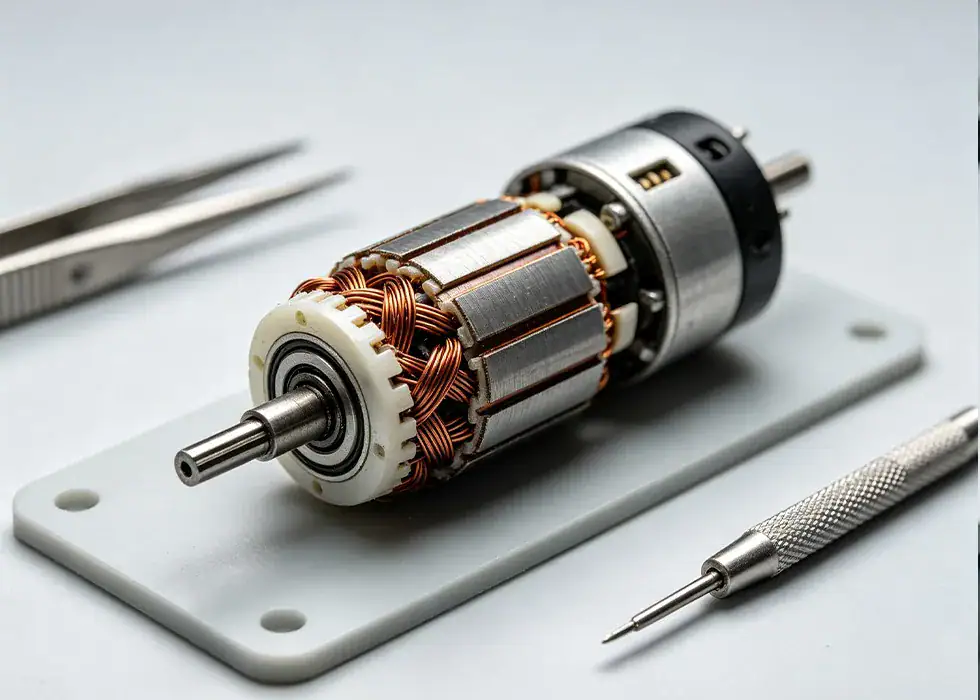
第三道核心工序是定转子合装与端盖装配。将装配好的转子装入定子组件,然后压装端盖、安装轴承盖板,完成电机主体组装。该工序重点控制合装同轴度与端盖压装平行度,避免出现扫膛、转动卡滞问题。久巨合装工位采用导向定位结构,保证定转子精准对接,压装过程全程监测力位移数据,出现异常立即停机,有效规避装配不良。
第四道核心工序是性能检测与成品下料。电机主体装配完成后,需要进行全面的性能测试,通常包括空载电流、空载转速、噪音振动、绝缘耐压、启动电压等测试项目,合格产品才能最终下料包装。久巨配套微型电机综合测试工位,可一站式完成多项电性能与噪音测试,测试数据自动上传系统,支持产品追溯;不合格产品自动分类剔除,确保出厂产品质量达标。

除上述核心工序外,还可根据产品需求增加注油、点胶、激光打标等辅助工序。微型电机自动化装配线可采用圆盘式或直线式布局,根据产能与工序数量灵活设计。久巨拥有多年微型电机自动化装配经验,可根据客户产品特性、产能需求定制专属自动化装配方案,提供从方案设计到落地投产的全流程交钥匙服务。
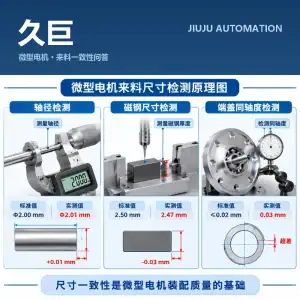
微型电机产线上,久巨把来料一致性排在良率原因第一位,不是设备精度。微型件的公差要按相对值看。
Voir le texte complet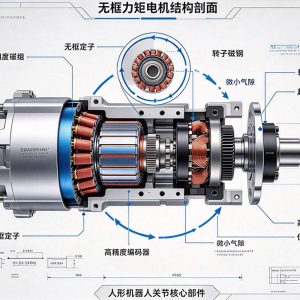
L'architecture multipolaire génère une fondamentale haute fréquence ; à des dizaines de milliers de tours, la fréquence fondamentale peut atteindre plusieurs kilohertz. Avec les IGBT traditionnels, les pertes de commutation s'envolent et l'échauffement est sévère : la capacité de commutation au niveau du mégahertz des MOSFET en carbure de silicium est le partenaire adapté des moteurs à flux axial multipolaires haute fréquence.
Voir le texte complet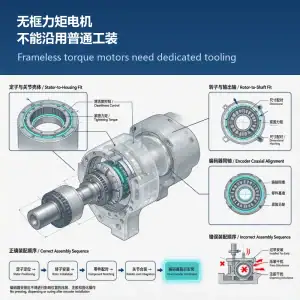
无框力矩电机只交付定子、转子和编码器三个部件,机壳、轴与轴承由关节本体提供。工装只能围着关节走,沿用普通电机以机壳定位的工装等于用错基准。
Voir le texte complet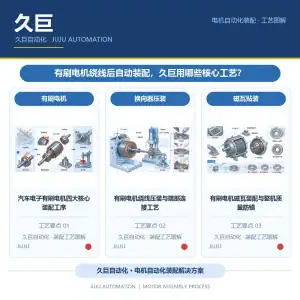
有刷电机自动装配的核心是绕线、换向器压装、端部连接、动平衡四道工序的一致性,久巨逐道设在线判定。
Voir le texte complet 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt