Solution de ligne d'assemblage automatisée pour les moteurs de véhicules à énergie nouvelle
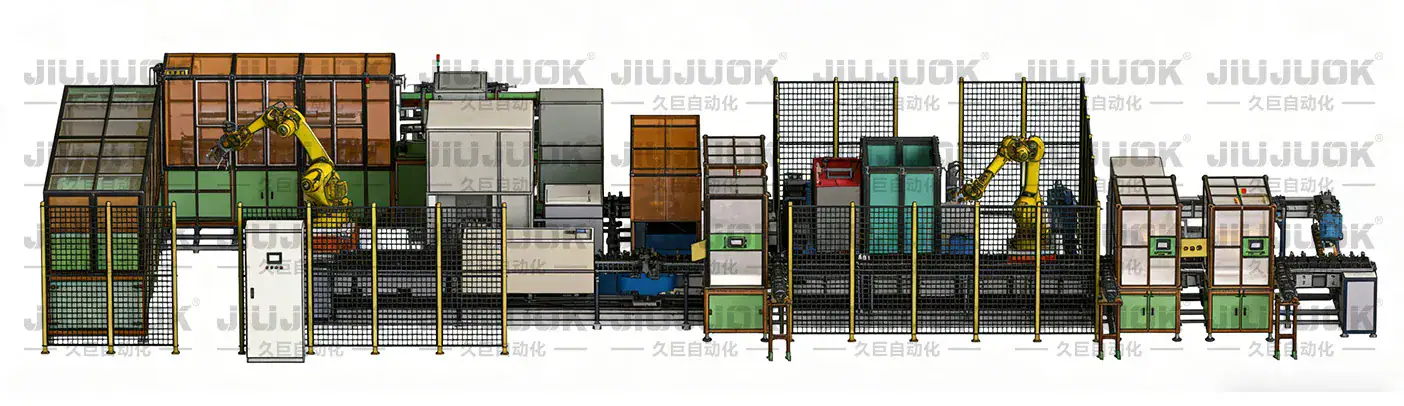
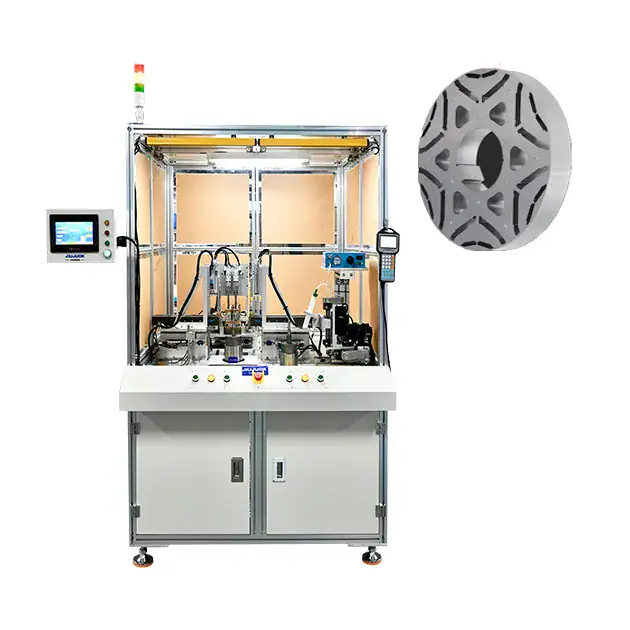
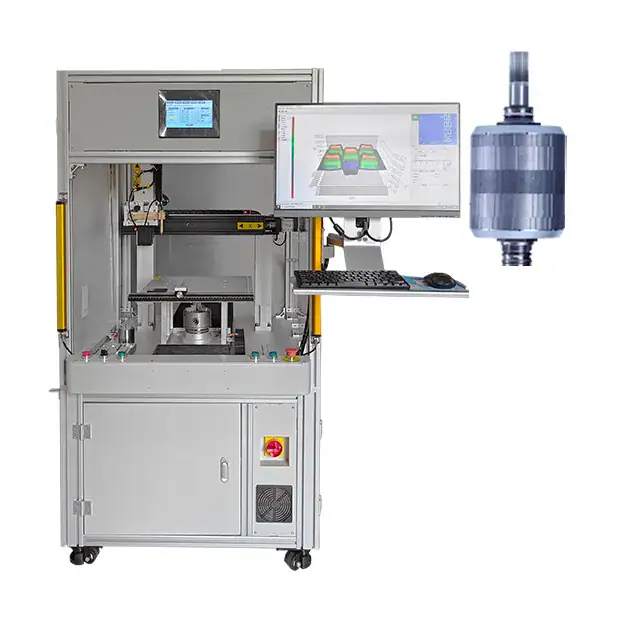
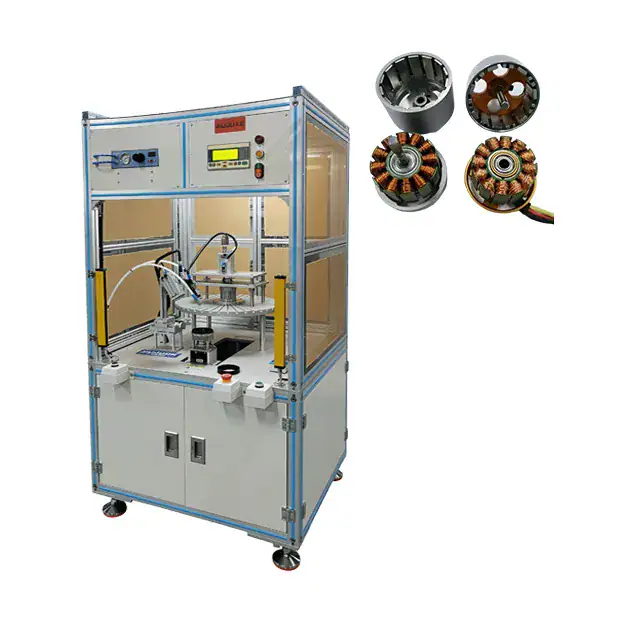
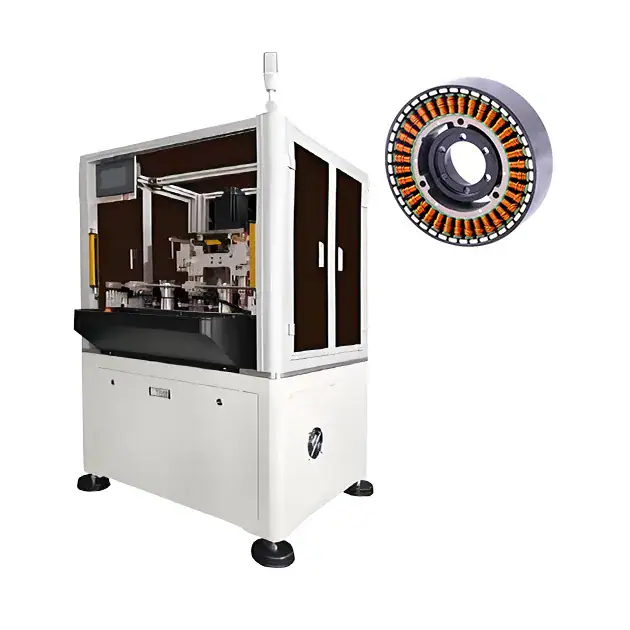
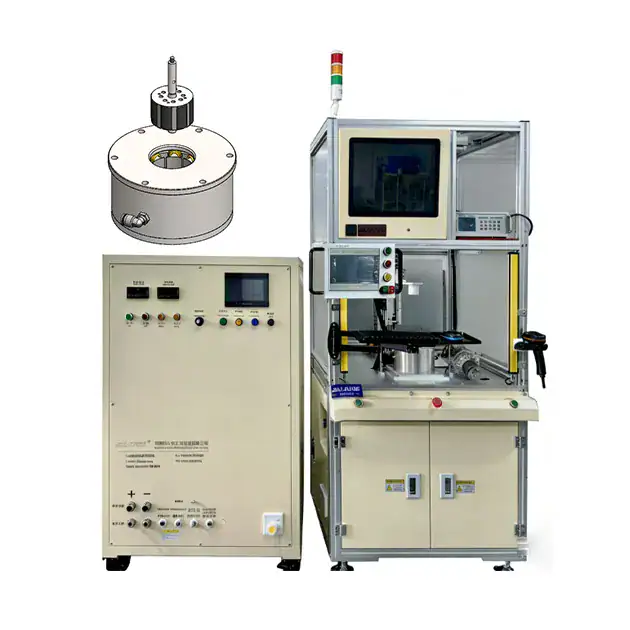
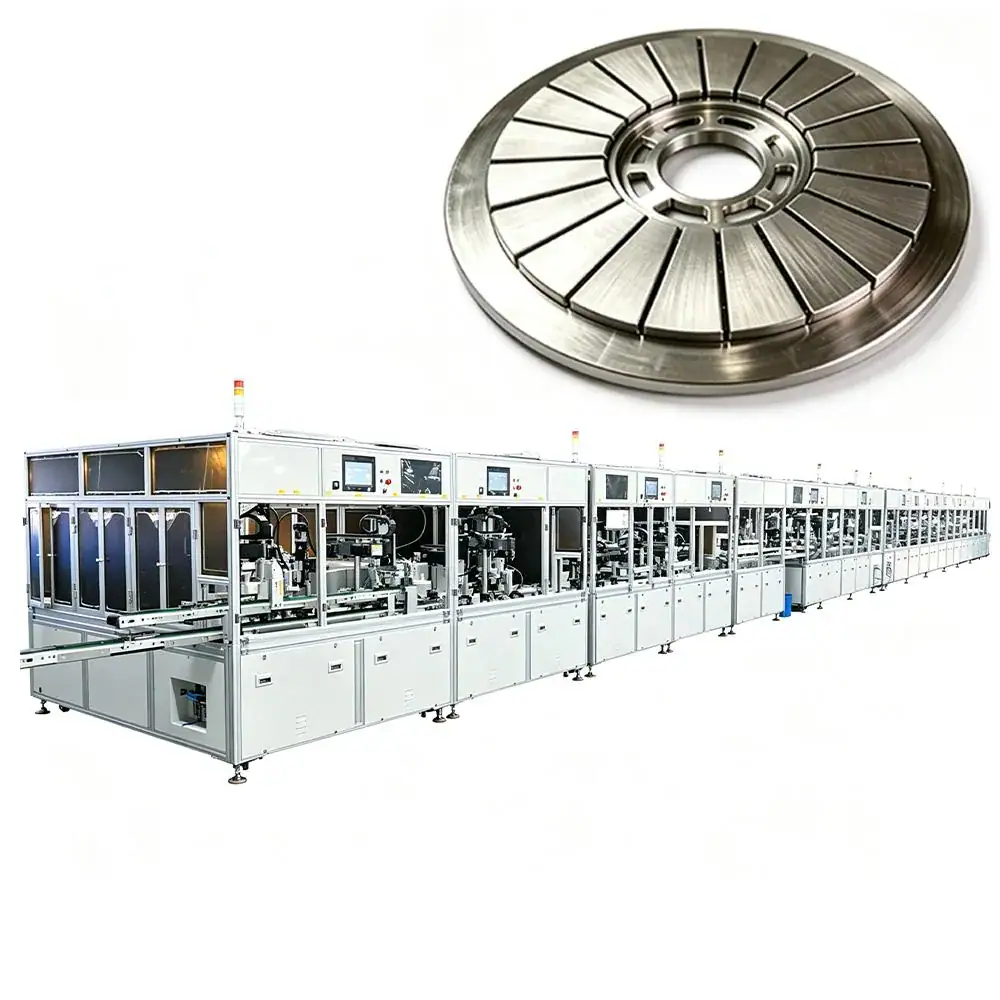
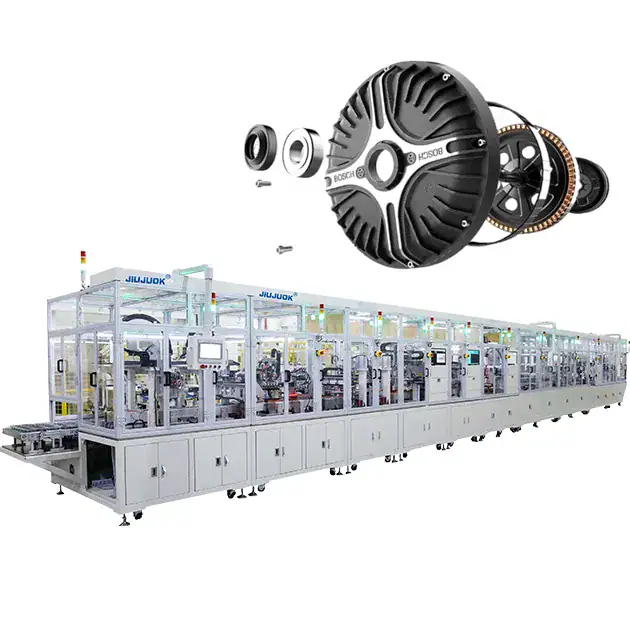
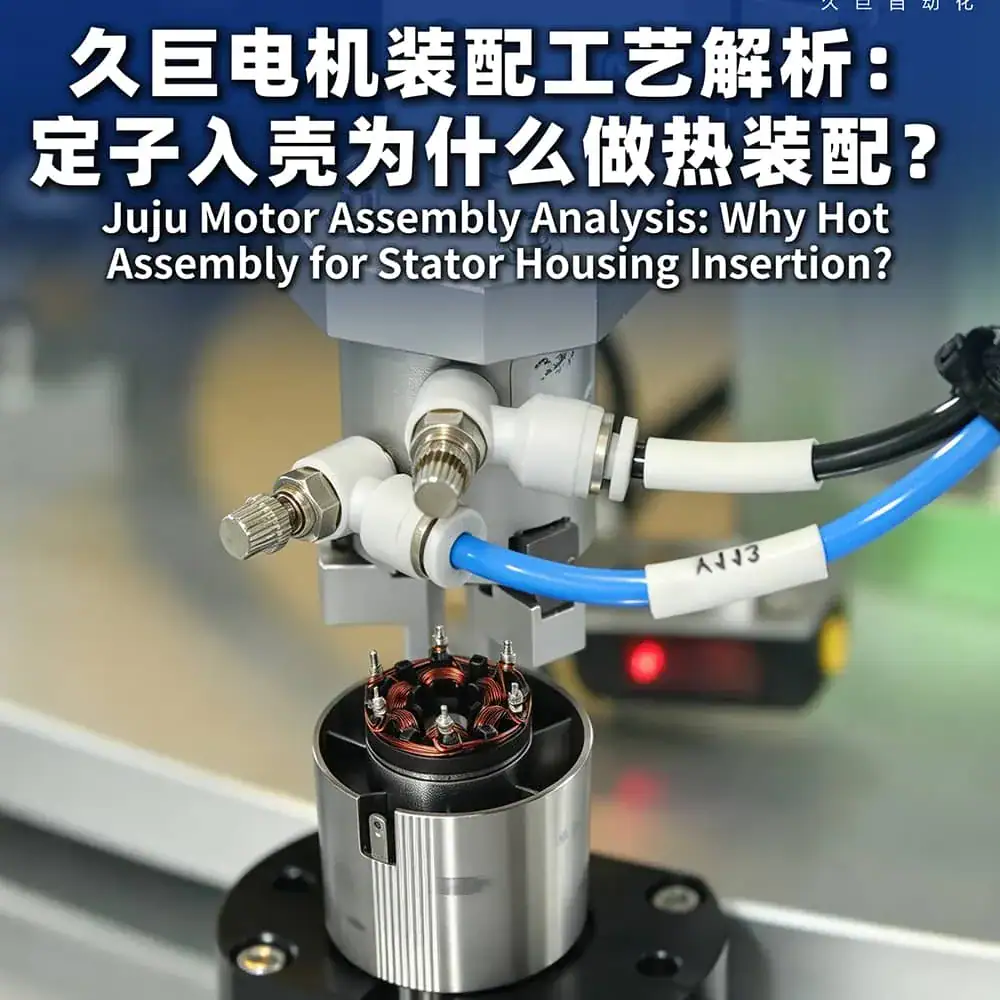
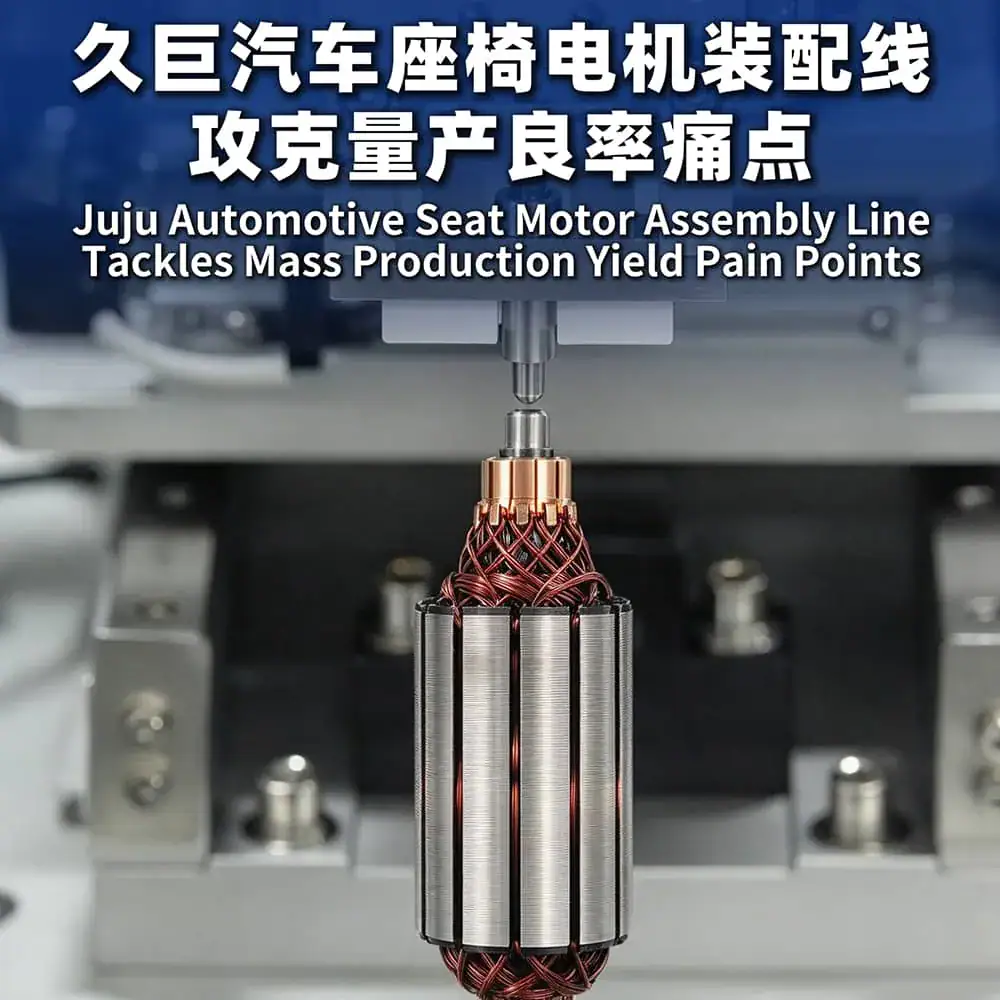
La solution d'assemblage automatisé pour les moteurs de véhicules à énergie nouvelle couvre l'ensemble du processus de production des servomoteurs et optimise les processus de base tels que le bobinage, le brasage et l'assemblage : le servotendeur est utilisé pour le bobinage afin d'obtenir un contrôle constant de la tension, ce qui améliore le taux de remplissage des fentes et la qualité du câblage ; le brasage introduit la structure de préchauffage du flux et de chauffage intra-cavité, ce qui peut éliminer le problème de l'éclatement de l'étain ; et il intègre les processus tels que l'arrondissement automatique et le redressement du circuit imprimé, et construit un contrôle en boucle fermée avec l'API et l'encodeur à haute résolution pour réaliser la synergie de l'ensemble du processus. En même temps, il intègre les processus d'arrondissement automatique et de redressement des circuits imprimés par le biais d'un automate programmable et d'un encodeur à haute résolution pour créer un contrôle en boucle fermée, ainsi que la vision industrielle et le positionnement par laser pour réaliser la synergie de l'ensemble du processus.
Processus de personnalisationCustomization Process
La ligne est conçue pour les procédés stator, rotor et assemblage du moteur concerné ; postes, outillages, convoyage, contrôle d'étanchéité et EOL sont entièrement redessinés. Sept étapes, chacune avec des livrables définis et des points de validation avec le client.
- 1
Analyse du besoin
et conception
7–15 jours
Proposition technique
- 2
Gel technique
et contrat
3–7 jours
Accord technique
- 3
Conception
et fabrication
30–60 jours
Plans · programmes
- 4
FAT
réception en usine
3–5 jours
Procès-verbal de réception
- 5
Installation sur site
et SAT
5–10 jours
Rapport SAT
- 6
Validation en série
3–10 jours
Rapport de validation
- 7
Réception finale
et transfert
2–3 jours
Manuels · pièces de rechange
Le délai global est généralement de 45 à 120 jours calendaires, la fabrication et la mise au point en usine en représentant la part la plus importante. Après le gel du projet, toute modification des paramètres process clés (encombrement, cadence, nombre de postes) entraîne des reprises en mécanique, en électricité et en implantation, et peut prolonger le délai de plus de 30 % — le gel technique exige une confirmation écrite du client.
 Jiuju Automation




 Spanish
 German
 Hindi