Solutions de lignes d'assemblage automatisées pour moteurs à brosse
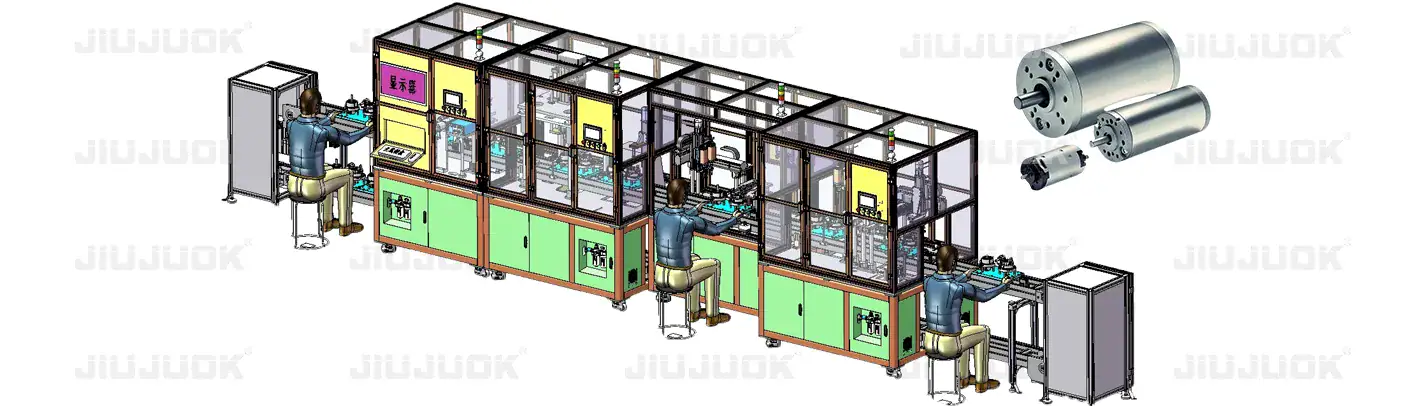
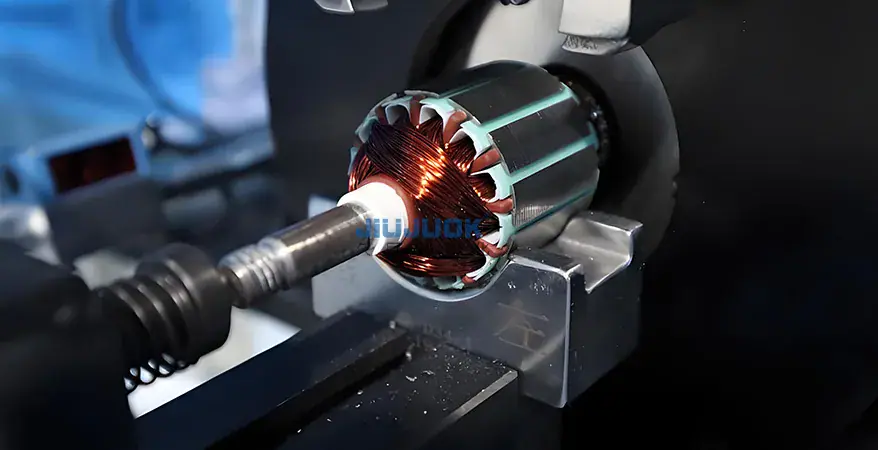
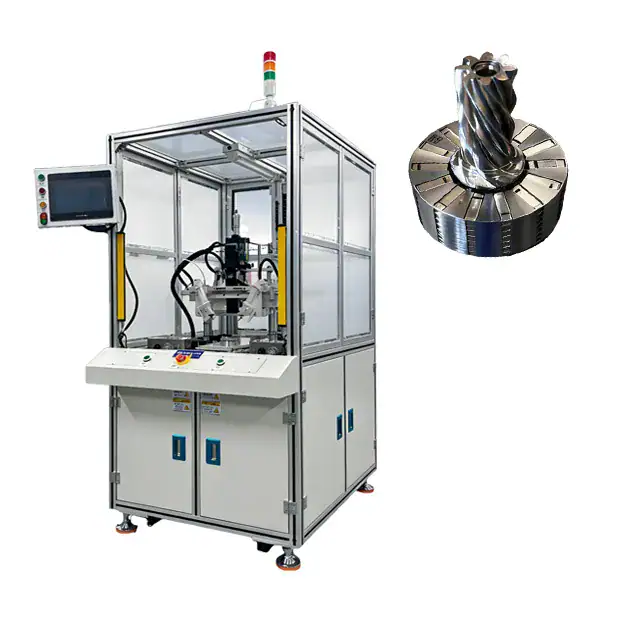
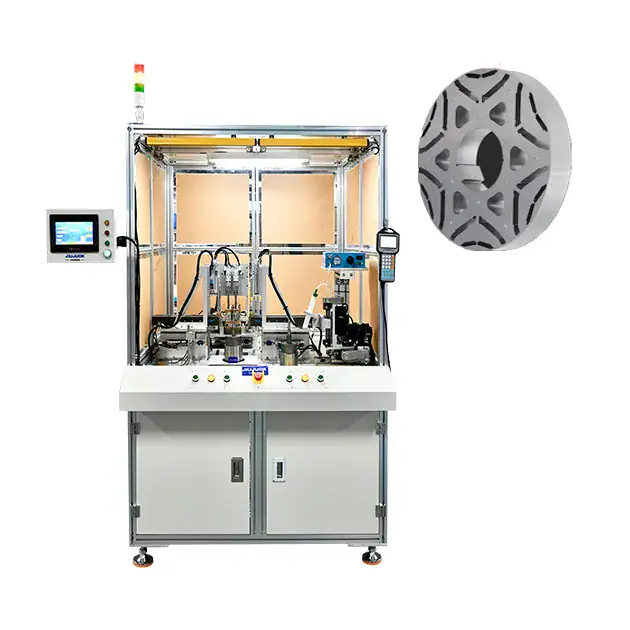
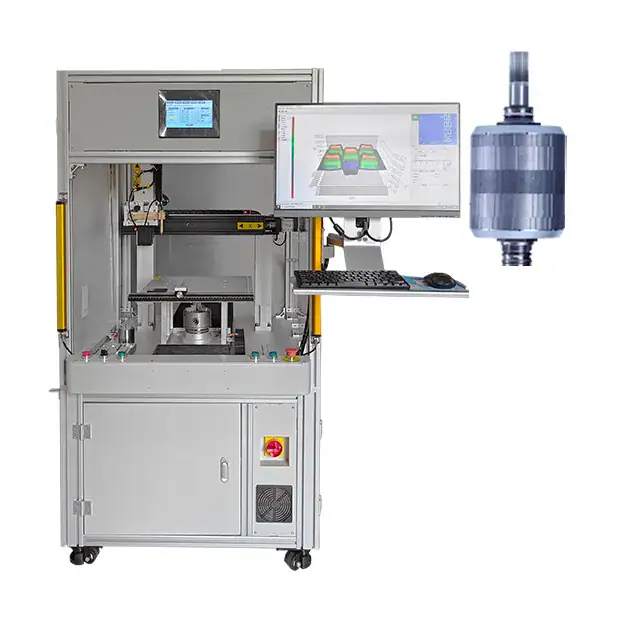
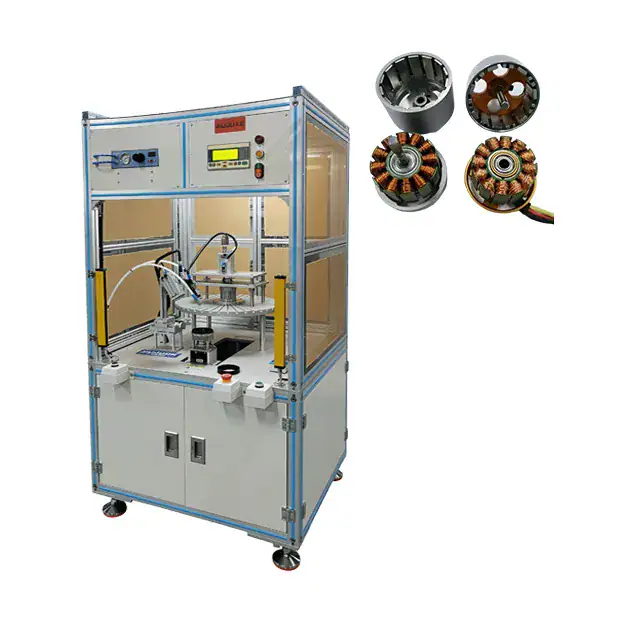
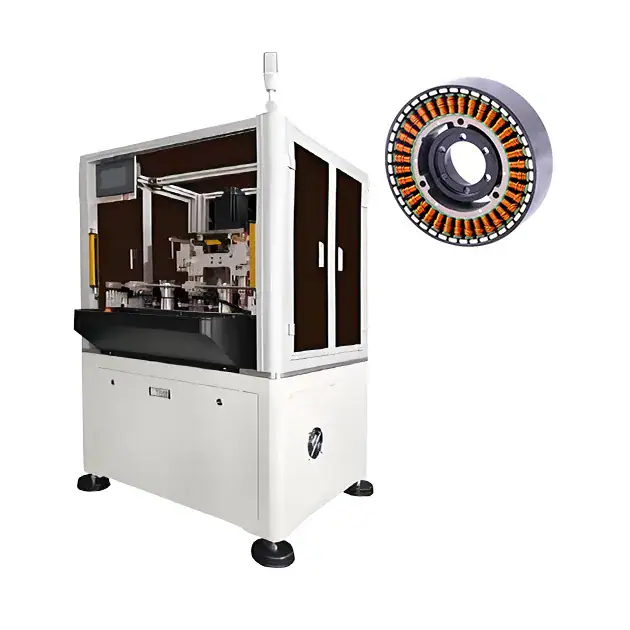
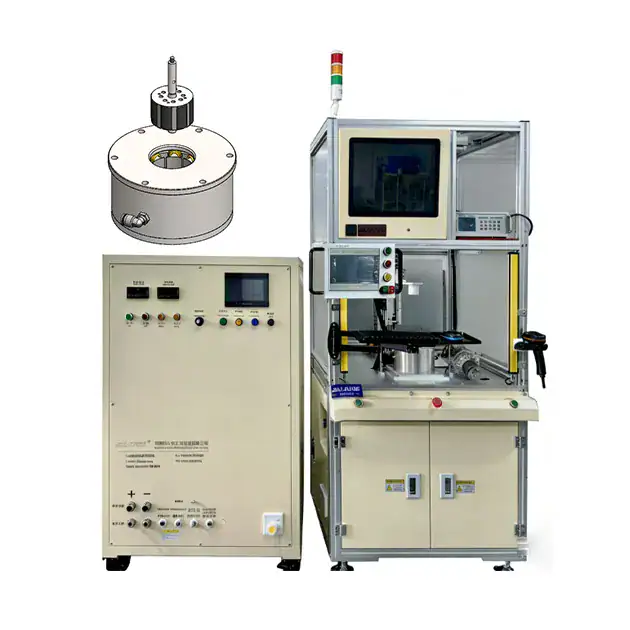
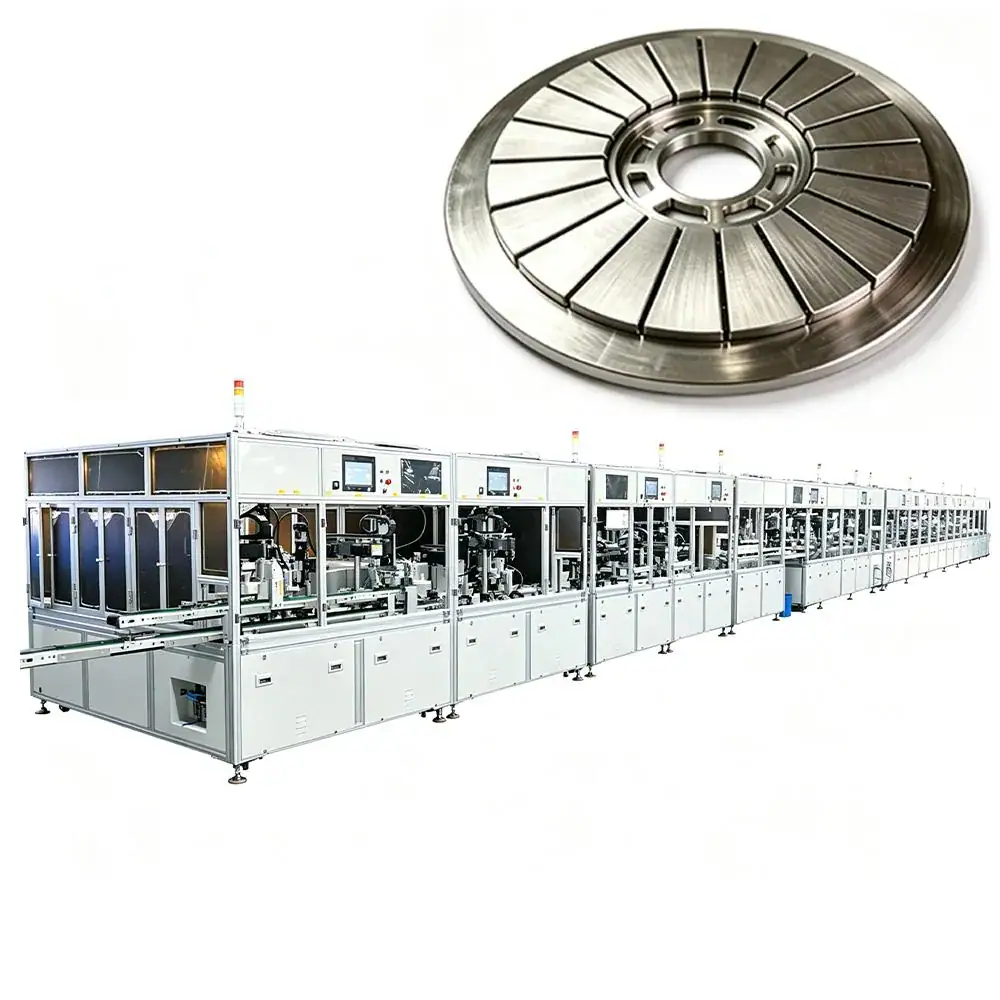
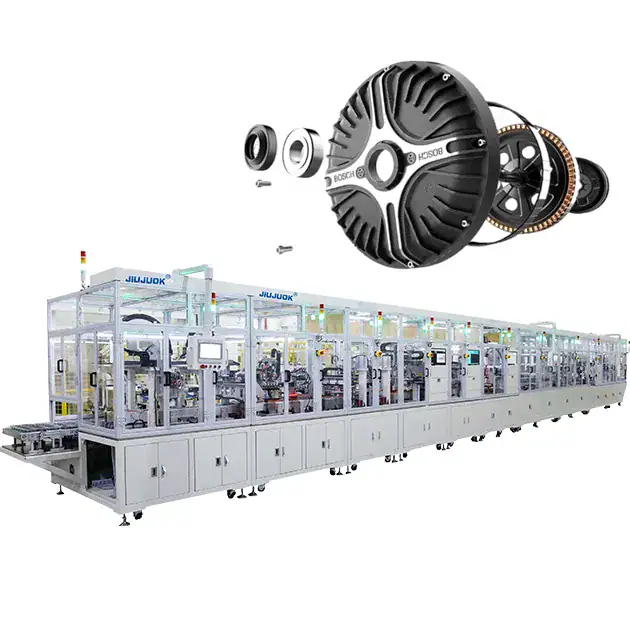
Pour les caractéristiques structurelles des moteurs à balais, elle intègre la technologie d'assemblage par alignement laser afin de garantir que l'angle de contact des balais et du collecteur est précis et cohérent, et s'adapte au montage par servocommande, à la soudure automatique, à l'inspection en ligne et à d'autres processus, et réalise l'ensemble du processus de gestion et de contrôle des données et de la NG par le biais du système PLC+MES. Le système PLC+MES permet de contrôler les données de l'ensemble du processus et de trier automatiquement les produits NG. La ligne complète de ce programme peut atteindre un taux de production de 90% ou plus, l'efficacité de l'assemblage est améliorée de 30% par rapport à la ligne manuelle, seuls 2 à 3 membres du personnel d'exploitation et de maintenance peuvent remplacer la vingtaine de travailleurs manuels traditionnels, ce qui réduit efficacement le taux de défectuosité des produits ; la conception modulaire permet de changer rapidement de type en 15 minutes, et elle est compatible avec la production mixte de moteurs à balais de plusieurs domaines, ce qui résout le problème de fluctuation de la qualité de l'assemblage manuel traditionnel.
Processus de personnalisationCustomization Process
La ligne est conçue pour le collecteur, les balais et le flasque du moteur à balais ; serrage, brasage, alignement laser et test de performance sont entièrement redessinés. Sept étapes, chacune avec des livrables définis et des points de validation avec le client.
- 1
Analyse du besoin
et conception
7–15 jours
Proposition technique
- 2
Gel technique
et contrat
3–7 jours
Accord technique
- 3
Conception
et fabrication
30–60 jours
Plans · programmes
- 4
FAT
réception en usine
3–5 jours
Procès-verbal de réception
- 5
Installation sur site
et SAT
5–10 jours
Rapport SAT
- 6
Validation en série
3–10 jours
Rapport de validation
- 7
Réception finale
et transfert
2–3 jours
Manuels · pièces de rechange
Le délai global est généralement de 45 à 120 jours calendaires, la fabrication et la mise au point en usine en représentant la part la plus importante. Après le gel du projet, toute modification des paramètres process clés (encombrement, cadence, nombre de postes) entraîne des reprises en mécanique, en électricité et en implantation, et peut prolonger le délai de plus de 30 % — le gel technique exige une confirmation écrite du client.
 Jiuju Automation



 Spanish
 German
 Hindi