 지우지 자동화

축방향 자속 모터가 고속 회전할 때, 자석이 원심력에 의해 튕겨 나가지 않을까?
636유효 자력 작용점이 외경 가장자리에 있어, 같은 회전 속도에서 자석이 받는 원심 응력은 가늘고 긴 방사형 모터를 훨씬 상회한다. 고속 조건에서 자석이 로터 디스크에 단단히 고정되는 방법은 구조 설계의 핵심이다.
전체 텍스트 보기축방향 자속 모터往大做的例子不少,往小做才是最近更热的方向。灵巧手、指节执行器这类场景,留给电机的空间常常只有外径二三十毫米,甚至更小。公开资料里已经出现层数几十层、厚度只有几毫米的印制定子,外径压到二十毫米以下的产品也在做。尺寸缩下来,几件事会同时变味。
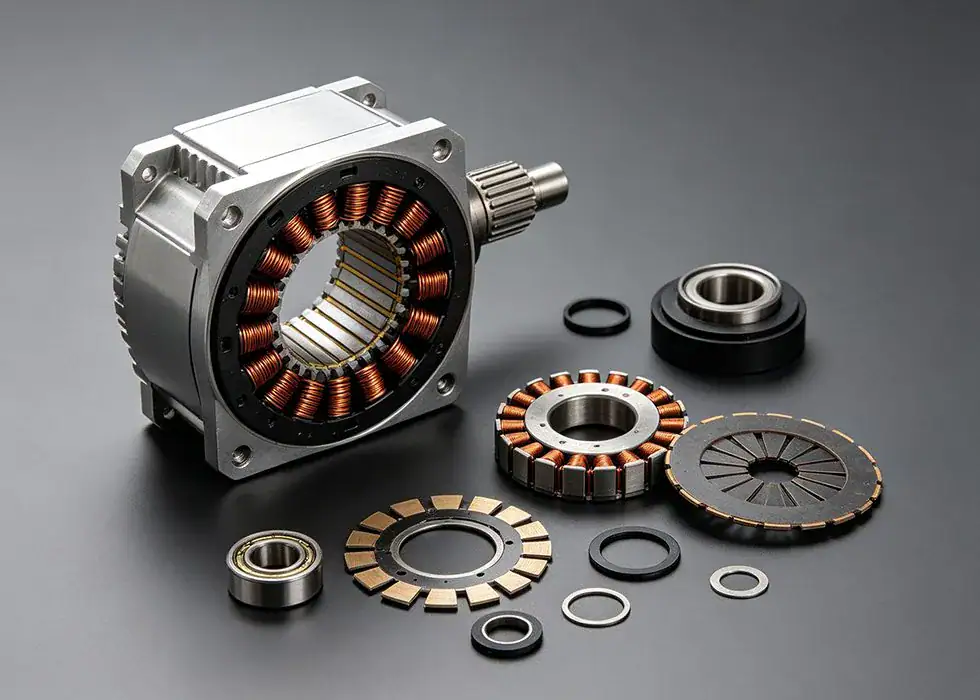
第一是绕组。传统권선첫 번째는 권선입니다. 전통적인 권선 방식은 직경이 수십 밀리미터일 때는 그럭저럭 사용할 수 있지만, 그보다 더 작아지면 슬롯이 좁아지고 굽힘 반경이 제한되어 슬롯 충진율과 균일성을 보장하기 어려워지며, 수작업 개입이 많아질수록 기계마다의 차이가 커집니다. 이것이 바로 초소형 부문에서 인쇄 구리박 스터터가 더 선호되는 이유입니다. 일관성은 작업자의 숙련도에 좌우되는 것이 아니라, 제판과 에칭 공정에 의해 결정되기 때문입니다.
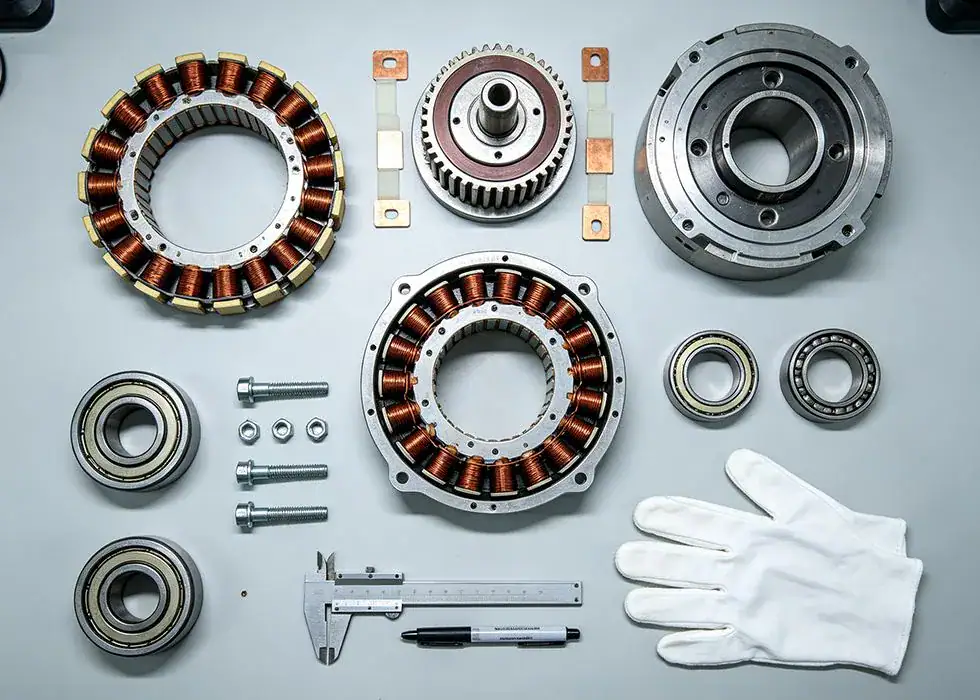
第二是公差被放大。气隙두 번째는 공차가 확대된다는 점입니다. 에어갭의 절대 편차는 모터가 작아진다고 해서 비례하여 줄어들지 않습니다. 가공 능력, 베어링 유격, 조립 정렬과 같은 오차 원인은 기본적으로 여전히 원래 수준에 머물러 있기 때문입니다. 에어갭이 1mm에서 0.Xmm로 줄어들면, 같은 2~3실의 편차라도 상대적 비중이 몇 퍼센트 포인트에서 10% 이상으로 급증하게 되며, 이는 토크 일관성과 단측 흡입력에 직접적으로 반영됩니다.
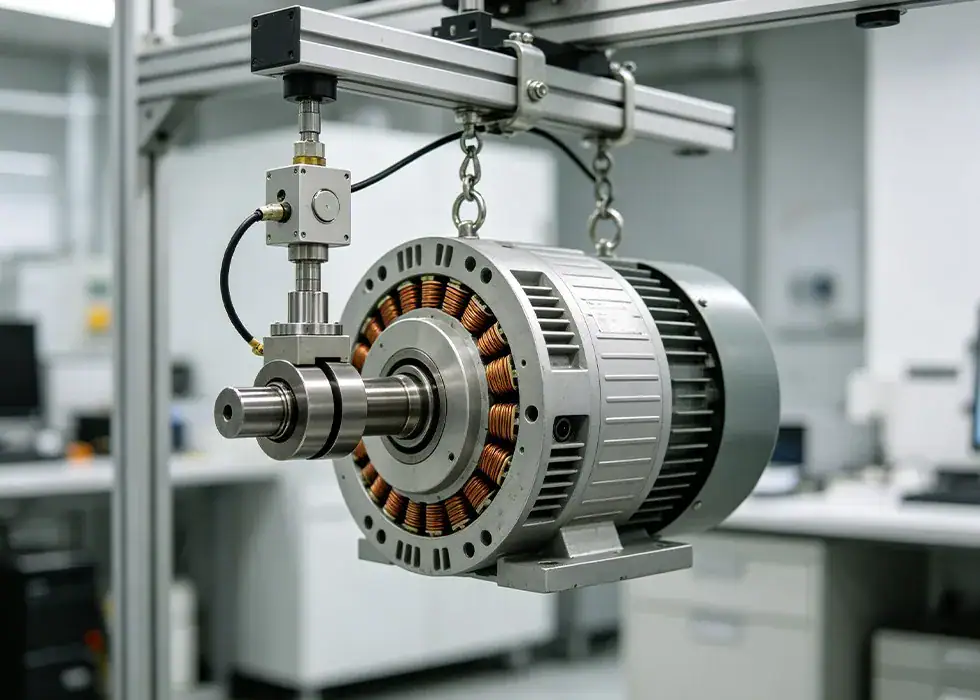
第三是测量。초소형 모터的反电动势、齿槽转矩、摩擦损耗都很小,测量本身的分辨率开始逼近被测量的量级。做不出来往往不是算不出来,而是测不清楚、判不了合格。
조립 공정의 성격도 이에 따라 바뀌었습니다. 부품이 손가락으로 감지할 수 없을 정도로 가벼워졌고, 자성 부품끼리 서로 끌어당기기 때문에, 부품의 취급, 위치 지정, 압입 작업 모두 시각적 확인과 힘 제어를 통해 이루어져야 합니다. 지우주(久巨)가 접해 온 초소형 디스크형 모터 솔루션에서, 사이클 시간과 수율 간의 상충은 대개 검사 공정에 발생한다. 즉, 정밀하게 검사하면 속도가 느려지고, 빠르게 검사하면 오류가 발생한다. 따라서 소형화의 한계는 전자기 설계의 공식보다는 공정 및 측정 능력에 더 많이 좌우된다.
유효 자력 작용점이 외경 가장자리에 있어, 같은 회전 속도에서 자석이 받는 원심 응력은 가늘고 긴 방사형 모터를 훨씬 상회한다. 고속 조건에서 자석이 로터 디스크에 단단히 고정되는 방법은 구조 설계의 핵심이다.
전체 텍스트 보기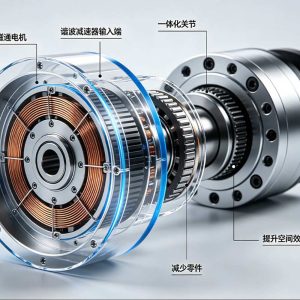
"짧고 넓은" 원판형 구조는 전통적인 차대에서는 곳곳에서 제약이 되지만, 전동화 전용 플랫폼에서는 오히려 등급을 뛰어넘는 통합의 핵심이 된다. 같은 형태, 두 가지 처지, 그것은 패키징 구상에 달려 있다.
전체 텍스트 보기
로봇 관절에는 높은 토크, 작은 부피, 가벼운 무게가 요구되며, 축방향 자속 모터는 축방향 공간이 제한된 환경에서 독보적인 장점을 발휘합니다. 이 글에서는 해당 모터의 적용 가능성과 과제를 분석합니다.
전체 텍스트 보기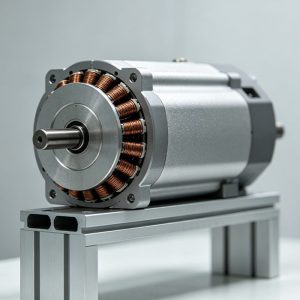
신에너지 자동차와 로봇이 모든 이목을 끄는 동안, 엘리베이터 트랙션 모터, 송풍기, 펌프와 같은 산업 현장에서는 조용히 축방향 자속 모터가 도입되고 있다. 이곳에서는 눈부신 성능 수치가 아니라 전기 요금 청구서와 대량 생산 시의 신뢰성을 중시한다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt