 지우지 자동화

자화를 먼저 할 것인가, 나중에 할 것인가? 축방향 자속 모터 생산 라인에서 발생하는 시퀀스 문제
460축방향 자속 모터의 장점은 단순히 피크 효율에 그치지 않고, 고효율 영역의 폭에 있습니다. 자로 길이, 권선 끝단부터 토크 반경에 이르기까지 효율의 원천을 분석해 보면, 이론상의 장점이 결국 제조 정밀도에 의해 실현되어야 하는 이유도 알 수 있습니다.
전체 텍스트 보기小马达产线设计的矛盾很集中:产品小、工序多、节拍紧、单价低。设计顺序不能从设备开始,而要从节拍平衡与不可逆工序开始。第一步定产能与节拍,按年产量、工作天数、班次与设备综合效率反算,再留余量;节拍定高了投资翻倍,定低了两年后又得扩线。小马达单件工时短,节拍常以秒计,工位多、单工位动作少,工位之间的传递时间往往比加工时间更长,这一项必须单独计时。
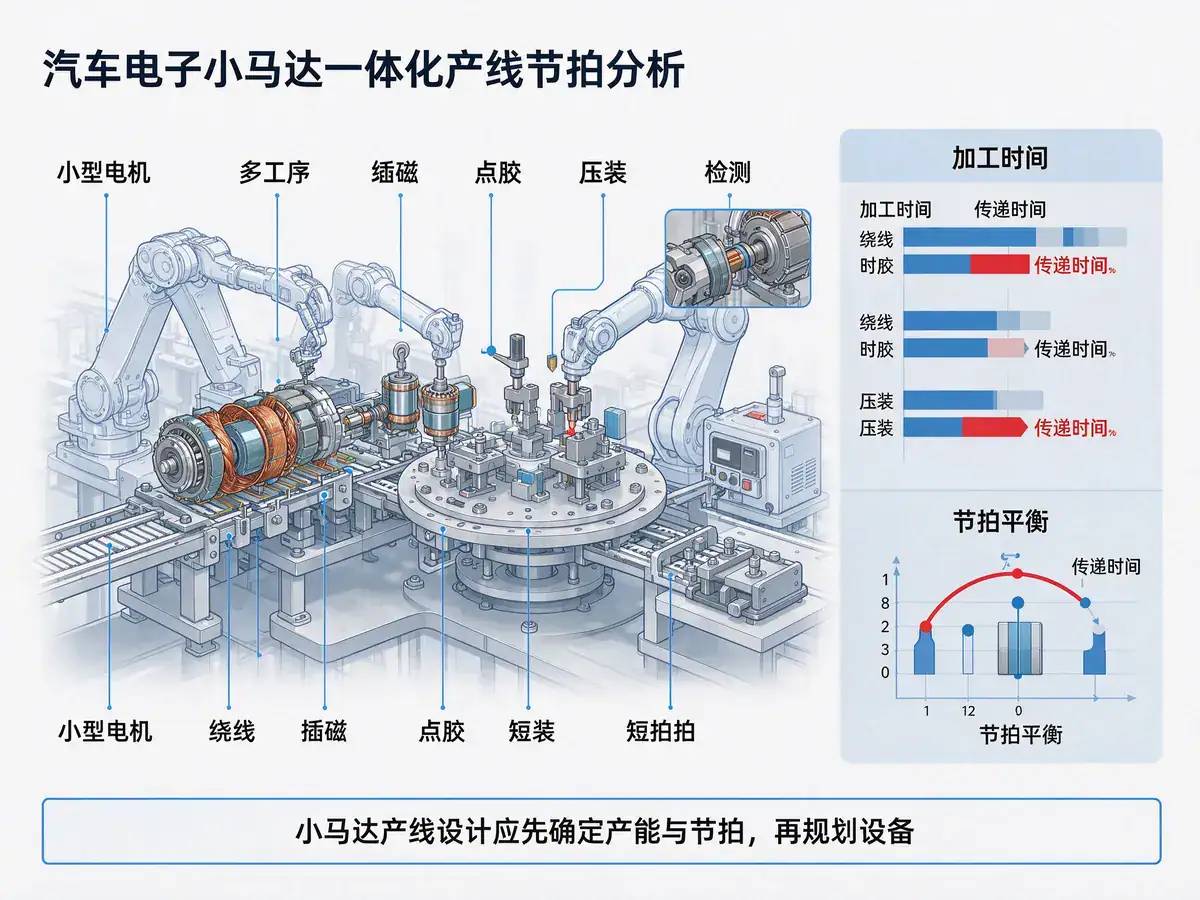
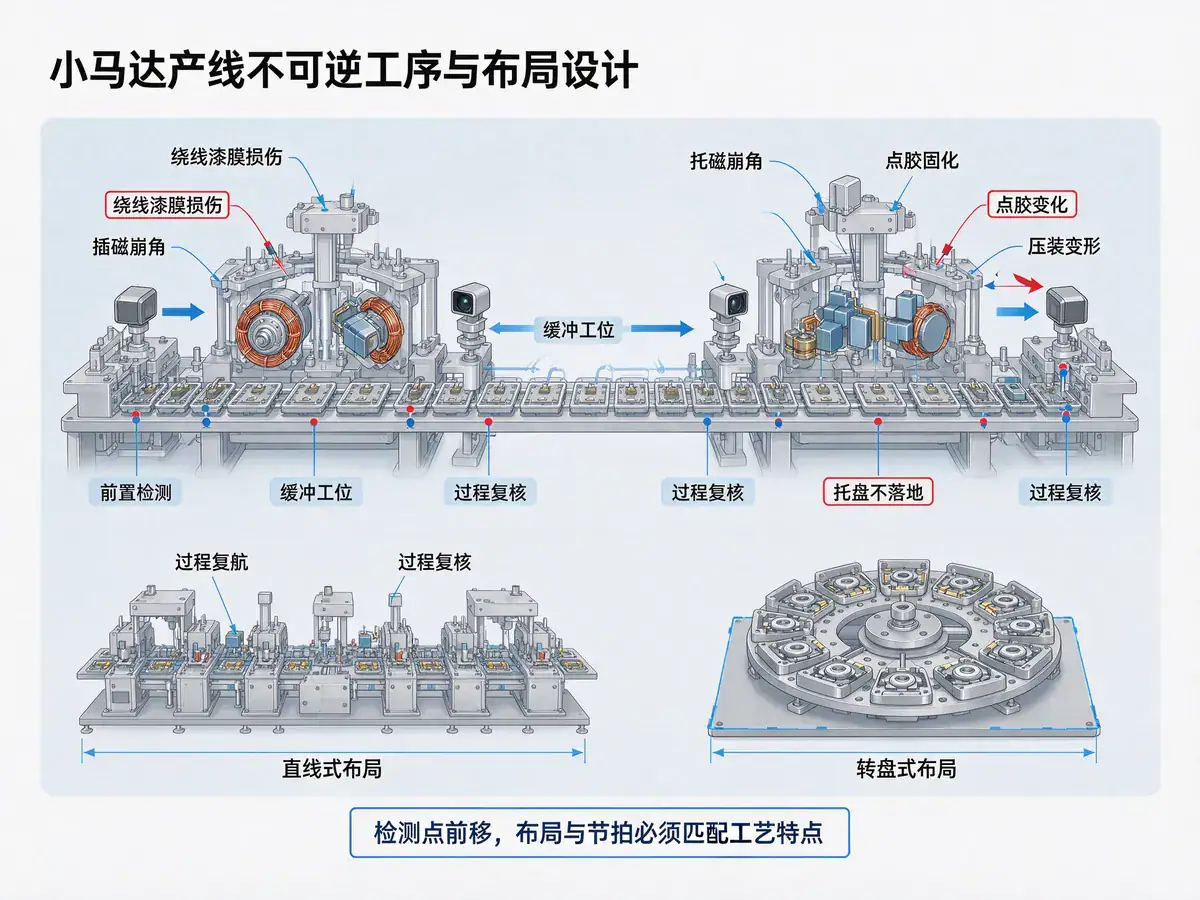
第二步识别不可逆工序。绕线后的漆膜损伤、插磁后的崩角、点胶后的固化、压装后的变形,都难以返修,这些工序之前必须设检测点、之后必须设复核点。把检测点放在不可逆工序之前,是这类产线里收益最高的一条原则。第三步做工序平衡,按时间排序找出瓶颈,通过拆分、并行或改善动作压缩,平衡后各工位时间应尽量接近节拍;绕线与插磁工艺差异大,不建议强行并入同一工位,而用缓冲与并行工位平衡。第四步定布局与物流,直线式扩展性好、维护方便,适合工序多、节拍中等;转盘式占地小、传递快,适合工序少、节拍极短;物流坚持托盘不落地,基准全程复用。
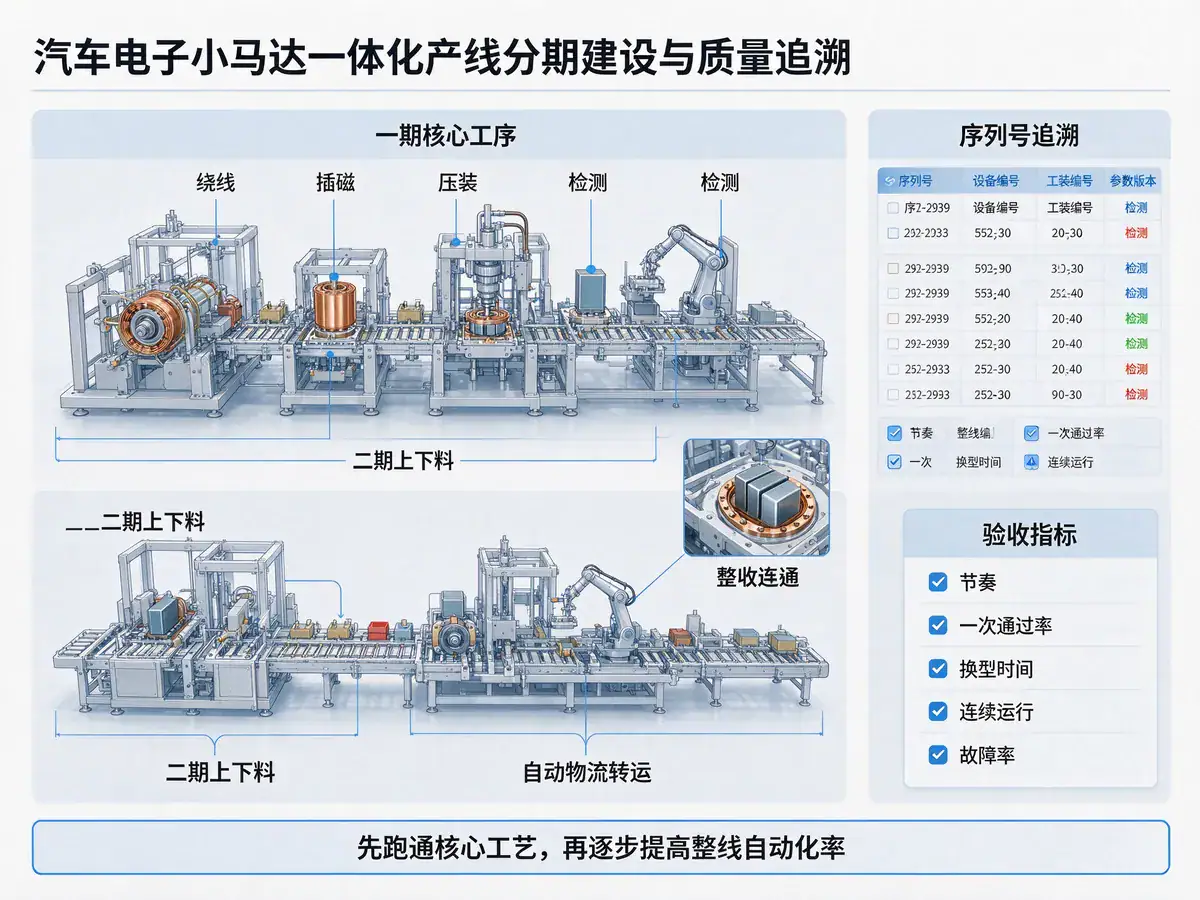
第五步定检测与追溯,关键特性做全检、一般特性做抽检,追溯按序列号记录设备编号、工装编号、参数版本与检测结果,客户审核时这份记录就是最直接的证据。第六步分期投资,一期做绕线、插磁、压装、检测等核心工序,先跑通工艺;二期做上下料自动化与连线,再提自动化率。验收条款要包含节拍、直通率、换型时间、连续运行时长与故障率,并约定带料运行的时长与批次。

축방향 자속 모터의 장점은 단순히 피크 효율에 그치지 않고, 고효율 영역의 폭에 있습니다. 자로 길이, 권선 끝단부터 토크 반경에 이르기까지 효율의 원천을 분석해 보면, 이론상의 장점이 결국 제조 정밀도에 의해 실현되어야 하는 이유도 알 수 있습니다.
전체 텍스트 보기
다극 구조는 고주파 기본파를 가져오며, 만 회전 시 기본 주파수는 수천 헤르츠에 이른다. 전통적인 IGBT는 스위칭 손실이 급증하고 발열이 심각한 반면, 탄화규소(SiC) MOSFET의 메가헤르츠급 스위칭 능력이 고주파 다극 축방향 자속 모터에 알맞은 파트너다.
전체 텍스트 보기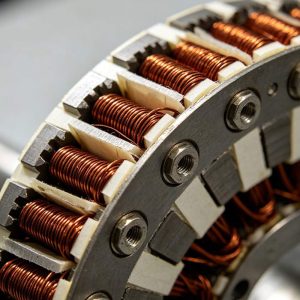
자속이 축 방향으로 디스크형 스테이터를 관통해야 하는데, 전통적 펀치 적층 공정은 무용지물이 되고 방향성 규소강을 링으로 말아 슬롯을 밀링하면 결정립 방향성이 파괴된다. 스테이터와 권선은 축방향 자속 양산에서 가장 단단한 골칫거리가 되었다.
전체 텍스트 보기
다극 구조는 고주파 기본파를 가져오며, 만 회전 시 기본 주파수는 수천 헤르츠에 이른다. 전통적인 IGBT는 스위칭 손실이 급증하고 발열이 심각한 반면, 탄화규소(SiC) MOSFET의 메가헤르츠급 스위칭 능력이 고주파 다극 축방향 자속 모터에 알맞은 파트너다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt