 久巨自动化
电机充磁机常见问题全解析(原理 / 选型 / 维护 / 应用)
856久巨自动化生产高精度电机充磁设备及充磁站,支持铁氧体、钕铁硼及粘结磁铁的多波形可编程充磁,并提供质量追溯功能。
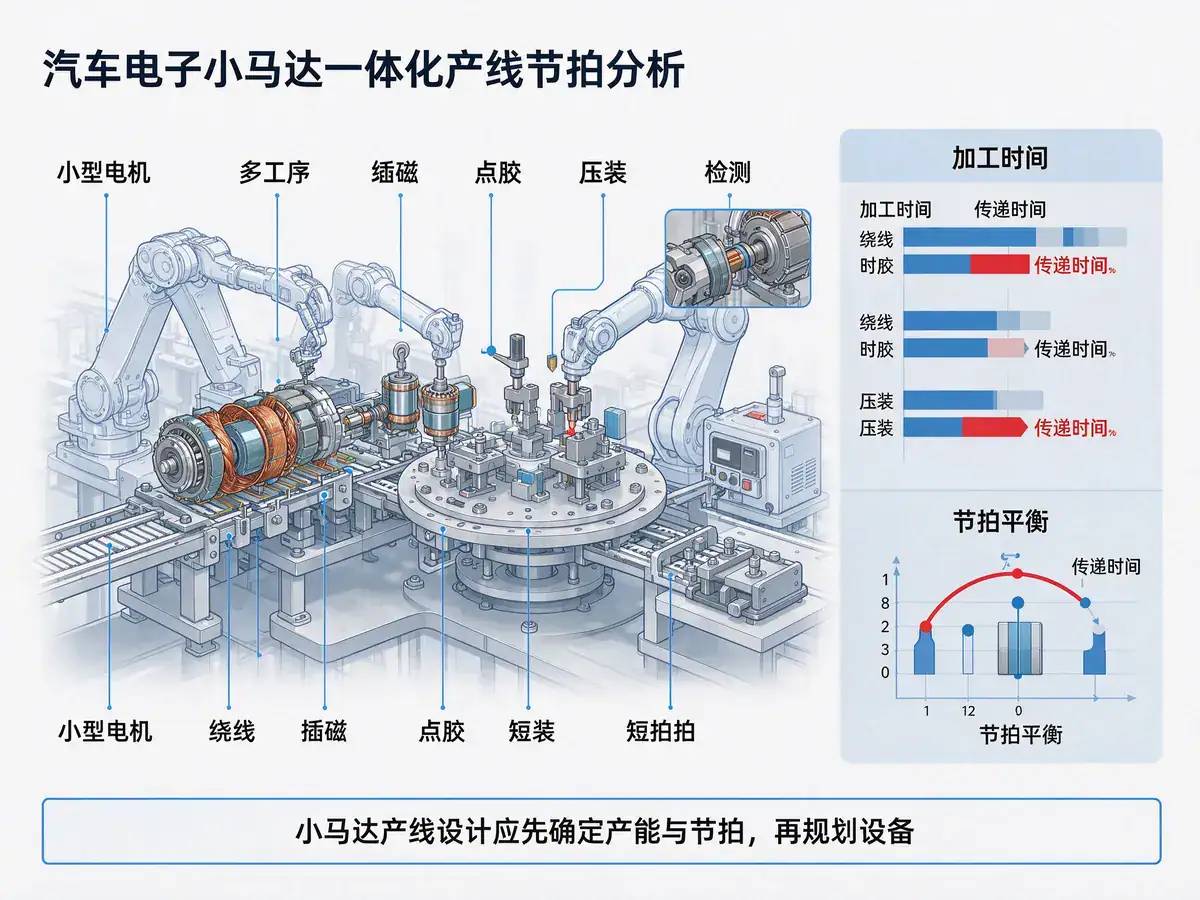
查看全文小马达产线设计的矛盾很集中:产品小、工序多、节拍紧、单价低。设计顺序不能从设备开始,而要从节拍平衡与不可逆工序开始。第一步定产能与节拍,按年产量、工作天数、班次与设备综合效率反算,再留余量;节拍定高了投资翻倍,定低了两年后又得扩线。小马达单件工时短,节拍常以秒计,工位多、单工位动作少,工位之间的传递时间往往比加工时间更长,这一项必须单独计时。
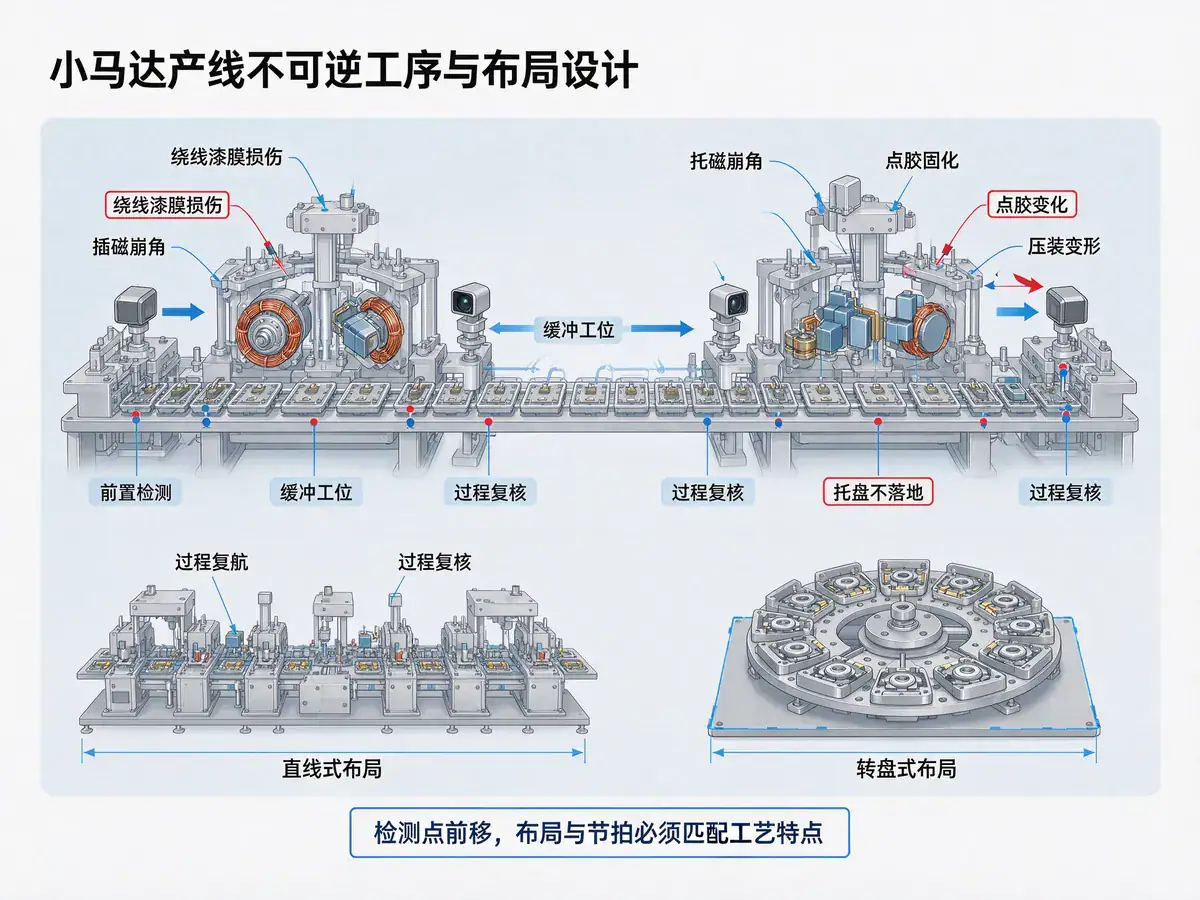
第二步识别不可逆工序。绕线后的漆膜损伤、插磁后的崩角、点胶后的固化、压装后的变形,都难以返修,这些工序之前必须设检测点、之后必须设复核点。把检测点放在不可逆工序之前,是这类产线里收益最高的一条原则。第三步做工序平衡,按时间排序找出瓶颈,通过拆分、并行或改善动作压缩,平衡后各工位时间应尽量接近节拍;绕线与插磁工艺差异大,不建议强行并入同一工位,而用缓冲与并行工位平衡。第四步定布局与物流,直线式扩展性好、维护方便,适合工序多、节拍中等;转盘式占地小、传递快,适合工序少、节拍极短;物流坚持托盘不落地,基准全程复用。
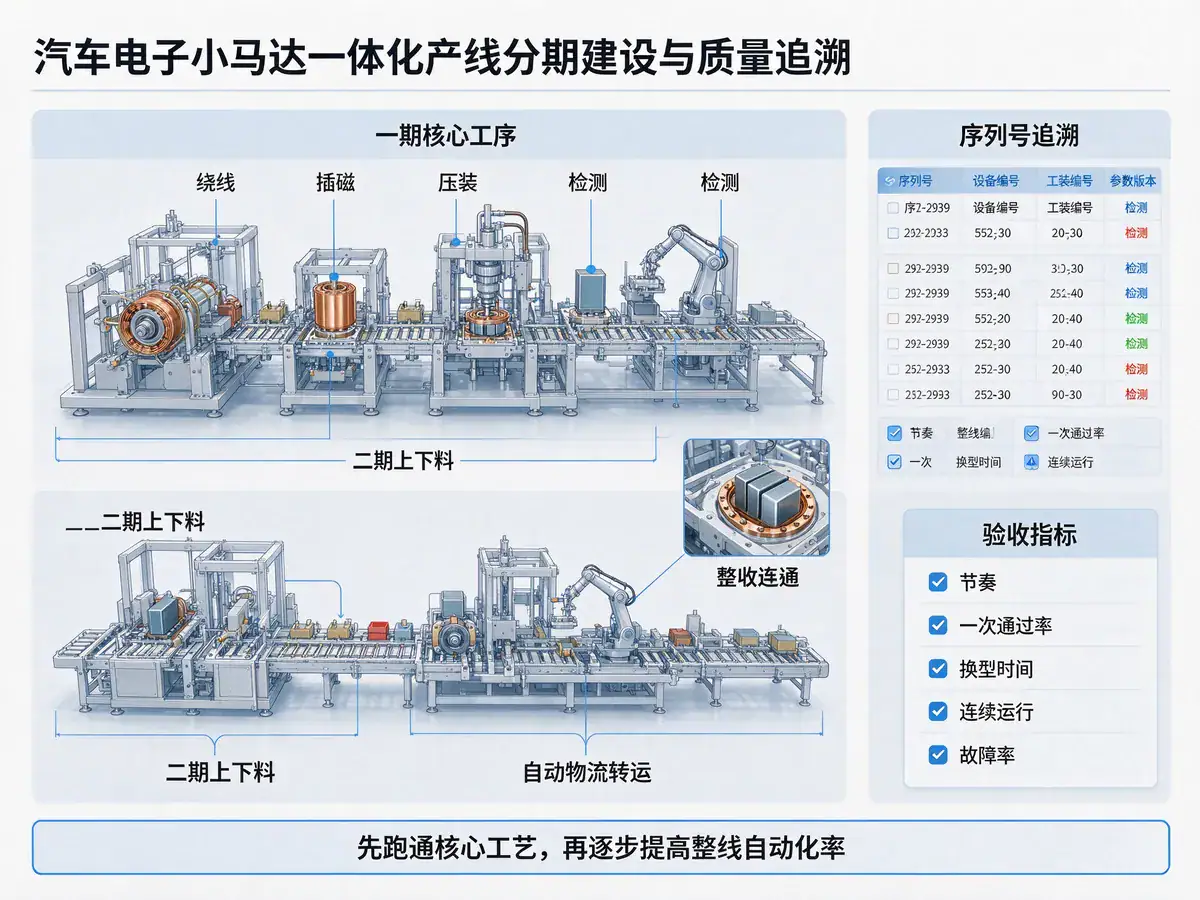
第五步定检测与追溯,关键特性做全检、一般特性做抽检,追溯按序列号记录设备编号、工装编号、参数版本与检测结果,客户审核时这份记录就是最直接的证据。第六步分期投资,一期做绕线、插磁、压装、检测等核心工序,先跑通工艺;二期做上下料自动化与连线,再提自动化率。验收条款要包含节拍、直通率、换型时间、连续运行时长与故障率,并约定带料运行的时长与批次。
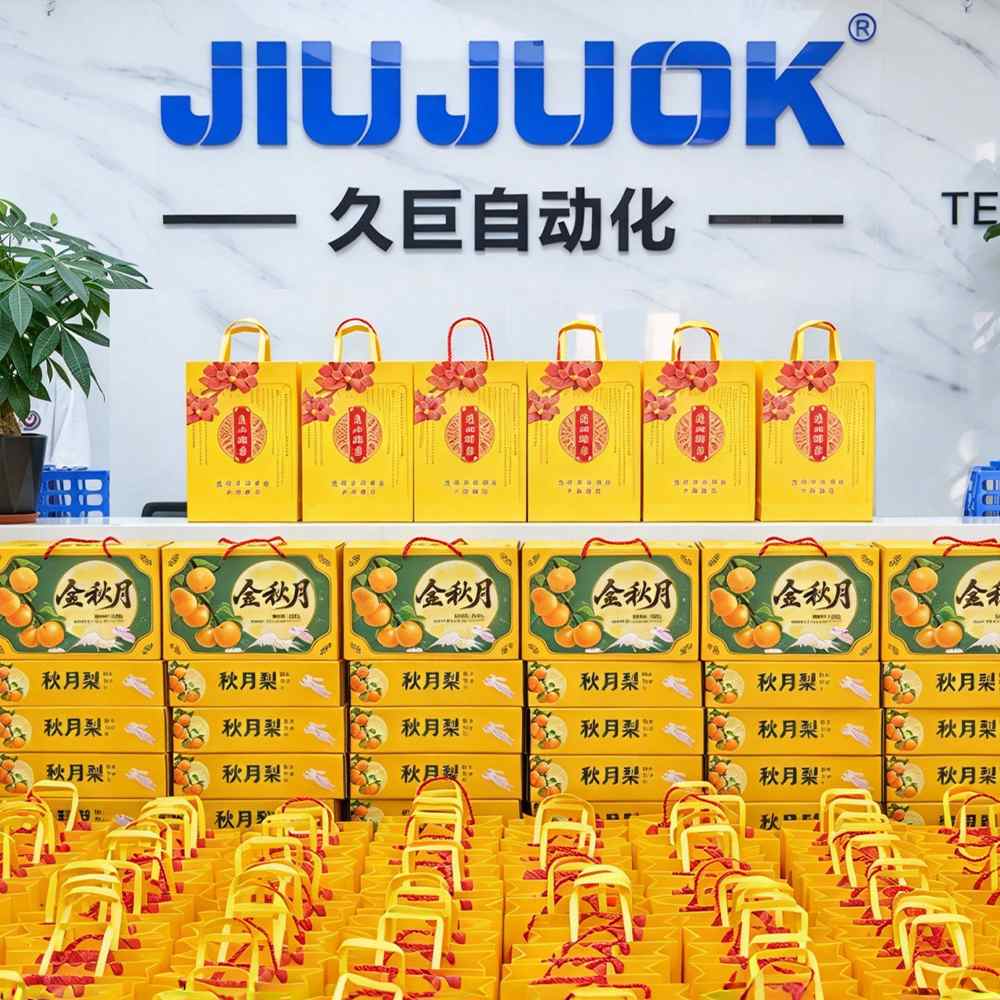
又是一年月圆时至,秋风送桂香,阖家庆团圆。在浓浓的中秋氛围中,久巨始终坚守智造初心,企业每一份成长与收获,都离不开全体同事的勤恳付出与同心并肩。
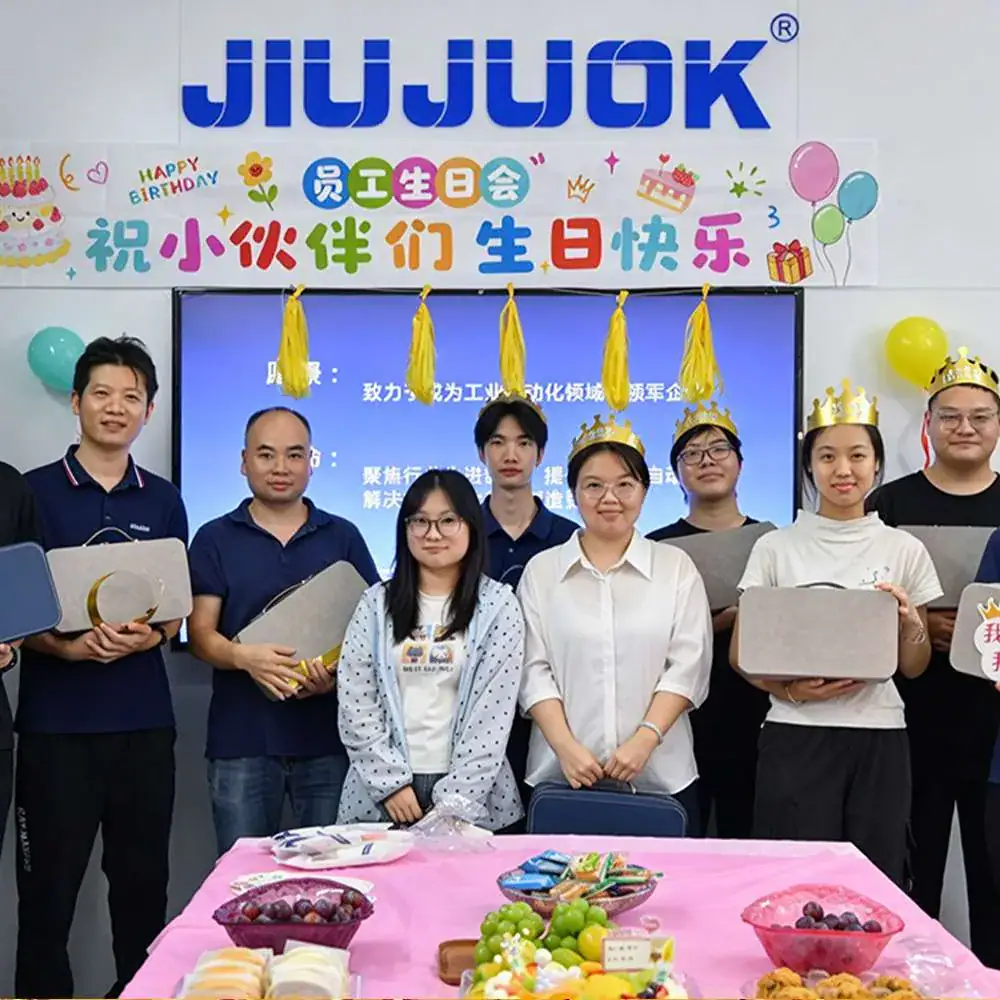
时光缓缓流淌,岁月镌刻成长。为感谢全体伙伴一路并肩同行,传递公司人文关怀,久巨 7‑9 月员工集体生日会温情如约而至。
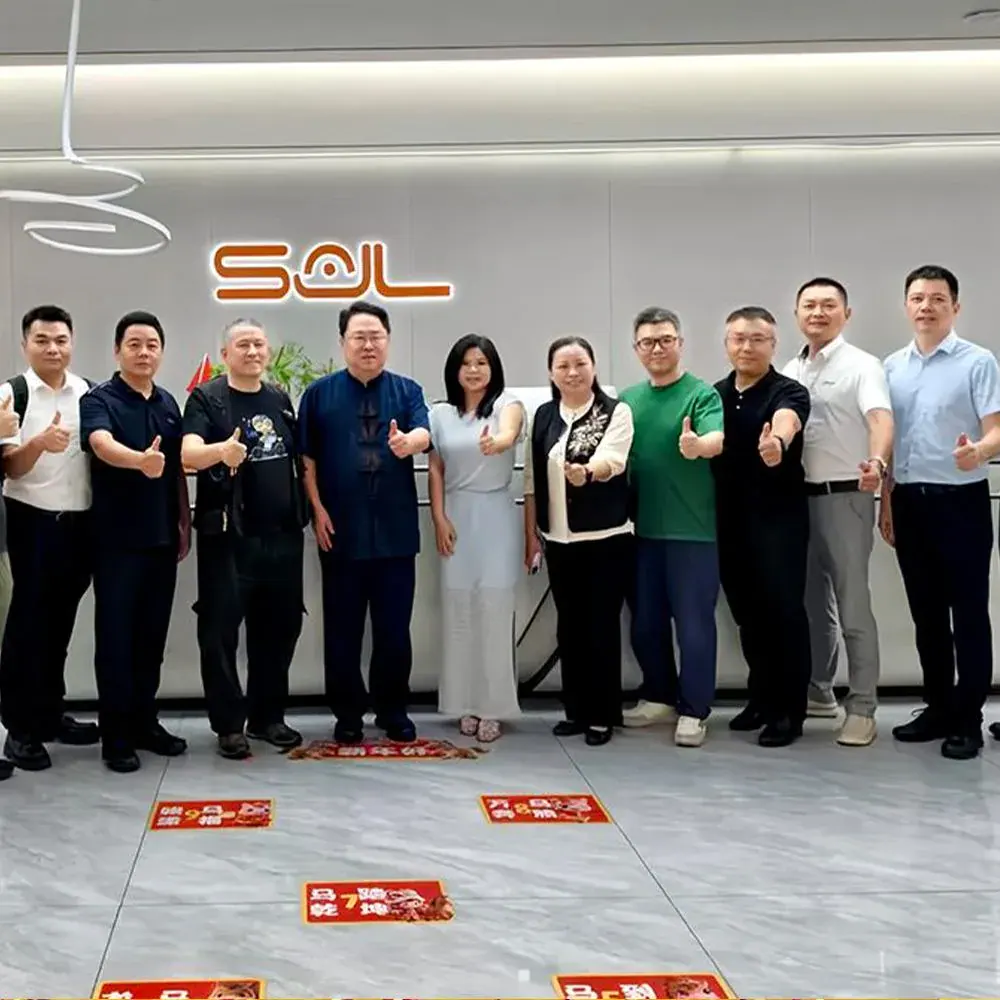
金秋送爽,月满中秋。为增进会员企业交流,凝聚行业发展合力,深圳市音响行业协会中秋会员联谊会于 9 月 18 日在会员单位深圳盛佳丽电子圆满举办。
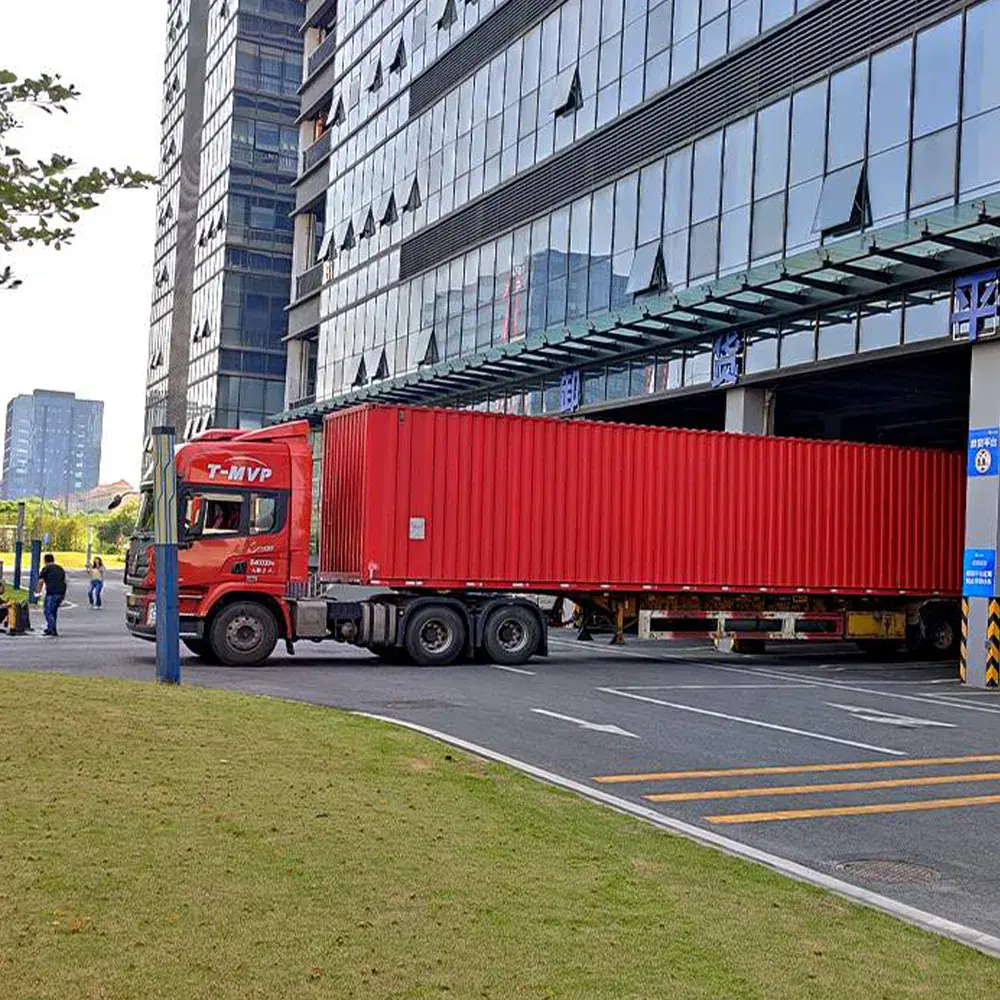
车间外的发运现场一片忙碌,经过多轮整机调试、模拟量产验证与出厂质检,久巨一套直流电机自动化装配线完成全部出厂流程,如期装车,即将奔赴客户生产基地,助力客户项目按计划推进生产落地。


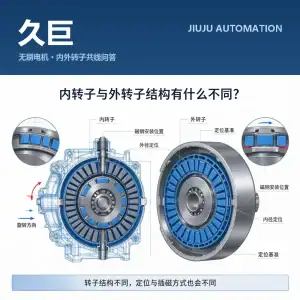

久巨自动化为新能源汽车提供驱动电机自动化装配解决方案,集成绕线、插磁、充磁、测试等关键工序,确保高效率、高一致性及全程可追溯。
查看全文 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt