 久巨自动化
人工装配vs自动装配差距到底有多大视频讲解
543电机人工装配与自动化装配在精度、效率、一致性与成本四个维度差距明显。视频用对比方式说明自动化产线的升级价值。
查看全文能不能共线,久巨的判断标准不是”夹具能不能换”,而是三件事:转子上下料方向是否一致、插磁钢机的抓取机构是否兼容内径与外径两种定位基准、检测工位的扫描方式能不能切换。三条同时成立才算共线;只做到第一条,那叫同一条输送线上跑两种产品,换一次型停半天。

内转子的磁钢装在转子外圆,定位基准是外径;外转子的磁钢装在内圆,定位基准变成内径。基准一变,抓取、点胶、压紧三个动作的受力方向全变。外转子的磁钢是靠离心力压住的,插装时的保持力方向与内转子相反,工装不能通用。
还有一处差异在气隙的保障方式。两种结构的径向气隙都要控,但内转子靠铁芯与轴的同轴度来定,外转子多一层依赖——磁钢的固定靠胶层与护套,胶层厚度会直接进入气隙链。这一点在内转子上不成立,所以外转子线对点胶一致性的要求更高。
必须换:插磁钢机构、点胶头姿态、动平衡夹具、表磁扫描探头位置。可以共用:输送线、压装框架、端盖压装、整机测试台。判断原则是——凡是与磁钢位置直接相关的工位都要换,凡是与外形和电气相关的可以共用。
边界不在技术,在换型频次。两种转子如果每月各换十几次,共线的换型损失会超过第二台设备的分摊成本;如果每季度才换一次,共线明显划算。久巨给客户的建议都是先算换型次数,再谈设备方案。
还有一个隐性成本是人员。共线意味着操作员要会两种机型的换型作业,培训与作业指导书都要做两套。这部分不进设备报价,但会进换型时间——熟练度不够,设计上 35 分钟的换型,实际能做到一个小时。
如果两种转子的月产量差距很大,共线的排产会更难:小批量型号总要插进大批量型号的排程里,每次插入都是一次换型。这种情形下,第二条专线往往比共线更省。
内转子与外转子共线成立的前提是两种转子的外径接近。差距过大时,输送工装与压装行程都要重做,共线就失去意义。另外,同一系列但极数差别很大的转子,表磁扫描的探头行程也不同。
问:共线会不会降低产能?
会有一点,模块化工位本身有额外动作。换型频次越高,这个代价越明显。

问:能不能只换夹具就实现共线?
只有当两种转子的定位基准一致时才成立。基准不同,换夹具解决不了。
问:共线的设备投资比两条专线低多少?
取决于共用比例。久巨不在没有项目配置的情况下给比例数。
问:外转子线的难点主要在哪?
在磁钢保持与定位。磁钢在内圆,重力方向与插入方向相反,工装要额外做保持。
问:后期加机型可行吗?
可行,前提是工位预留了行程与控制配方空间。这是选型时就要谈的条件。

相关设备:无刷电机自动化生产线。
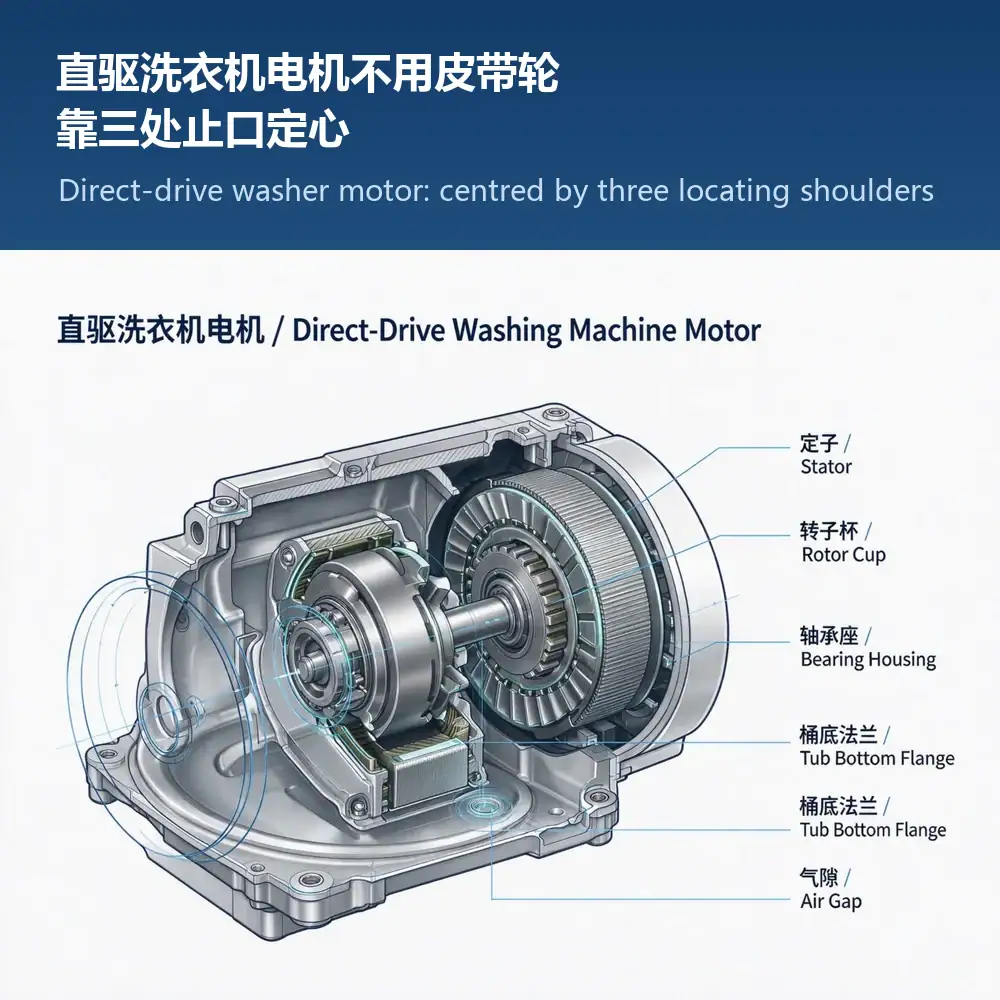
直驱机型没有皮带轮可以张紧找正,气隙是否均匀完全由三处止口决定。本文说明定心基准、压装顺序,以及为什么气隙必须逐台测而不能抽检。
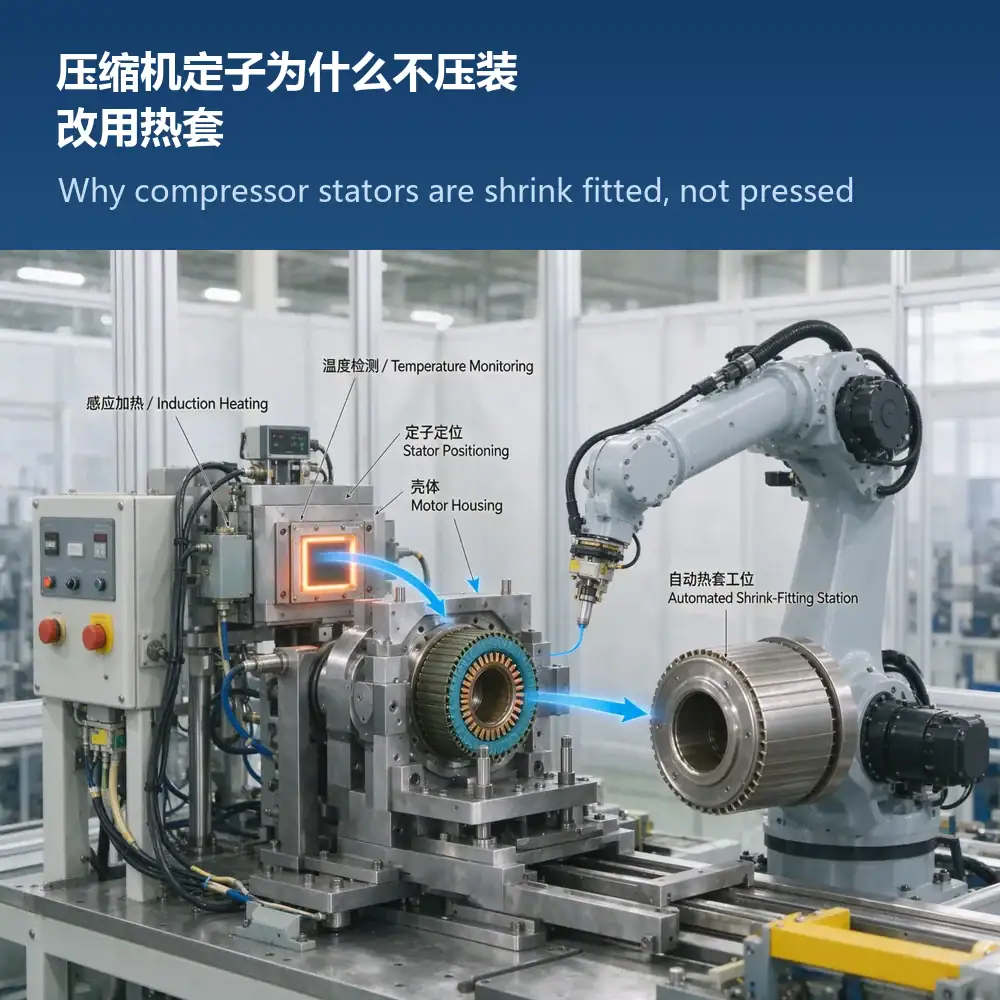
薄壁定子压装会先变形再回弹,回弹不可控;热套让零件不受外力,过盈量由温差换算。本文说明温差怎么定、热套排在哪一步、为什么冷却到位才能测。
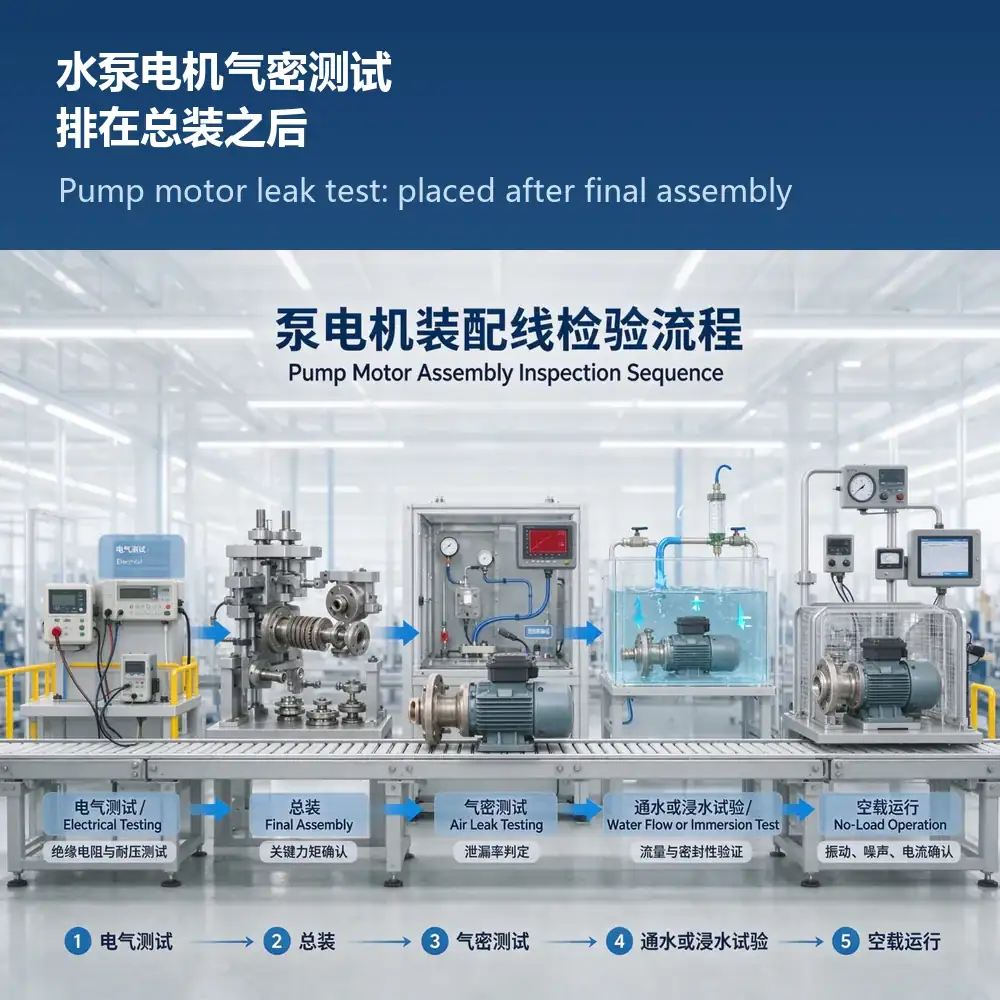
气密必须排在总装之后、通水浸水之前,因为机封与出线密封在总装时才最终成形。本文给出电气测试、气密、通水、空载运行的先后理由。
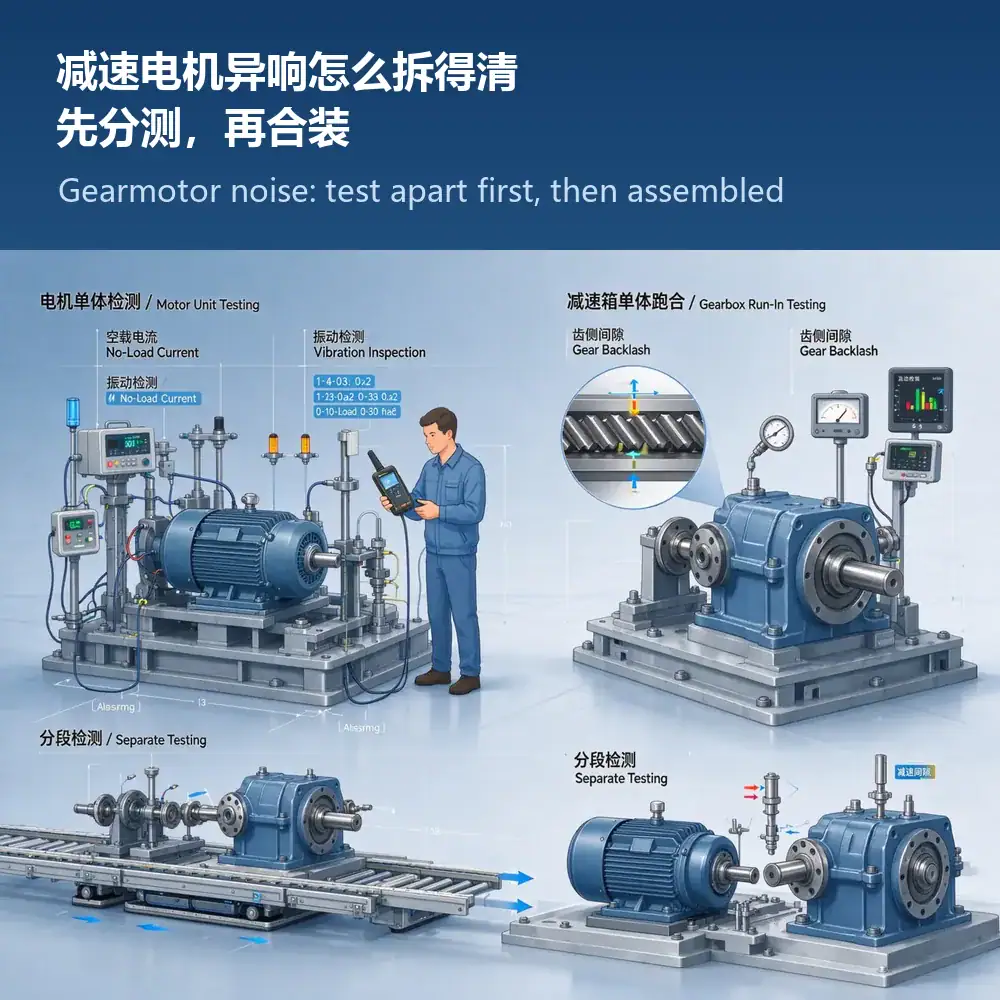
异响来自电磁、轴承、齿轮三类,频段重叠。先分测电机与减速箱,再合装跑合,才能定位。本文说明分段标准、加脂量这个隐变量与拆检顺序。
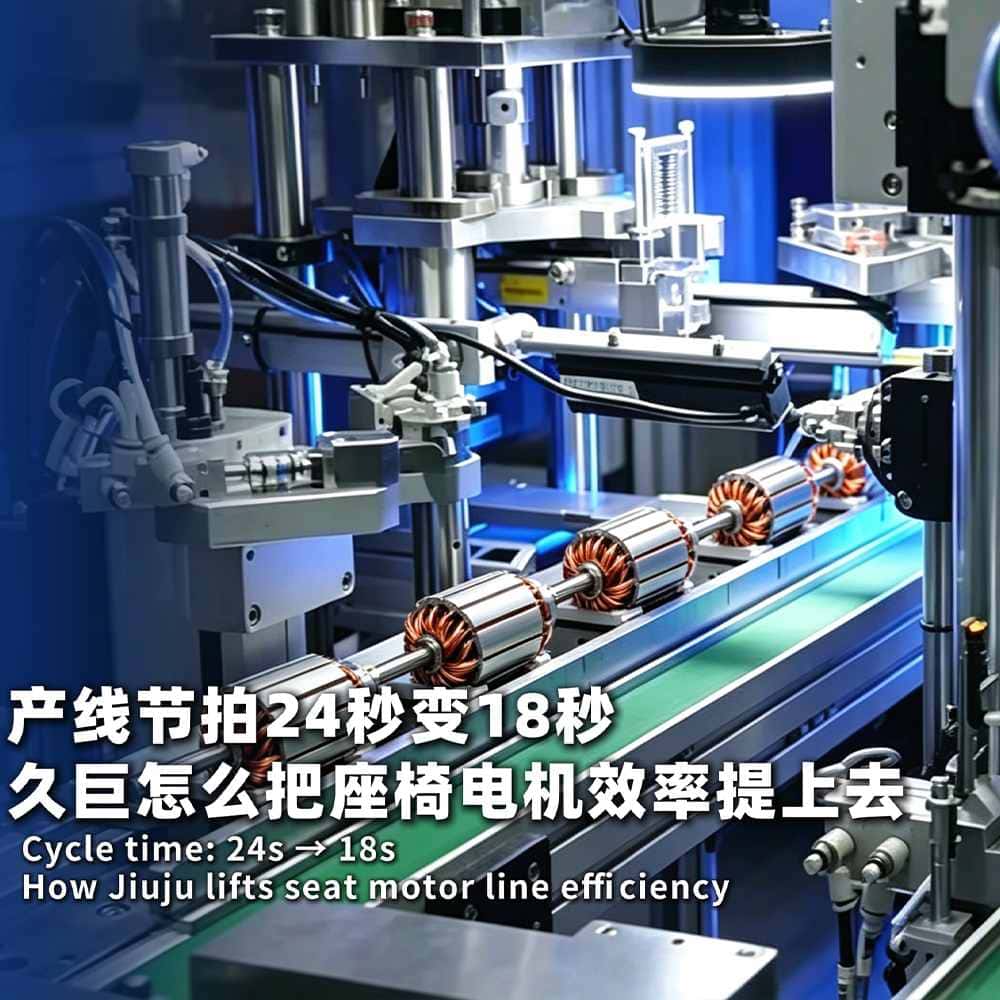
汽车座椅电机装配常面临工位等待、动作冗余、瓶颈工序拖慢整体节拍的问题,如何将单台产品节拍由 24 秒压缩至 18 秒,是零部件厂商降本提产的重点。
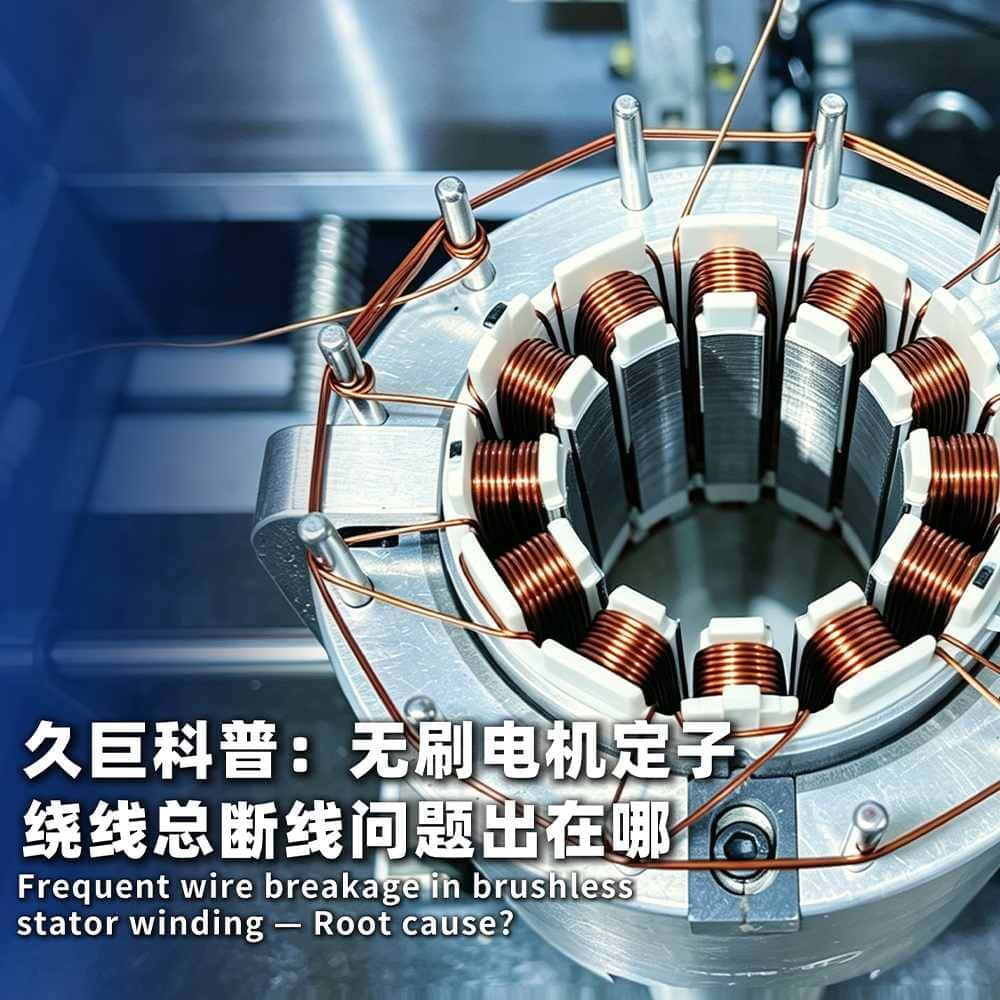
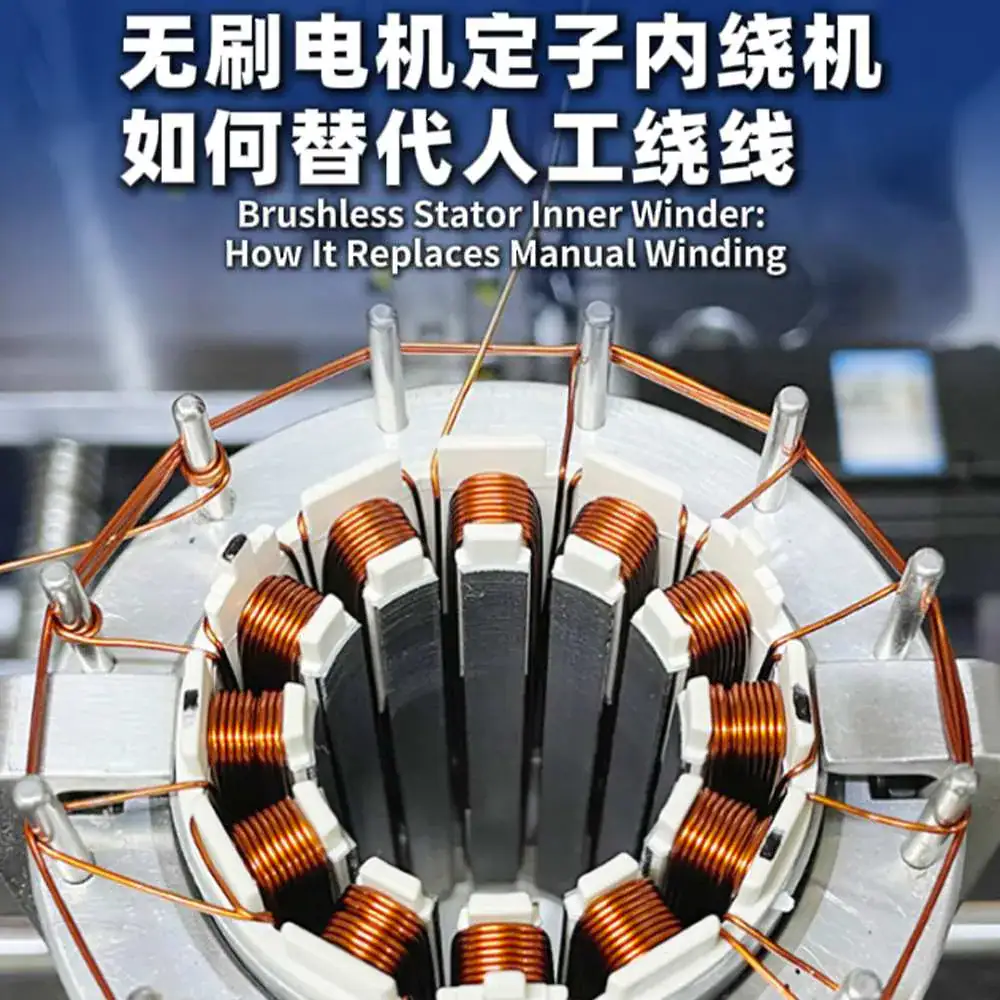
别再靠经验赌良率了!汽车电机定子绕线长期依赖熟练工人操作,人员流动极易造成漆包线张力不均、排线疏密不一,直接导致批次良率波动,返工成本居高不下,是电机制造端的共性痛点。
又是一年月圆时至,秋风送桂香,阖家庆团圆。在浓浓的中秋氛围中,久巨始终坚守智造初心,企业每一份成长与收获,都离不开全体同事的勤恳付出与同心并肩。
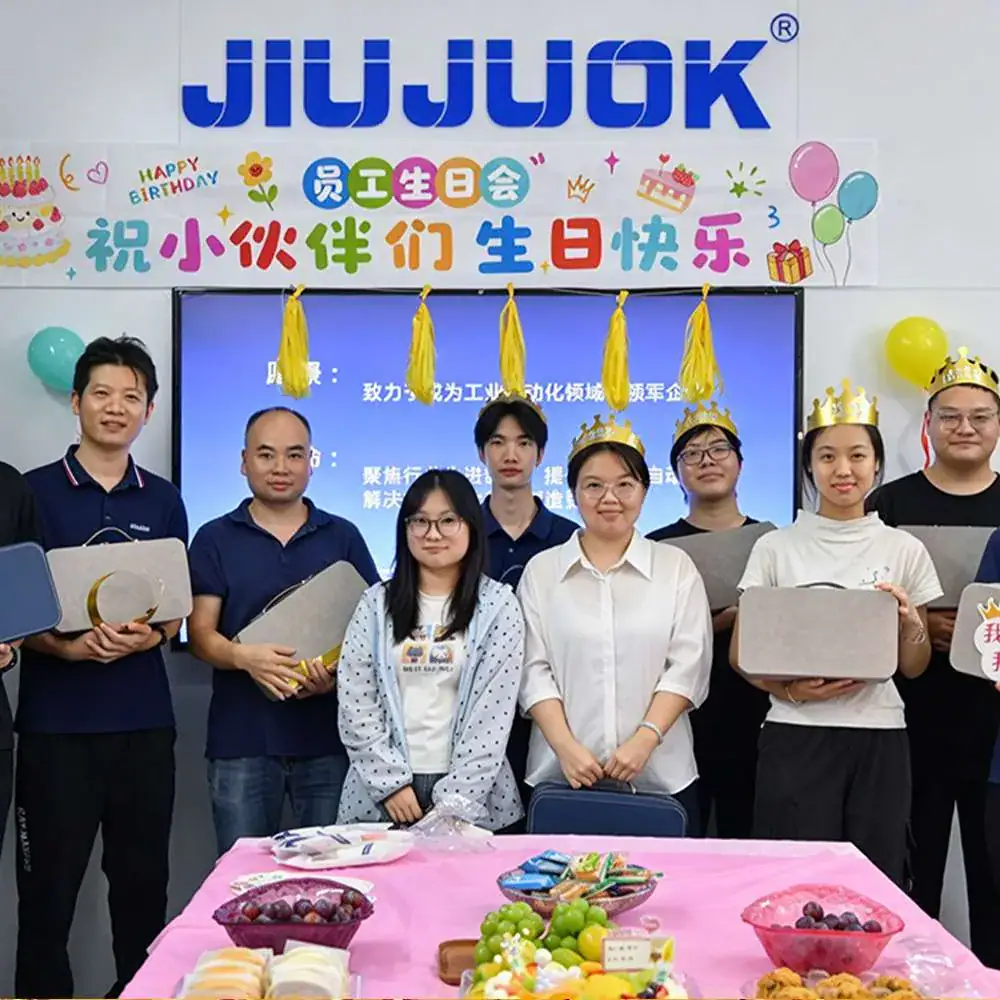
时光缓缓流淌,岁月镌刻成长。为感谢全体伙伴一路并肩同行,传递公司人文关怀,久巨 7‑9 月员工集体生日会温情如约而至。
金秋送爽,月满中秋。为增进会员企业交流,凝聚行业发展合力,深圳市音响行业协会中秋会员联谊会于 9 月 18 日在会员单位深圳盛佳丽电子圆满举办。
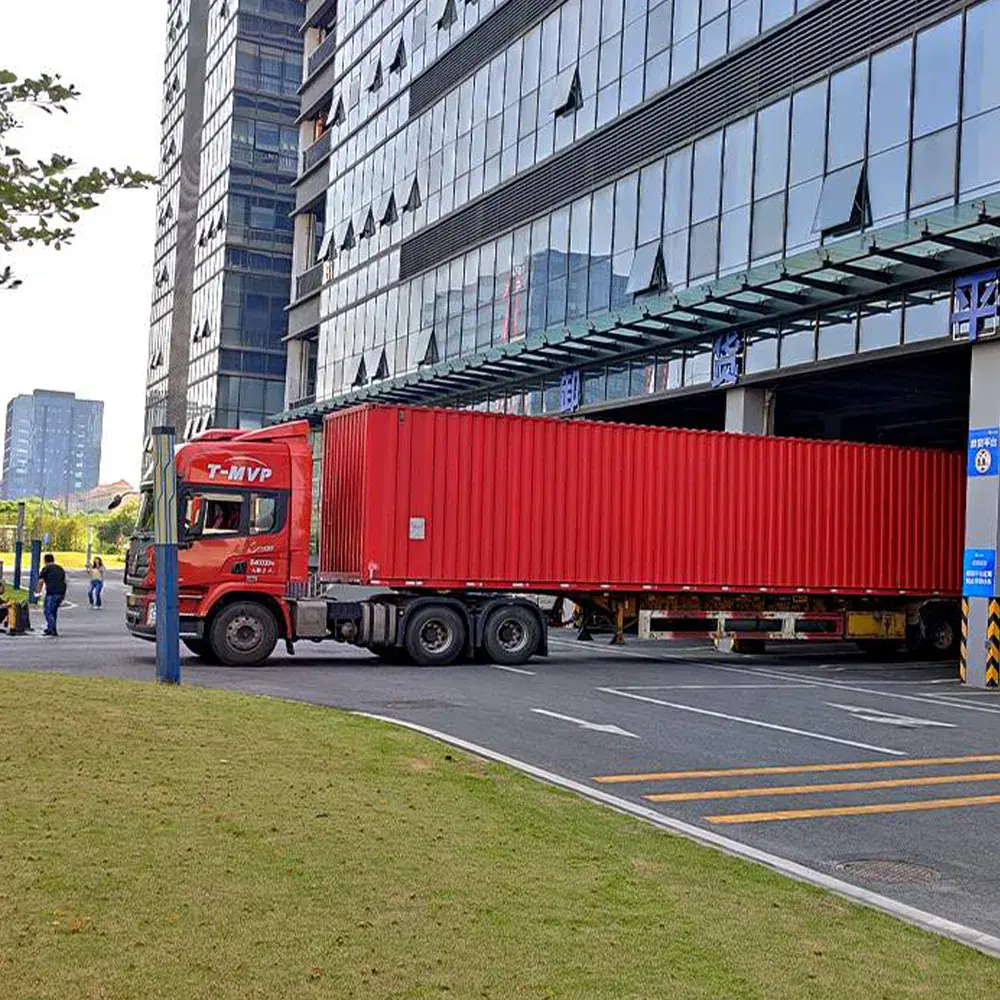
车间外的发运现场一片忙碌,经过多轮整机调试、模拟量产验证与出厂质检,久巨一套直流电机自动化装配线完成全部出厂流程,如期装车,即将奔赴客户生产基地,助力客户项目按计划推进生产落地。
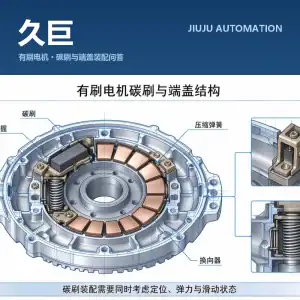
有刷电机整线上碳刷与端盖装配最难自动化,原因不是精度,是柔性零件加弹性力:碳刷要在弹簧压缩下推进刷握,不能崩角、不能卡滞。
查看全文

多极架构带来高频基波,万转下基频可达数千赫兹。传统IGBT开关损耗飙升、发热严重,碳化硅MOSFET的兆赫级开关能力才是高频多极轴向磁通电机的适配拍档。
查看全文 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt