 지우지 자동화

서보 모터 고정자 권선 장력은 안정적인가, 지주는 라인에서 무엇을 보는가?
347判断绕线张力稳不稳,久巨不看设定值,看三件事:同槽匝间电阻离散、张力曲线有没有台阶、下线后三相直流电阻不平衡度。
전체 텍스트 보기能不能共线,久巨的判断标准不是”夹具能不能换”,而是三件事:转子上下料方向是否一致、자석 삽입 기계的抓取机构是否兼容内径与外径两种定位基准、检测工位的扫描方式能不能切换。三条同时成立才算共线;只做到第一条,那叫同一条输送线上跑两种产品,换一次型停半天。

内转子的磁钢装在转子外圆,定位基准是外径;外转子的磁钢装在内圆,定位基准变成内径。基准一变,抓取、点胶、压紧三个动作的受力方向全变。外转子的磁钢是靠离心力压住的,插装时的保持力方向与内转子相反,工装不能通用。
还有一处差异在气隙的保障方式。两种结构的径向气隙都要控,但内转子靠铁芯与轴的同轴度来定,外转子多一层依赖——磁钢的固定靠胶层与护套,胶层厚度会直接进入气隙链。这一点在内转子上不成立,所以外转子线对点胶一致性的要求更高。
必须换:插磁钢机构、点胶头姿态、动平衡夹具、表磁扫描探头位置。可以共用:输送线、压装框架、端盖压装、整机测试台。判断原则是——凡是与磁钢位置直接相关的工位都要换,凡是与外形和电气相关的可以共用。
边界不在技术,在换型频次。两种转子如果每月各换十几次,共线的换型损失会超过第二台设备的分摊成本;如果每季度才换一次,共线明显划算。久巨给客户的建议都是先算换型次数,再谈设备方案。
还有一个隐性成本是人员。共线意味着操作员要会两种机型的换型作业,培训与作业指导书都要做两套。这部分不进设备报价,但会进换型时间——熟练度不够,设计上 35 分钟的换型,实际能做到一个小时。
如果两种转子的月产量差距很大,共线的排产会更难:小批量型号总要插进大批量型号的排程里,每次插入都是一次换型。这种情形下,第二条专线往往比共线更省。
内转子与外转子共线成立的前提是两种转子的外径接近。差距过大时,输送工装与压装行程都要重做,共线就失去意义。另外,同一系列但极数差别很大的转子,表磁扫描的探头行程也不同。
问:共线会不会降低产能?
会有一点,模块化工位本身有额外动作。换型频次越高,这个代价越明显。

问:能不能只换夹具就实现共线?
只有当两种转子的定位基准一致时才成立。基准不同,换夹具解决不了。
问:共线的设备投资比两条专线低多少?
取决于共用比例。久巨不在没有项目配置的情况下给比例数。
问:外转子线的难点主要在哪?
在磁钢保持与定位。磁钢在内圆,重力方向与插入方向相反,工装要额外做保持。
问:后期加机型可行吗?
可行,前提是工位预留了行程与控制配方空间。这是选型时就要谈的条件。

相关设备:브러시리스 모터 자동화 생산 라인。
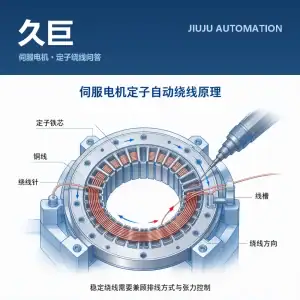
判断绕线张力稳不稳,久巨不看设定值,看三件事:同槽匝间电阻离散、张力曲线有没有台阶、下线后三相直流电阻不平衡度。
전체 텍스트 보기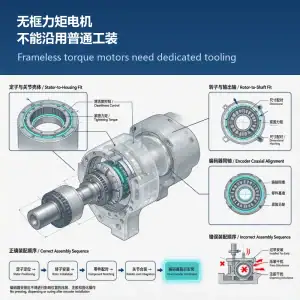
无框力矩电机只交付定子、转子和编码器三个部件,机壳、轴与轴承由关节本体提供。工装只能围着关节走,沿用普通电机以机壳定位的工装等于用错基准。
전체 텍스트 보기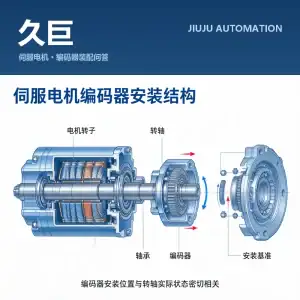
编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
전체 텍스트 보기
薄壁定子压装会先变形再回弹,回弹量算不准;热套靠壳体加热膨胀、冷却收缩抱紧,零件本身不受外力。久巨把热套排在浸漆固化之后、转子合装之前。
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt