เครื่องม้วนสายมอเตอร์: วิธีใดใช้สายได้มีประสิทธิภาพมากกว่าสำหรับมอเตอร์แบบถ้วยกลวง — การม้วนด้วยเข็มหรือการม้วนด้วยส้อมบิน? — สายการผลิตอัตโนมัติของ Jiuju Motor
วิธีการพันสายที่ใช้ในมอเตอร์โรเตอร์กลวงมีผลต่อการสูญเสียพลังงานจากทองแดงและอัตราการเติมช่อง; ทั้งวิธีการพันแบบเข็มและแบบส้อมบินต่างมีข้อใช้ประโยชน์เฉพาะตัว
ถาม: ความแตกต่างหลักระหว่างการพันด้วยเข็มและการพันด้วยส้อมคืออะไร?
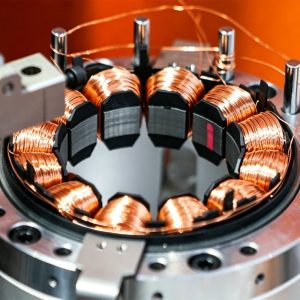
การพันด้วยเข็มกลวง คือการใช้เข็มกลวงเพื่อนำสายเคลือบผ่านขอบถ้วย และจัดเรียงให้เป็นวงขดต่อเนื่องกัน วิธีนี้เหมาะสำหรับผลิตภัณฑ์ที่มีเส้นผ่านศูนย์กลางของสาย 0.05–0.3 มม. จำนวนรอบสูง และเส้นผ่านศูนย์กลางถ้วยเล็ก; ส่วนวิธีการพันด้วยส้อมบิน (flying-fork winding) นั้น ส้อมบินจะหมุนถ้วยลวด ทำให้ความเร็วของลวดสูงขึ้น วิธีนี้เหมาะสำหรับถ้วยกลวงที่มีเส้นผ่านศูนย์กลางภายนอกใหญ่กว่าเล็กน้อย และมีช่องกว้างขึ้น เราได้ทำการเปรียบเทียบ: สำหรับถ้วยกลวงขนาด φ22 mm เดียวกันที่มี 36 รอบ เวลาวงจรของการพันด้วยเข็มอยู่ที่ประมาณ 12 วินาที ในขณะที่วิธีการใช้ส้อมบินสามารถลดเวลาลงเหลือ 7 วินาที; อย่างไรก็ตาม ความสูงส่วนปลายเมื่อใช้วิธีการส้อมบินจะสูงกว่าประมาณ 0.5 mm
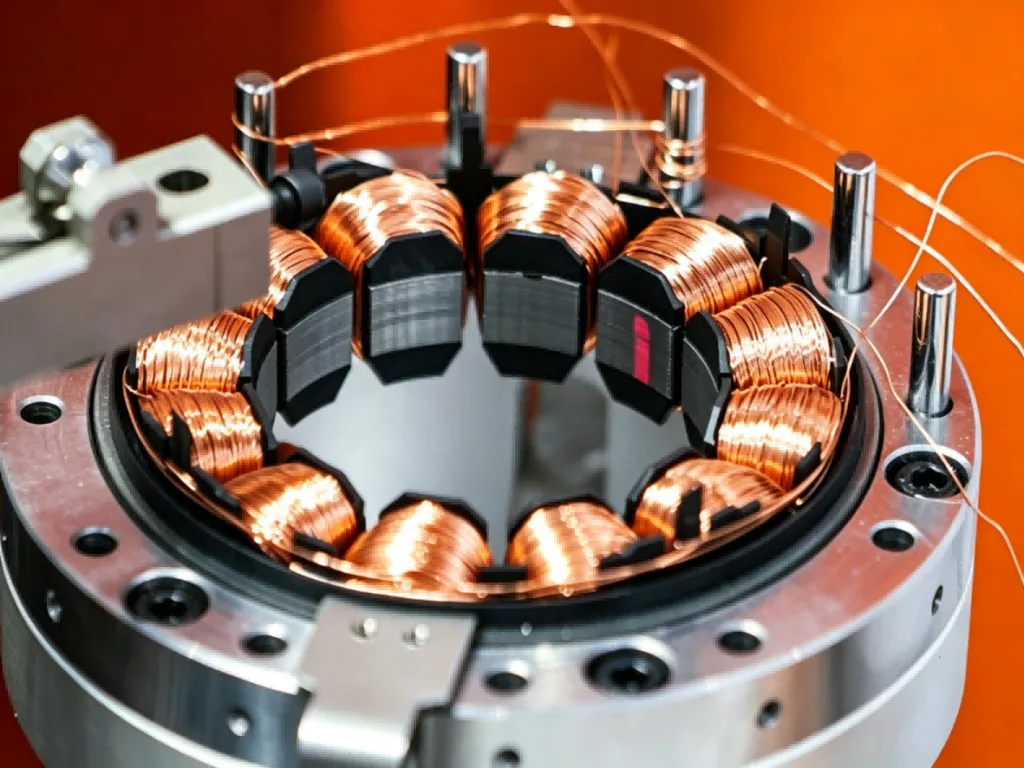 การพันลวดอย่างแม่นยำ
คำถาม: วิธีใดที่ใช้สายทองแดงน้อยที่สุดและทำให้การสูญเสียทองแดงต่ำที่สุด?
ในด้านการบริโภคสายลวด ส่วนปลายของสายลวดที่พันด้วยวิธีเข็มจะดูเรียบร้อยกว่า ซึ่งช่วยประหยัดสายลวดทองแดงได้เฉลี่ย 8%–12% อย่างไรก็ตาม หากใช้การพันแบบฟลาย-ฟอร์ก ร่วมกับระบบป้อนสายลวดอัตโนมัติ ก็สามารถเพิ่มอัตราการเติมช่องให้สูงขึ้นได้ หากใช้เส้นผ่านศูนย์กลางของสาย 0.15 mm เป็นตัวอย่าง อัตราการเติมช่องสำหรับวิธีการพันแบบเข็มจะอยู่ระหว่าง 55% ถึง 62% ส่วนวิธีการพันแบบส้อมสามารถบรรลุได้ระหว่าง 65% ถึง 70% ในแง่ของการสูญเสียพลังงานจากทองแดง ทุกครั้งที่อัตราการเติมช่องเพิ่มขึ้น 5% การเพิ่มขึ้นของอุณหภูมิในส่วนที่พันลวดภายใต้โหลดเดียวกันจะลดลงประมาณ 3–5°C ดังนั้น สำหรับการใช้งานที่มีความหนาแน่นของกำลังสูง เราแนะนำให้ใช้โซลูชันการพันลวดแบบฟork
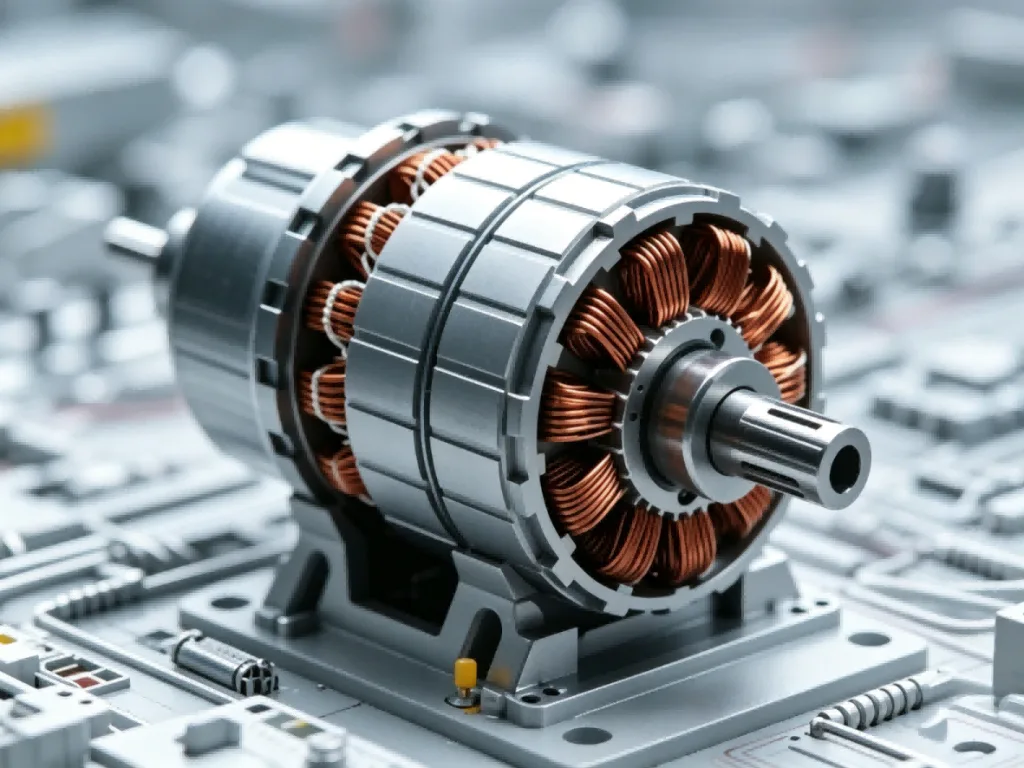 เครื่องม้วนอัตโนมัติ
คำถาม: ตัวเลือกใดควรได้รับการให้ความสำคัญเป็นอันดับแรกในการสร้างต้นแบบในปริมาณน้อย?
การพันด้ายด้วยเข็มเป็นวิธีที่นิยมใช้มากที่สุดในช่วงขั้นตอนการสร้างต้นแบบ เมื่อเปลี่ยนสายการผลิต ต้องเปลี่ยนเพียงหมุดนำและอุปกรณ์ยึดเท่านั้น โดยเวลาการตั้งค่าใช้เวลาประมาณ 30 นาที ส่วนเครื่องแบบฟลายสปูล ต้องเปลี่ยนหัวฟลายสปูล รอกปรับแรงตึง และตัวนำด้าย ซึ่งการตั้งค่ามักใช้เวลามากกว่าหนึ่งชั่วโมง หากปริมาณการผลิตต่อเดือนต่ำกว่า 5,000 หน่วย ต้นทุนรวมของเครื่องแบบเข็มจะต่ำกว่า แต่หากปริมาณการผลิตเกิน 20,000 หน่วย ควรพิจารณาใช้เครื่องแบบฟลายสปูลที่ออกแบบมาเฉพาะ
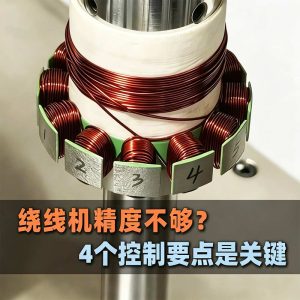
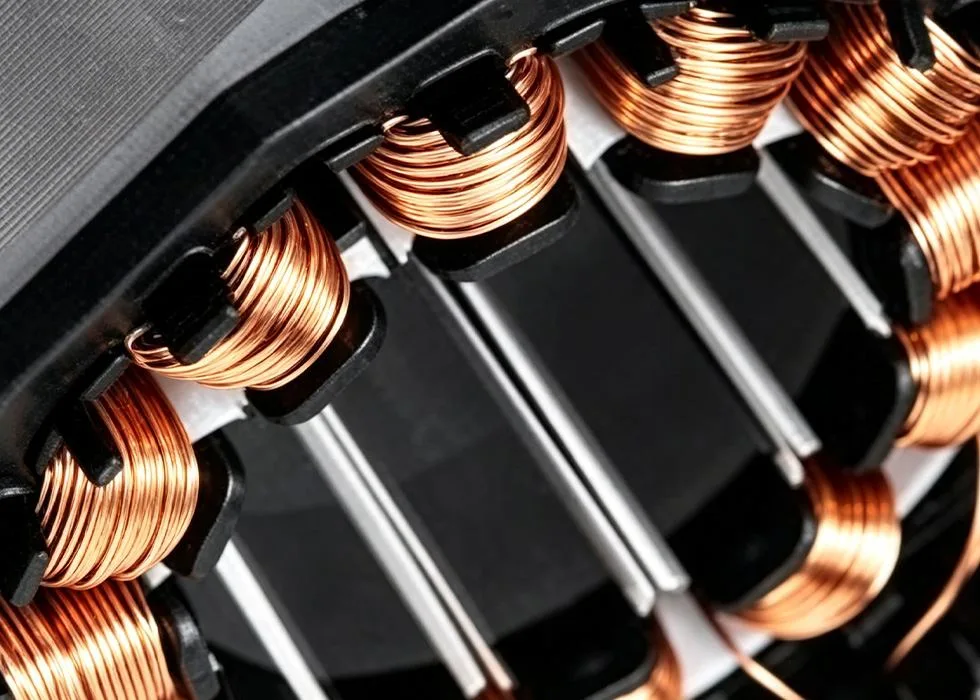 การพันลวดแบบเข้มข้น
 จิ่วจูออโตเมชั่น



 Spanish
 French
 German
 Hindi