 จิ่วจูออโตเมชั่น

เครื่องพันลวดแบบเดิมใช้กับสเตเตอร์แบบแบ่งส่วนไม่ได้: JUJU มีทางแก้แบบอัตโนมัติอย่างไร
491有刷直流电机在电动工具产线上的卡点是换向器压装后与碳刷的对位:压装曲线决定片间跳动,精车圆度决定碳刷接触面积,误差沿工序累加到同一圈接触面上。
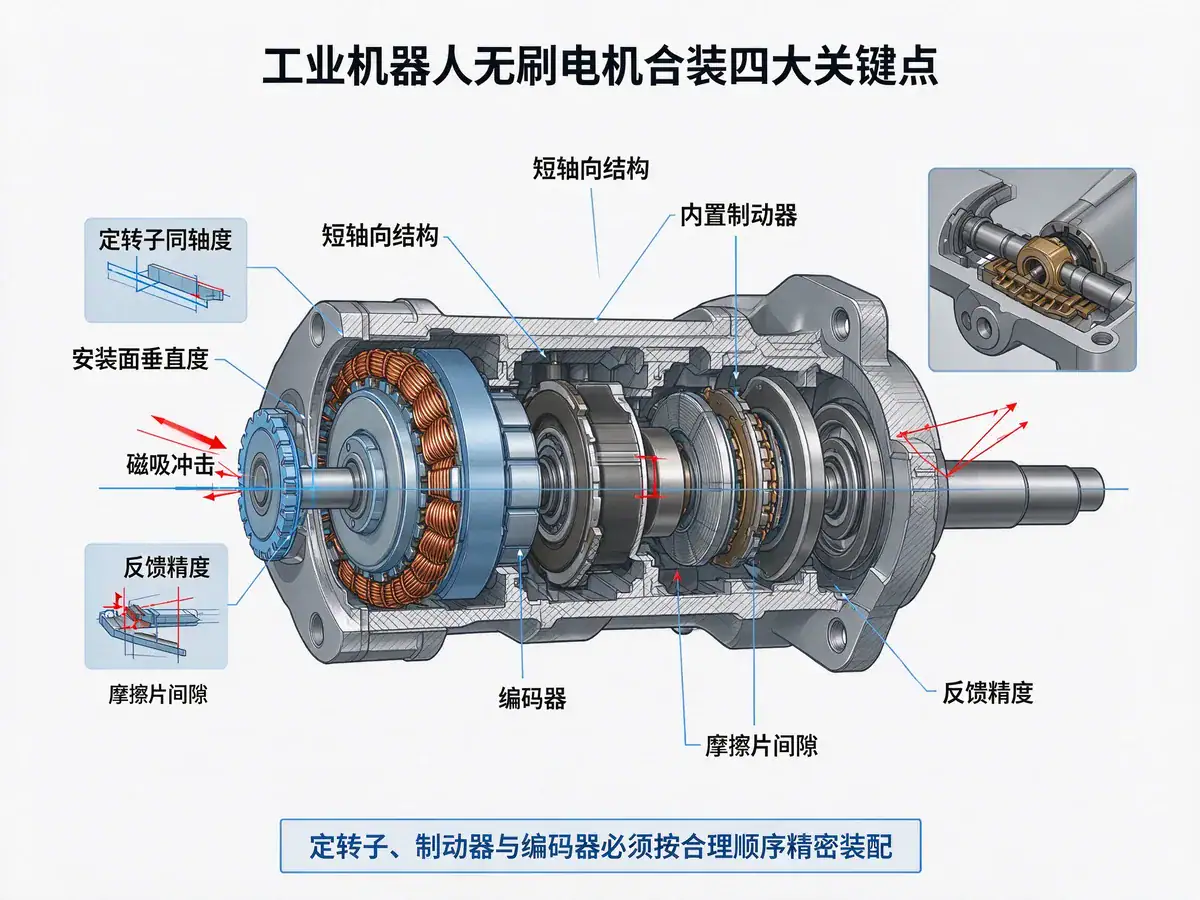
อ่านเพิ่มเติม工业机器人关节里的มอเตอร์ไร้แปรงถ่าน比一般伺服电机多了几个硬约束:轴向尺寸短、要内置制动器、常带编码器,还要承受频繁正反转的冲击载荷。这让合装变得复杂——定转子合装、制动器装配、编码器安装、跑合测试在同一根轴上叠加,任何一道的偏心都会传到末端精度。四个关键点是同轴度、磁吸冲击、制动器装配与编码器安装:气隙均匀性取决于定转子同轴度;永磁转子接近定子时磁吸力明显,速度不受控就会撞向定子内壁;制动器与转轴的配合、摩擦片间隙、释放电压影响制动响应与异响;编码器的同轴度与安装面垂直度决定反馈精度与长期稳定性。
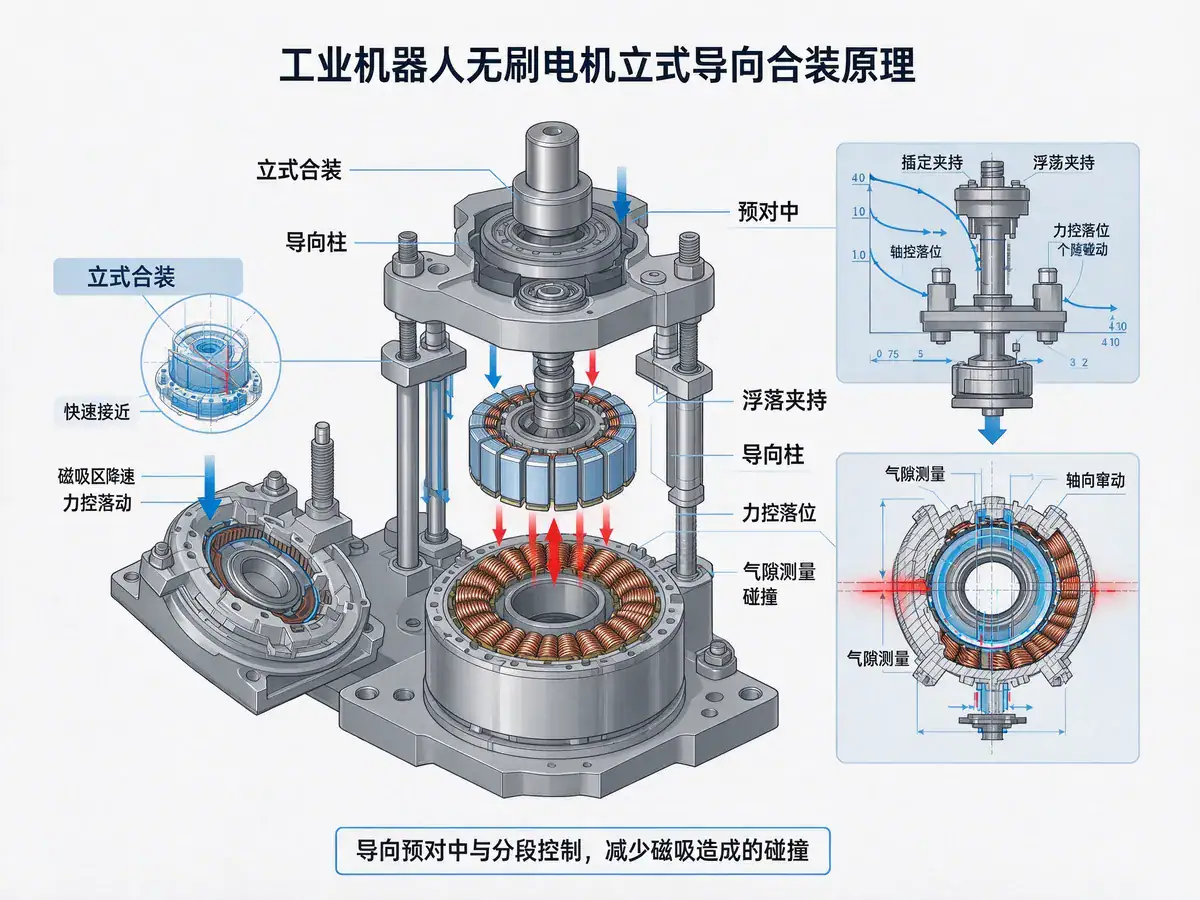
久巨的工艺安排是:立式合装代替卧式,让重力与磁吸力同向,减少转子被侧向拉偏,也便于从上方用导向柱缓慢导入;导向柱预对中,转子由浮动夹持机构握持,允许最后几毫米自我找正;插入分三段控制,接近段快速下降,进入磁吸影响区立即降速,落位段以力控轻压;合装后立即测径向气隙的最大值与最小值并算不均匀度,同时测轴向窜动,判断轴承与端盖是否到位。
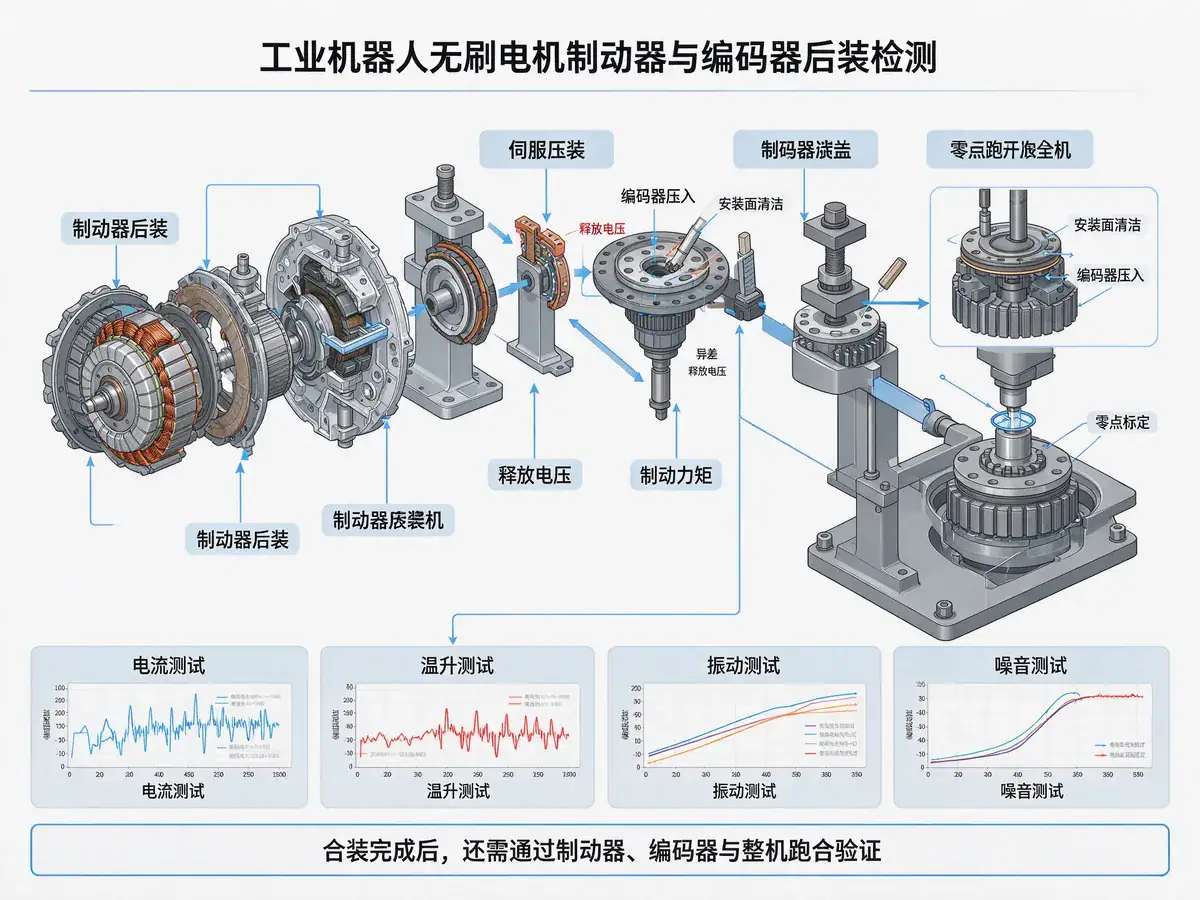
制动器与编码器都放在合装之后装配,避免合装冲击损伤精密件。制动器用伺服压装并监控压装力,防压伤摩擦片,装后测释放电压与制动力矩;编码器安装面先清洁去毛刺,缓慢压入不敲击,装后做零点标定并写入电机档案。合装完成不等于合格,还需跑合让轴承与制动器完成初期磨合,再测电流、温升、振动与噪音。跑合数据与气隙数据对照看:气隙偏大,空载电流偏低但转矩波动偏大;气隙偏小,温升与空载电流偏高,两组数据交叉验证能更早发现工艺漂移。
有刷直流电机在电动工具产线上的卡点是换向器压装后与碳刷的对位:压装曲线决定片间跳动,精车圆度决定碳刷接触面积,误差沿工序累加到同一圈接触面上。
อ่านเพิ่มเติม
谈这类电机的精度,先要说清精度指什么。它的瓶颈通常不在单个尺寸,而在三个面的关系:线圈的轴向厚度、磁钢盘面的平面度、定转子之间的轴向气隙。
อ่านเพิ่มเติม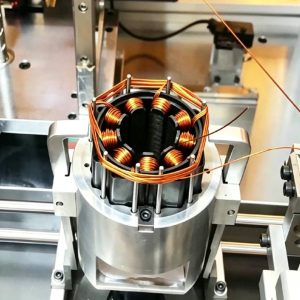
Jiuju Automation จัดจำหน่ายเครื่องพันมอเตอร์ CNC และสายการผลิตพันสเตเตอร์ ซึ่งเหมาะสำหรับขดลวดมอเตอร์แบบไร้แปรง (brushless), มอเตอร์เซอร์โว (servo), มอเตอร์แบบพันอนุกรม (series-wound) และขดลวดหม้อแปลง โดยรับประกันการเติมช่องให้เต็มและรักษาความสม่ำเสมอระหว่างรอบพัน
อ่านเพิ่มเติม 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt