Máy quấn dây động cơ: Đối với động cơ cốc rỗng, phương pháp quấn dây kiểu kim hay kiểu nĩa bay sẽ tiết kiệm dây hơn? — Dây chuyền lắp ráp tự động động cơ Jiuju
Câu hỏi: Điểm khác biệt cốt lõi giữa phương pháp quấn dây bằng kim và phương pháp quấn dây bằng càng là gì?
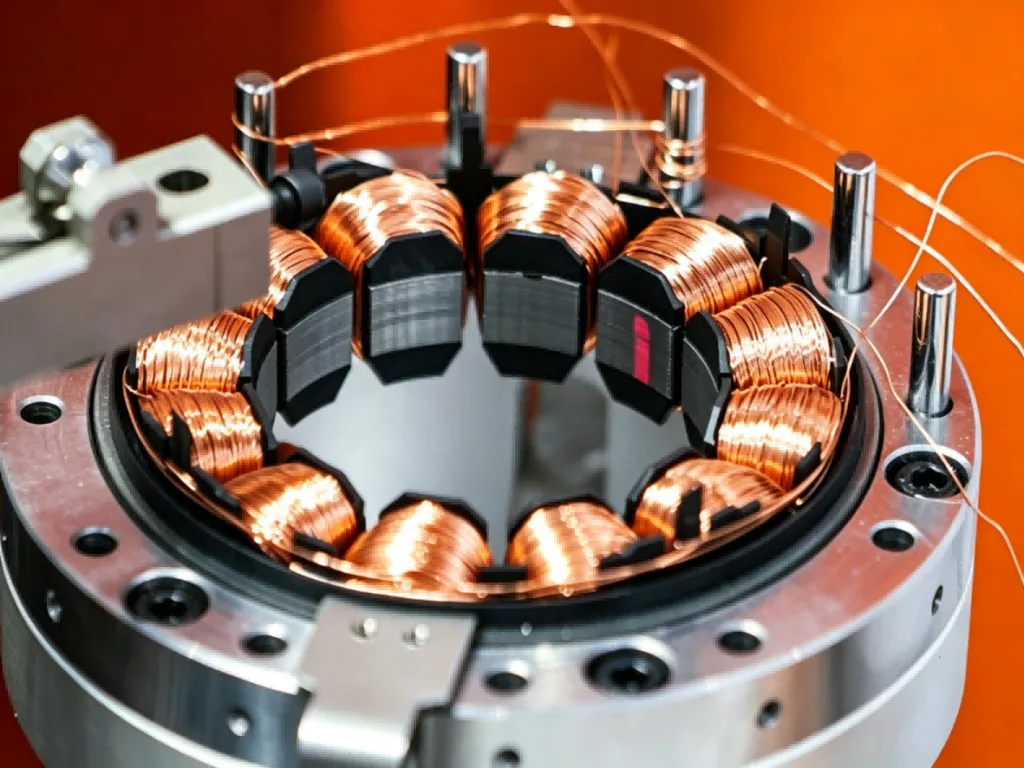
Quấn dây bằng kimPhương pháp quấn dây bằng kim là dùng kim rỗng dẫn dây bọc sơn qua miệng cốc và sắp xếp từng vòng một, phù hợp với các sản phẩm có đường kính dây từ 0,05–0,3 mm, số vòng quấn nhiều và đường kính cốc nhỏ; Phương pháp quấn dây bằng càng quay là dùng càng quay để làm xoay cốc dây, tốc độ dây nhanh hơn, phù hợp với cốc rỗng có đường kính ngoài hơi lớn và rãnh mở rộng. Chúng tôi đã tiến hành so sánh: với cùng một cốc rỗng có đường kính φ22 mm và 36 vòng, tốc độ chu kỳ của phương pháp quấn bằng kim là khoảng 12 giây, trong khi phương pháp quấn bằng càng bay có thể giảm xuống còn 7 giây, nhưng chiều cao phần đầu của sản phẩm quấn bằng càng bay sẽ cao hơn khoảng 0,5 mm.
Cuộn dây chính xác (Precision Winding)
Câu hỏi: Phương pháp nào giúp tiết kiệm dây đồng hơn và giảm tổn thất đồng thấp hơn?
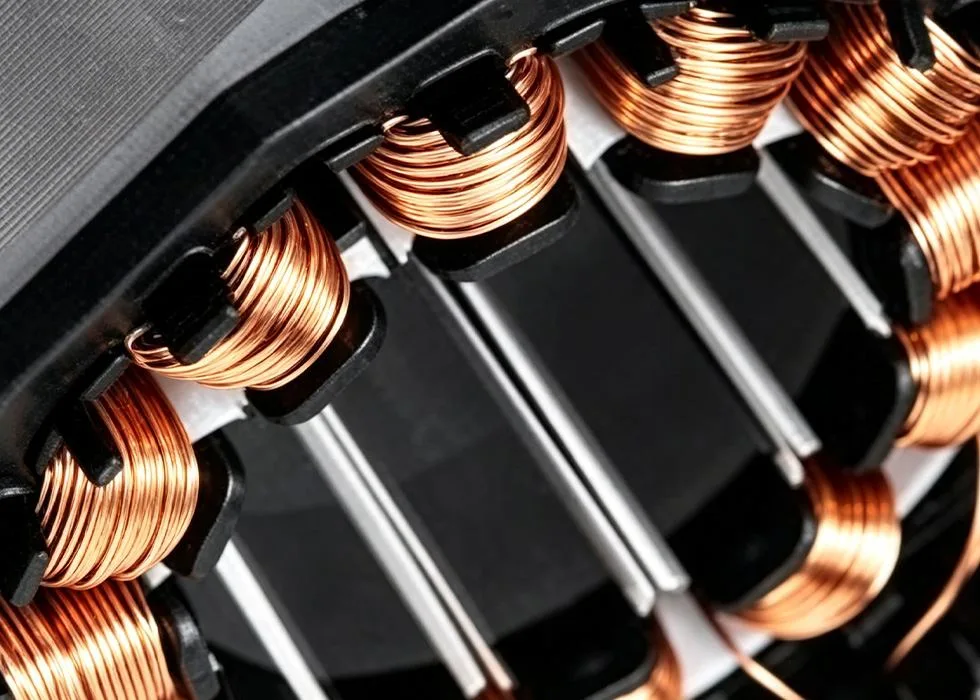
Jiuju Automation cung cấp máy quấn dây động cơ CNC và dây chuyền sản xuất cuộn dây stato, phù hợp với các loại cuộn dây không chổi than, servo, cuộn dây nối tiếp và cuộn dây biến áp, đảm bảo tỷ lệ lấp đầy rãnh và tính đồng nhất giữa các vòng dây.
Jiuju Automation cung cấp máy quấn dây động cơ CNC và dây chuyền sản xuất cuộn dây stato, phù hợp với các loại cuộn dây không chổi than, servo, cuộn dây nối tiếp và cuộn dây biến áp, đảm bảo tỷ lệ lấp đầy rãnh và tính đồng nhất giữa các vòng dây.
Jiuju Automation cung cấp giải pháp lắp ráp tự động động cơ truyền động cho xe năng lượng mới, tích hợp các công đoạn quan trọng như quấn dây, lắp nam châm, nạp từ và kiểm tra, nhằm đảm bảo hiệu suất cao, độ nhất quán cao và khả năng truy xuất nguồn gốc trong toàn bộ quy trình.
 Jiuju Automation


 Español
 Français
 Deutsch (Sie)
 हिन्दी