 久巨自动化

轴向磁通电机 2.0时代:盘毂与 YASA 的全球量产博弈
948新能源车和机器人赚足目光时,电梯曳引机、风机水泵这些工业场景正在安静地采用轴向磁通电机。这里不看炫目参数,看的是电费账单和批量可靠性。
查看全文给轴向磁通电机做定子,铁用多少是个真问题。行业里大致有三档做法:留完整铁芯(有齿有轭)、去掉背轭只保留齿段、干脆不用铁——绕组直接放在气隙里,或者做成多层印制铜箔。
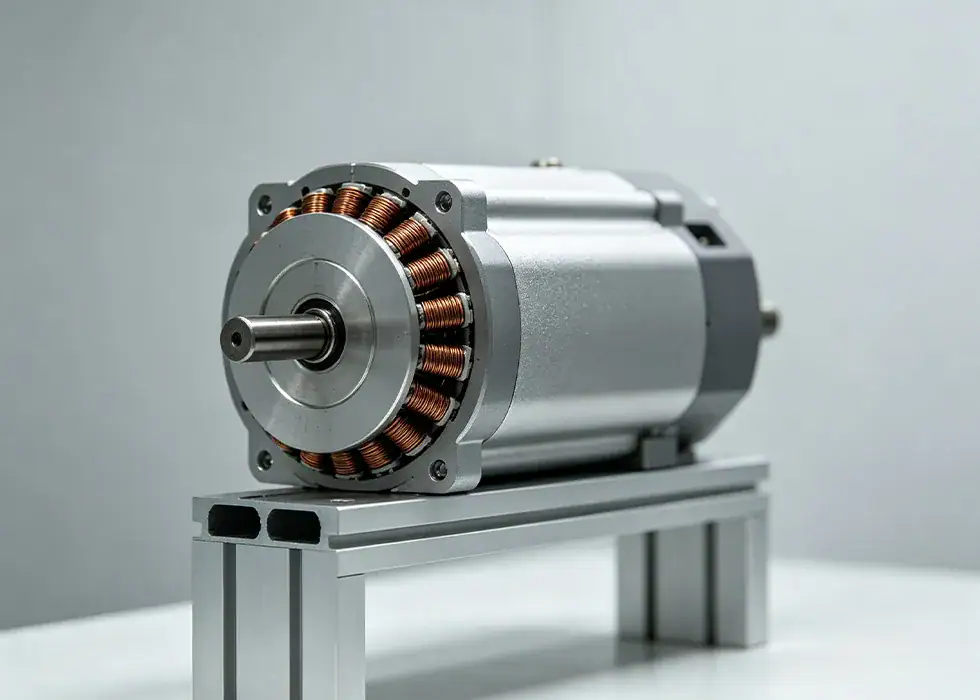
先说留铁的好处。铁给磁通铺了一条低阻力的路,同样的磁钢,有铁芯的气隙磁密明显更高,磁钢用量能省一些。铁还有一个常被忘掉的身份:热的通道。绕组发的热能顺着齿传到铁芯再传到端面,比只靠树脂导热顺畅得多。
拿掉铁的收益在另一边。铁损没了,齿槽转矩几乎消失,转起来更平顺,重量也轻。代价是磁路里少了帮手:励磁全靠磁钢硬撑,要么加厚磁钢,要么把气隙压得更小,两条都不便宜。电感同时变低,电流纹波不容易压住,控制侧得跟着调整。
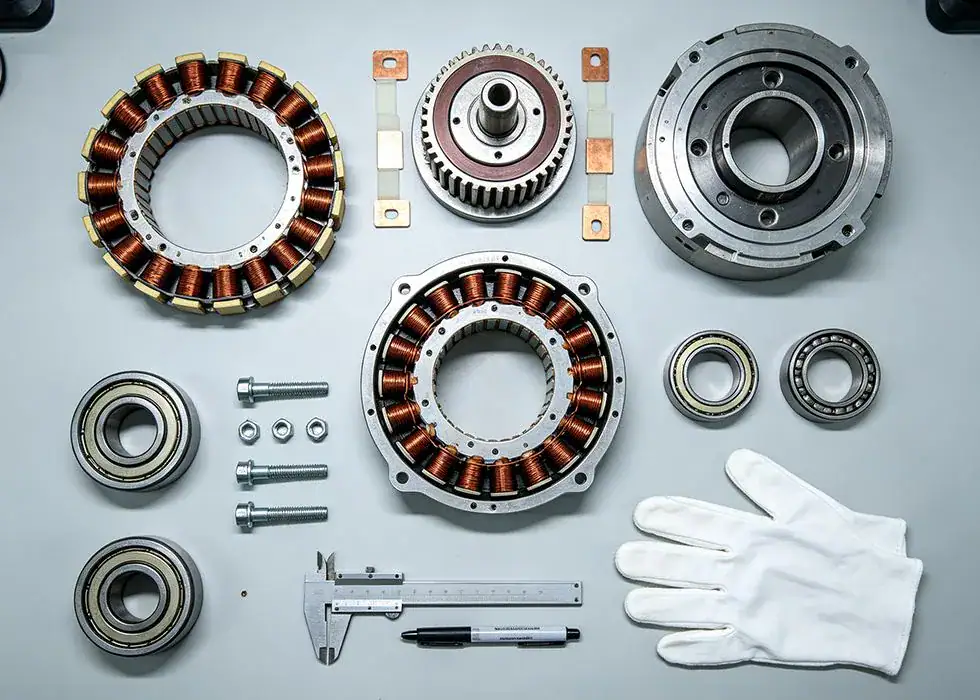
中间那一档——去掉背轭、保留独立齿段——是不少量产方案的落点。相邻两个转子盘的磁通互为回路,背轭那块铁就没必要了,重量和铁损都降下来,磁密还留得住。麻烦转移到了装配:一圈独立齿模块要各自定位,每一个的位置和高度偏差都会算进气隙这本账,最后体现在扭矩波动和噪声上。
所以选择并不是”铁越少越先进”。要平顺、要薄、转速高,可以少放铁;要扛持续大扭矩、对成本敏感、散热条件差,铁往往还得留着。
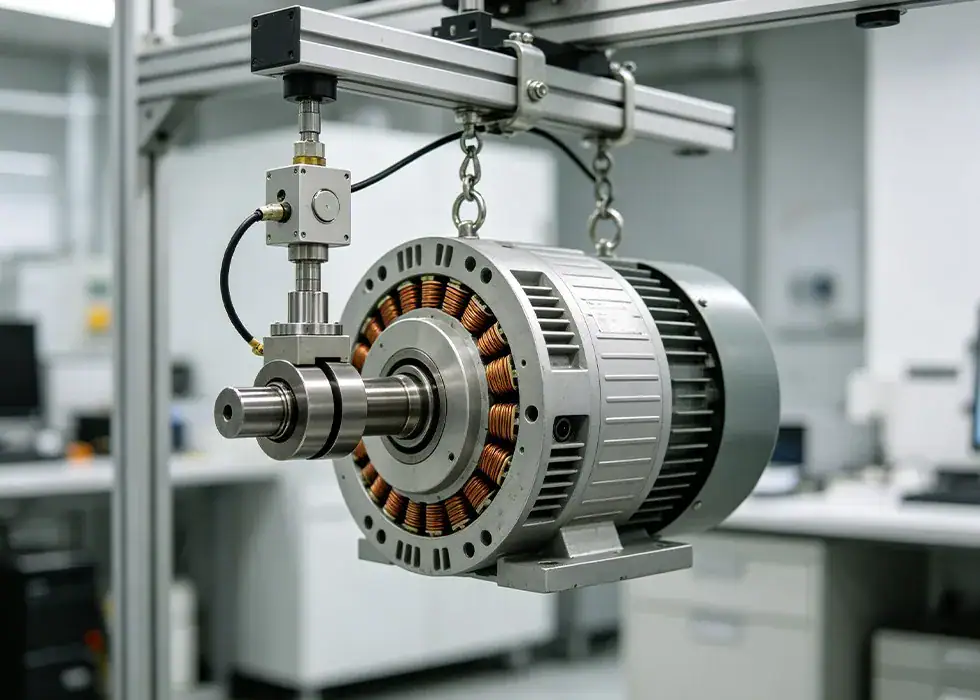
从制造角度看,这三档对产线的要求完全不同:完整铁芯考验带材成形与绕线,齿段拼接考验模块定位精度和工装重复性,无铁芯路线更像电子制造,考验层间对位。久巨在做盘式电机装配方案时常遇到的一个情况是——定子路线一变,工位就得重排,很难沿用同一套工装。
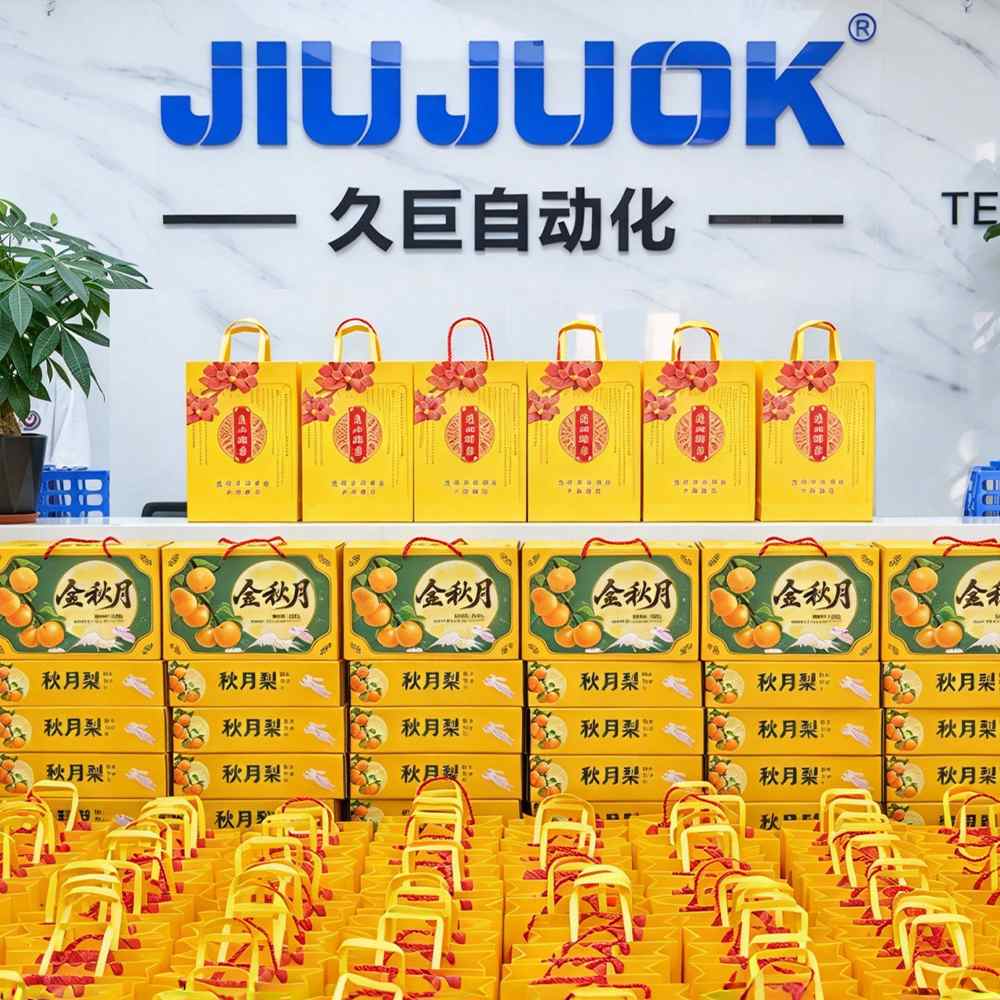
又是一年月圆时至,秋风送桂香,阖家庆团圆。在浓浓的中秋氛围中,久巨始终坚守智造初心,企业每一份成长与收获,都离不开全体同事的勤恳付出与同心并肩。
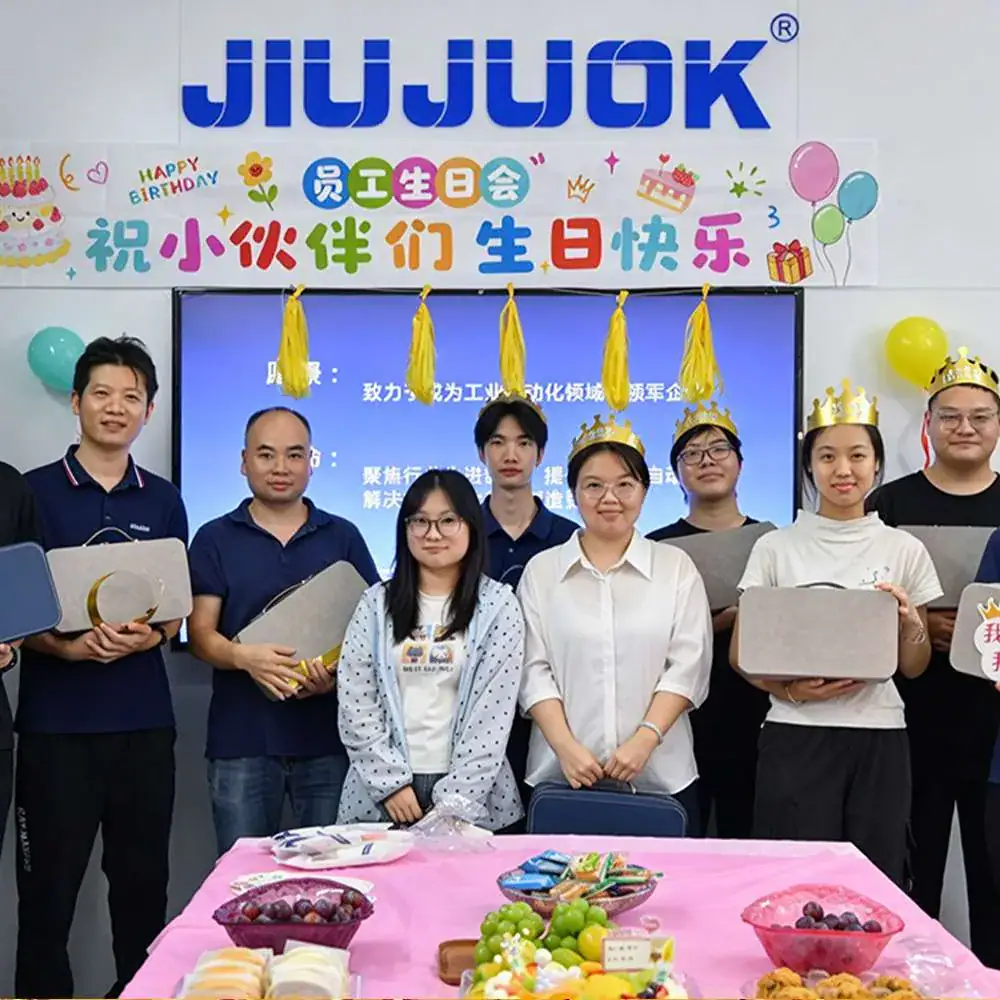
时光缓缓流淌,岁月镌刻成长。为感谢全体伙伴一路并肩同行,传递公司人文关怀,久巨 7‑9 月员工集体生日会温情如约而至。
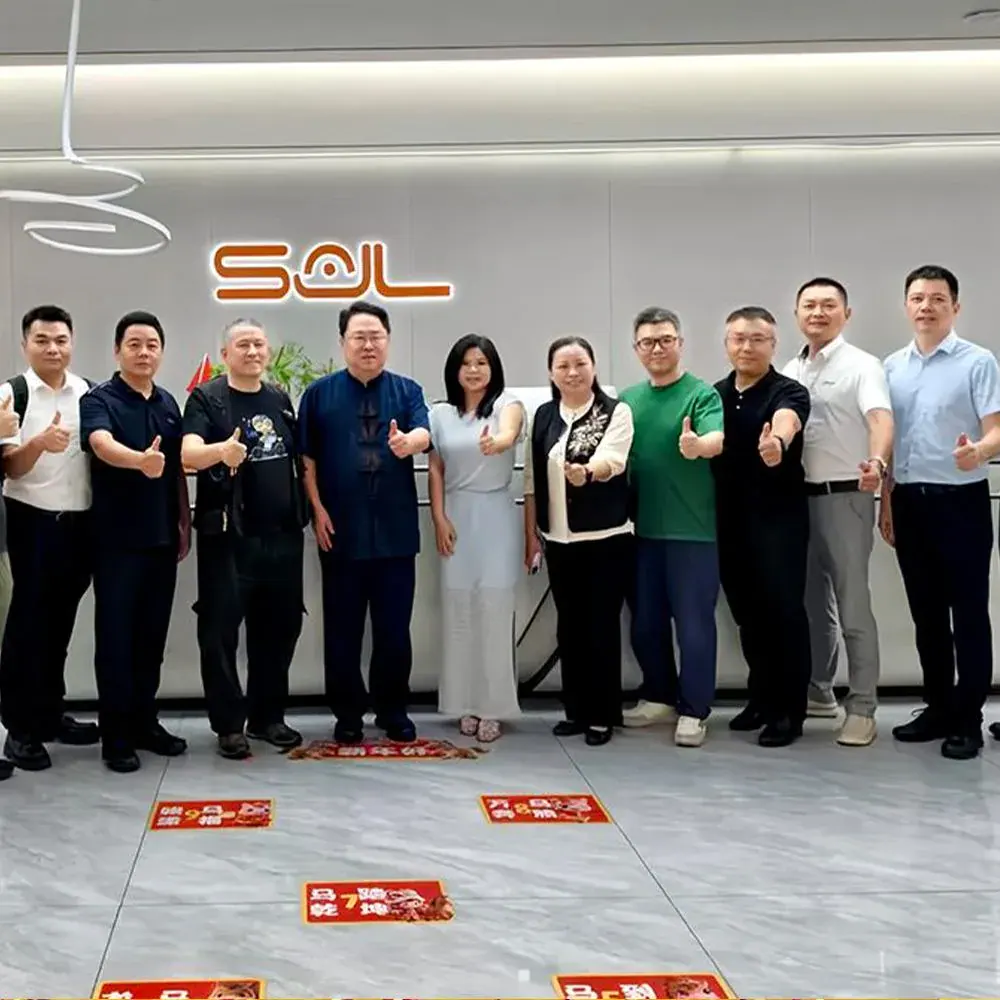
金秋送爽,月满中秋。为增进会员企业交流,凝聚行业发展合力,深圳市音响行业协会中秋会员联谊会于 9 月 18 日在会员单位深圳盛佳丽电子圆满举办。
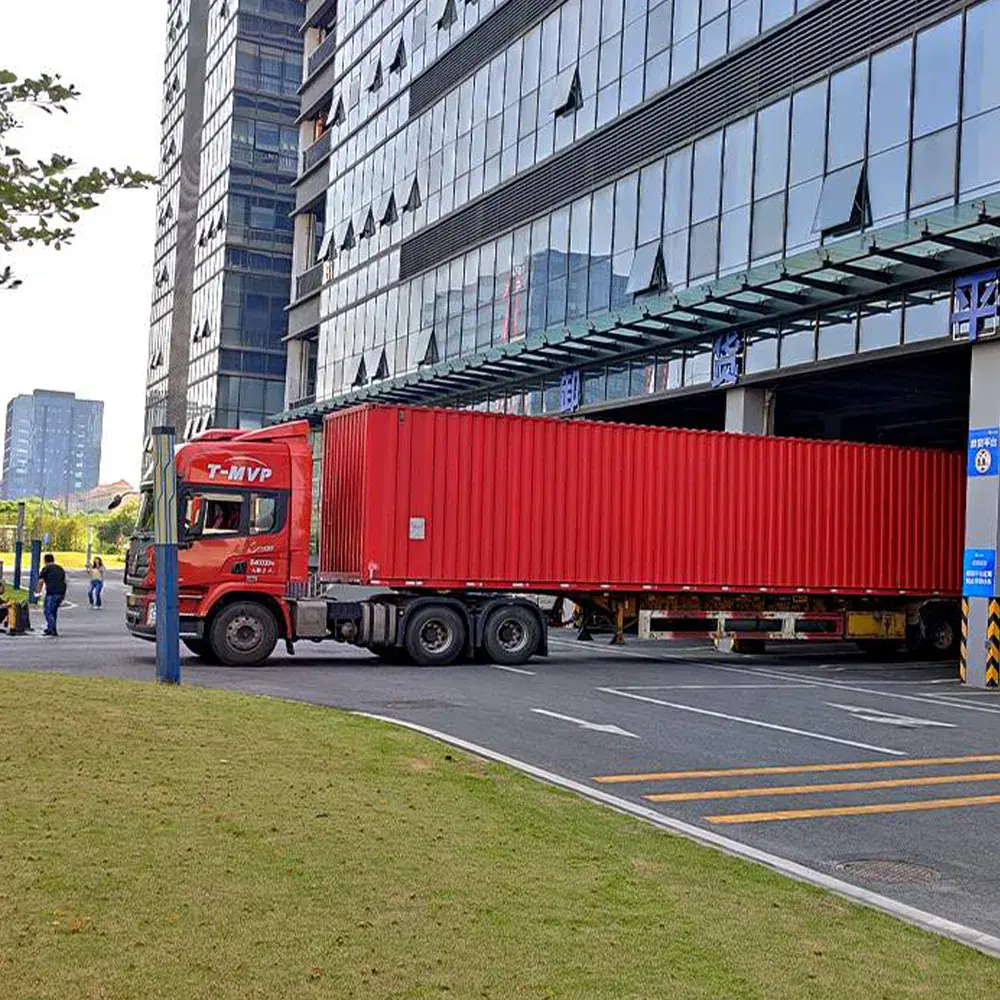
车间外的发运现场一片忙碌,经过多轮整机调试、模拟量产验证与出厂质检,久巨一套直流电机自动化装配线完成全部出厂流程,如期装车,即将奔赴客户生产基地,助力客户项目按计划推进生产落地。

新能源车和机器人赚足目光时,电梯曳引机、风机水泵这些工业场景正在安静地采用轴向磁通电机。这里不看炫目参数,看的是电费账单和批量可靠性。
查看全文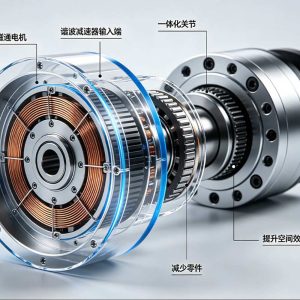

多极架构带来高频基波,万转下基频可达数千赫兹。传统IGBT开关损耗飙升、发热严重,碳化硅MOSFET的兆赫级开关能力才是高频多极轴向磁通电机的适配拍档。
查看全文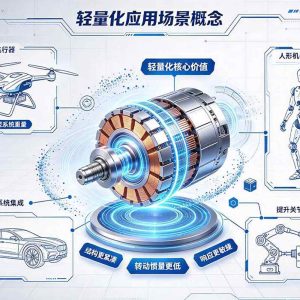
轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
查看全文 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese