 Jiuju Automation
Des écarts lors du pressage stator-rotor des moteurs à disque de drone ? L'équipement intégré de Jiuju
139无人机盘式电机节拍优化先做时间分析,久巨用并行化、动作合并与快换在不越质量红线的前提下提速。
Voir le texte complet磁钢混线生产换型时间长是插磁车间痛点,模块化夹具与参数记忆可大幅压缩。
Il ne s'agit pas de changer le gabarit en soi, mais de rechercher le programme, de régler les paramètres et de réaliser des essais. Nous avons analysé les données d’un atelier d’insertion magnétique chez un client à Dongguan : le temps d’arrêt moyen lié au changement de modèle était de 47 minutes, dont seulement 8 minutes consacrées au remplacement des fixations, les 39 minutes restantes étant consacrées au réglage de la profondeur d’insertion, de la vitesse de positionnement et de l’orientation des aimants. Cela s’explique par le fait que les noms des programmes enregistrés sur chaque machine sont confus et que les opérateurs les saisissent en se basant uniquement sur leur expérience.

Première étape : concevoir un système de changement rapide pour les gabarits, à l'aide de verrouillages pneumatiques ou de goupilles de positionnement, l'objectif étant de réduire le temps de changement des gabarits à moins de 3 minutes ; deuxième étape : créer une base de données de recettes produit dans l'automate programmable (PLC), en enregistrant la longueur des aimants, la profondeur d'insertion et la vitesse d'enfoncement sous des noms correspondant à chaque modèle, afin qu'elles soient automatiquement chargées lors de leur sélection ; Troisième étape : mettre en place une validation obligatoire de la première pièce ; le fonctionnement automatique n'est déclenché qu'après 10 pièces consécutives conformes. Grâce à la mise en œuvre du SMED, le temps de changement de modèle de ce client est passé de 47 minutes à 15 minutes.
在料仓入口加视觉识别,比对磁钢尺寸和当前配方是否一致;插装工位前增加光电检测,确认磁钢极向。我们曾经遇到一批N42和N48混料的情况,视觉分选后拦截了12片错料。另外建议把相似型号错开排产,颜色或高度差异小的磁钢不要连续换型,给操作工留出核对时间。

无人机盘式电机节拍优化先做时间分析,久巨用并行化、动作合并与快换在不越质量红线的前提下提速。
Voir le texte complet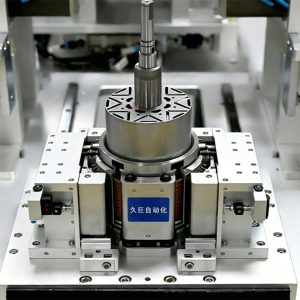
En réponse aux besoins de l'économie des vols à basse altitude et aux exigences en matière de propulsion des drones, Jiuju Automation a lancé une ligne de production automatisée de moteurs pour drones, visant à améliorer le rapport poussée/poids et la régularité, et à aider les équipementiers de drones à réduire leurs coûts de production en série.
Voir le texte complet
谈这类电机的精度,先要说清精度指什么。它的瓶颈通常不在单个尺寸,而在三个面的关系:线圈的轴向厚度、磁钢盘面的平面度、定转子之间的轴向气隙。
Voir le texte complet
Jiuju Automation a conçu une machine d'insertion d'aimants destinés à l'assemblage de rotors à aimants permanents intégrés (IPM) et d'aimants à montage en surface, garantissant une précision optimale de l'espacement entre les pôles et une production hautement efficace.
Voir le texte complet 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt