 Jiuju Automation

Derrière la percée technique des moteurs à flux axial : comment la fabrication franchit l'obstacle
522轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
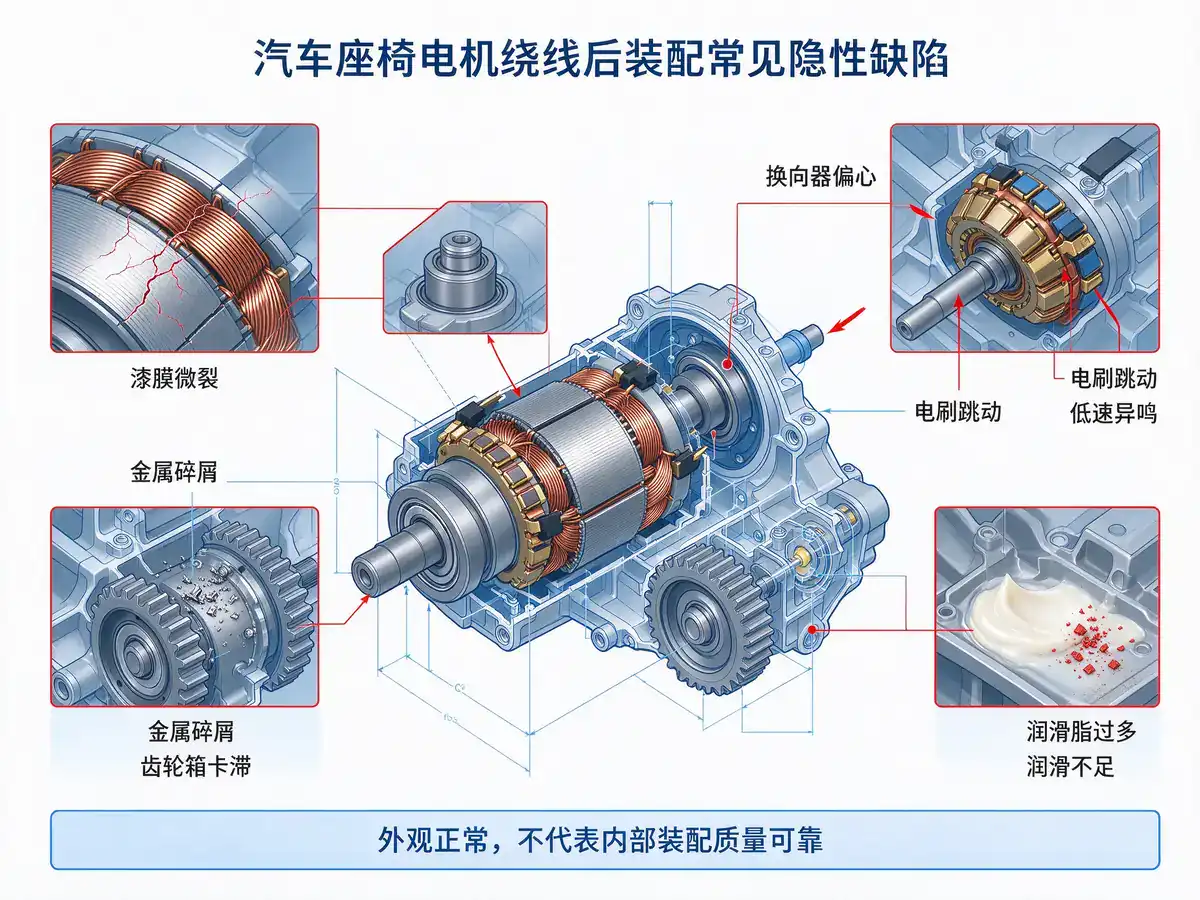
Voir le texte complet座椅电机量大、价低,可靠性要求却一点不低:调节时不允许异响,锁止时不允许滑移。它的不良谱很有特点——Tension d'enroulement不稳造成漆膜微裂,外观正常、耐压时偶发击穿;换向器压装不同轴,电刷跳动带来低速异响;齿轮箱里落进一粒金属屑,几百次循环后才卡滞;润滑脂多一点阻力上升,少一点高温早期磨损。这些缺陷都有潜伏性,末端短时通电测试根本逼不出来。
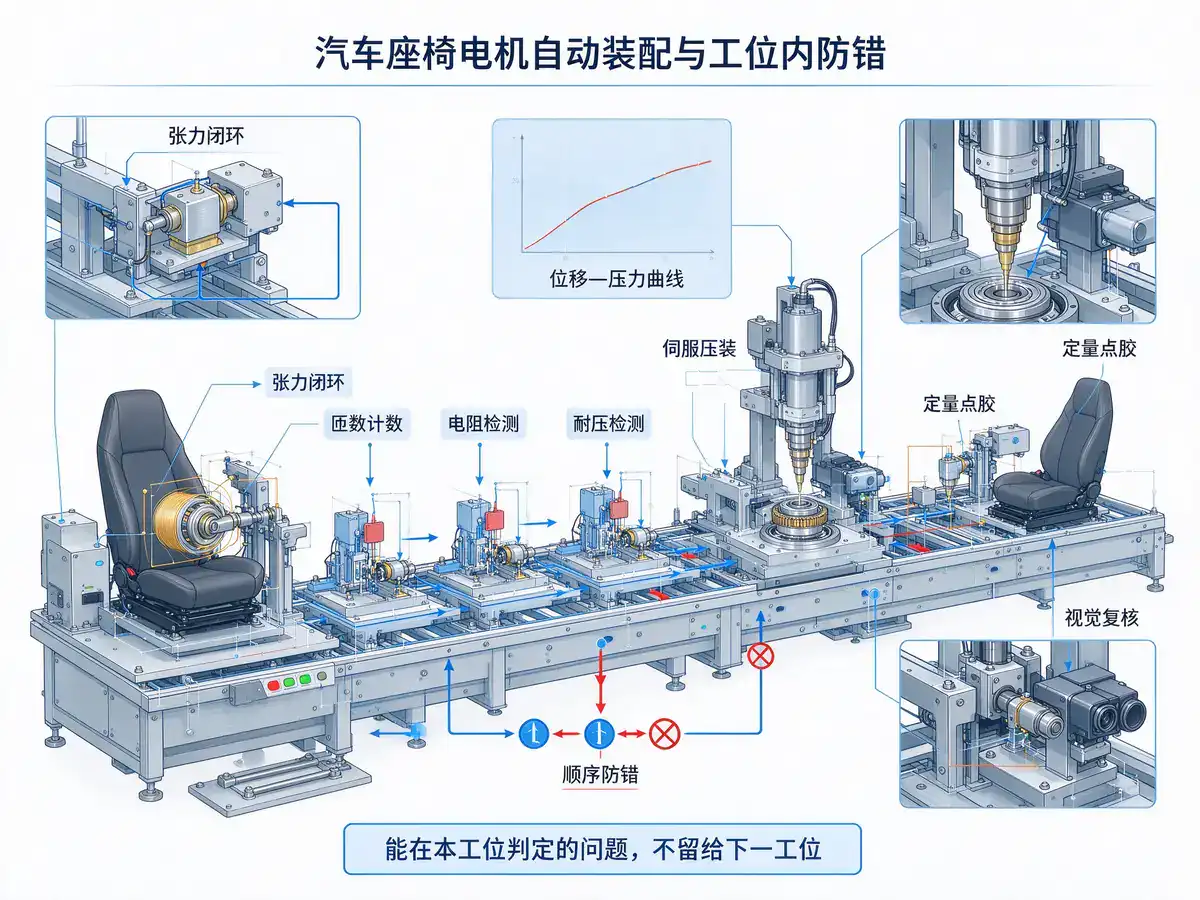
所以久巨的设计原则是:能在本工位判定的,绝不留给下一工位。绕线机配张力闭环与匝数计数,绕完即测电阻与耐压;换向器、轴承、端盖全部采用伺服压装,按位移—压力曲线判定;润滑与点胶采用定量阀加视觉复核,胶量、位置、胶形同时判定;关键工位设置物料与顺序防错,漏装、错装、反装由传感器与视觉共同拦截,未完成当前工序无法流入下一工位。
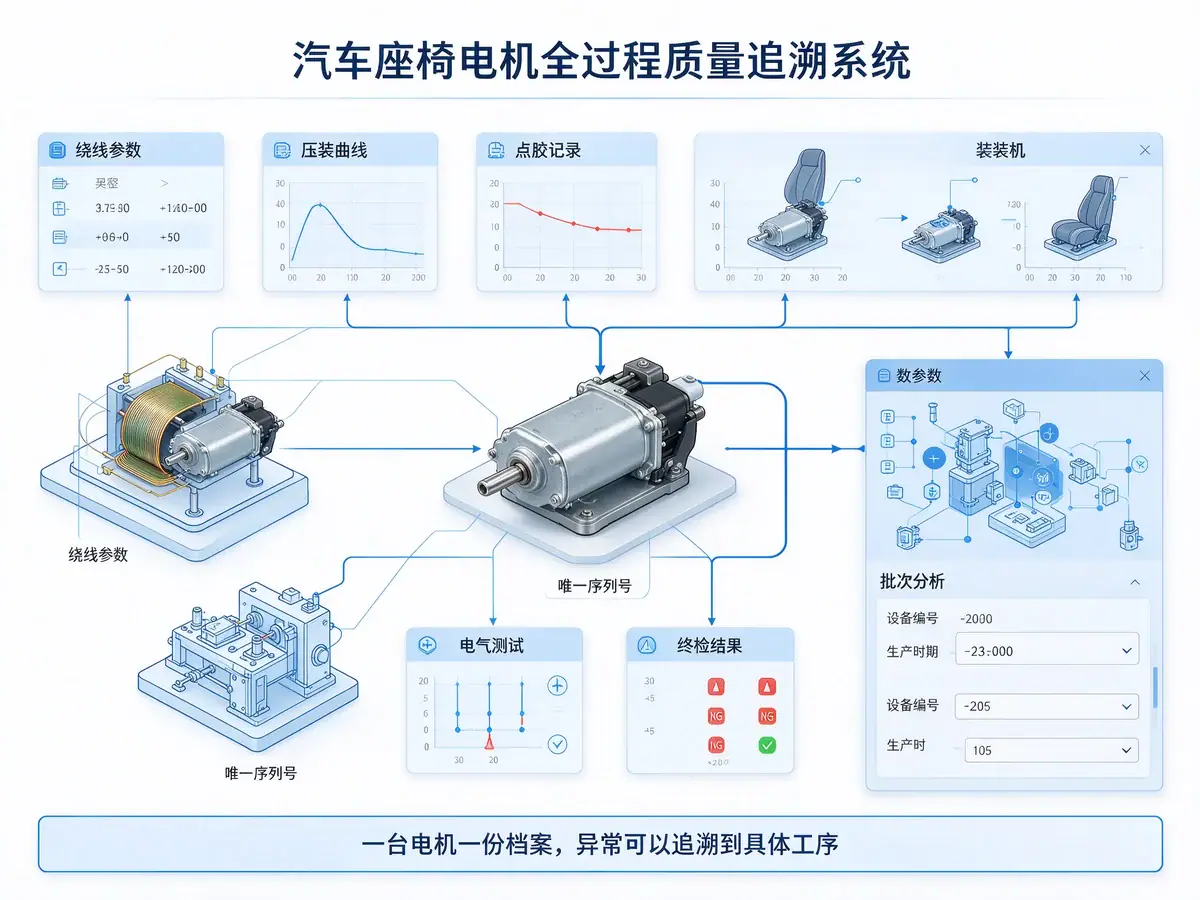
每台电机绑定唯一序列号,绕线参数、压装曲线、点胶量、测试结果全部归档。这样末端一旦发现问题,可以按批次、按设备、按时间快速反查,而不是整批隔离。防错并不等于增加工位,多数判定靠传感器与程序完成,不占额外节拍,反而因为返工和停线减少,整体产出更平稳,新员工的上手周期也明显缩短。需要提醒的是,防错阈值不能一设了之:来料批次、胶水黏度、季节温湿度都会让曲线缓慢漂移,建议按月复核判定窗口,把“报警频繁”和“报警失灵”这两种极端都提前挡掉。
轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Voir le texte complet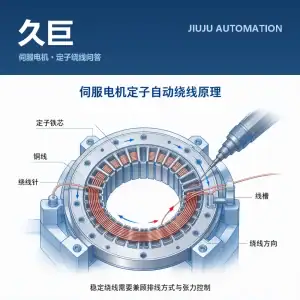
判断绕线张力稳不稳,久巨不看设定值,看三件事:同槽匝间电阻离散、张力曲线有没有台阶、下线后三相直流电阻不平衡度。
Voir le texte complet
Le moteur de ventilateur axial adopte une structure à disque et exige une précision d'assemblage stricte. La vidéo décompose l'ensemble du processus : imprégnation et cuisson du bobinage du stator, pose précise des aimants, assemblage du stator et du rotor, durcissement par dépose de colle, jusqu'au contrôle et à l'encapsulation.
Voir le texte complet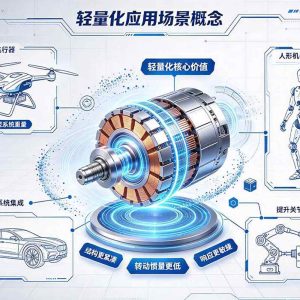
轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
Voir le texte complet 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt