Chaîne d'assemblage automatique de moteurs électriques : comment configurer le poste de contrôle d'étanchéité de la chaîne d'assemblage pour éviter toute omission de contrôle ?
Les essais d'étanchéité à l'air sur les chaînes d'assemblage de moteurs ont une incidence sur l'indice de protection IP ; le réglage des paramètres de pression et de durée est donc essentiel.
Q : Quelles sont les parties du moteur qui doivent faire l'objet d'un test d'étanchéité à l'air ?
Les soudures du boîtier, les orifices de sortie de câbles et les surfaces d'ajustement entre les couvercles d'extrémité et le boîtier constituent les points de fuite les plus courants. En particulier pour les moteurs destinés aux énergies nouvelles et les moteurs de pompes, les clients exigent généralement un indice de protection IP67 ou supérieur. Sur une ligne de production de moteurs de pompes que nous avons réceptionnée l’année dernière, le poste d’étanchéité à l’air a été placé en fin de montage, avant la peinture. La pression d’essai a été fixée à 25 kPa et, après une stabilisation de 5 secondes, le taux de fuite a été mesuré : le taux de faux négatifs est passé de 1,21 TP3T à 0,151 TP3T.
Chaîne de montage des rotors de moteurs Motor Rotor Assembly Line
Q : Comment déterminer la pression d'essai et la durée de maintien de la pression ?
En règle générale, on se réfère aux normes du produit et on fixe la valeur à 20%. Pour les moteurs IP67, la pression d'essai couramment utilisée est de 15 à 30 kPa, avec une durée de maintien de la pression de 3 à 10 secondes ; si le produit doit répondre à la norme IP68 ou supérieure, il est recommandé d'augmenter la pression à plus de 50 kPa et de maintenir la pression pendant 10 à 15 secondes. Il convient de noter que la température du boîtier doit être équilibrée par rapport à la température ambiante ; si la différence de température du boîtier sortant tout juste de la station de soudage dépasse 5 °C, l'erreur de test peut être multipliée par trois.
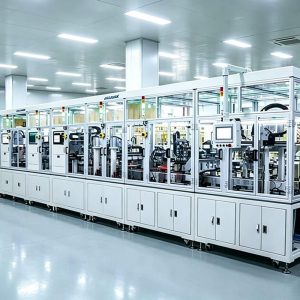
Ligne d'assemblage automatique
Q : Comment éviter les fausses fuites et les fuites non détectées ?
Premièrement, les joints d'étanchéité des fixations doivent être inspectés une fois par équipe ; en cas d'usure, ils doivent être remplacés immédiatement. Deuxièmement, après chaque changement de modèle, un étalonnage doit être effectué à l'aide d'un orifice de fuite standard ; si l'écart par rapport à la valeur d'étalonnage dépasse ±10%, il faut arrêter la machine pour procéder à un diagnostic. Troisièmement, les données de test doivent être associées au code-barres du boîtier afin de faciliter la traçabilité. Nous mettons généralement en place un système de classification à trois niveaux : si le taux de fuite est inférieur à 50% de la valeur standard, le produit est directement validé ; entre 50% et 100%, il est marqué pour observation ; au-delà de 100%, il est automatiquement intercepté et acheminé vers le poste de réparation.
Jiuju Automation - Ligne de production pour l'automatisation des moteurs sans balais
L'architecture multipolaire génère une fondamentale haute fréquence ; à des dizaines de milliers de tours, la fréquence fondamentale peut atteindre plusieurs kilohertz. Avec les IGBT traditionnels, les pertes de commutation s'envolent et l'échauffement est sévère : la capacité de commutation au niveau du mégahertz des MOSFET en carbure de silicium est le partenaire adapté des moteurs à flux axial multipolaires haute fréquence.
Le moteur de ventilateur axial adopte une structure à disque et exige une précision d'assemblage stricte. La vidéo décompose l'ensemble du processus : imprégnation et cuisson du bobinage du stator, pose précise des aimants, assemblage du stator et du rotor, durcissement par dépose de colle, jusqu'au contrôle et à l'encapsulation.
 Jiuju Automation




 Spanish
 German
 Hindi