 Jiuju Automation

Moteurs à flux axial pour poids lourds électriques : pourquoi le montage final bloque sur quelques centièmes
877轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
Voir le texte completMoteur à flux magnétique axial的结构与内转子电机不同:磁钢贴在盘面而不是插进槽里,线圈是扁平的而非绕在齿上,检测关心的是平面度与轴向气隙。所以绕线、插磁、检测三道工序不能各打各的,必须沿“平面精度”这一条主线串起来——线圈要平、盘面要平、贴完磁钢还要平。
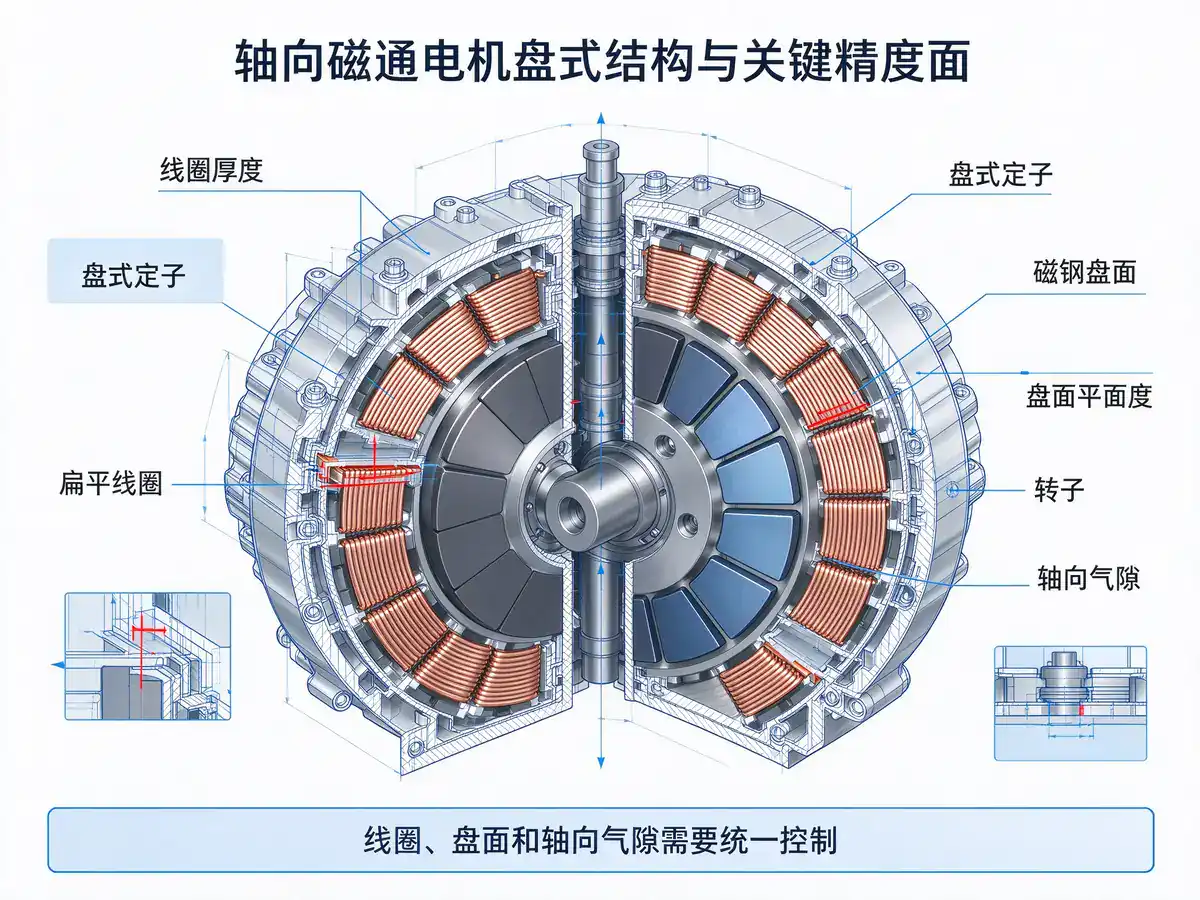
分开做会出三类问题:绕线与成型分开,线圈在转运中回弹,扁平度损失,压装时要靠更大整形力,容易压伤漆膜;贴磁与充磁分开,要么先贴后整盘充磁、对线圈场型要求极高,要么先充后贴、磁钢互相排斥定位困难;检测放在最后,只能判合格与否,说不清偏差出在哪一道。
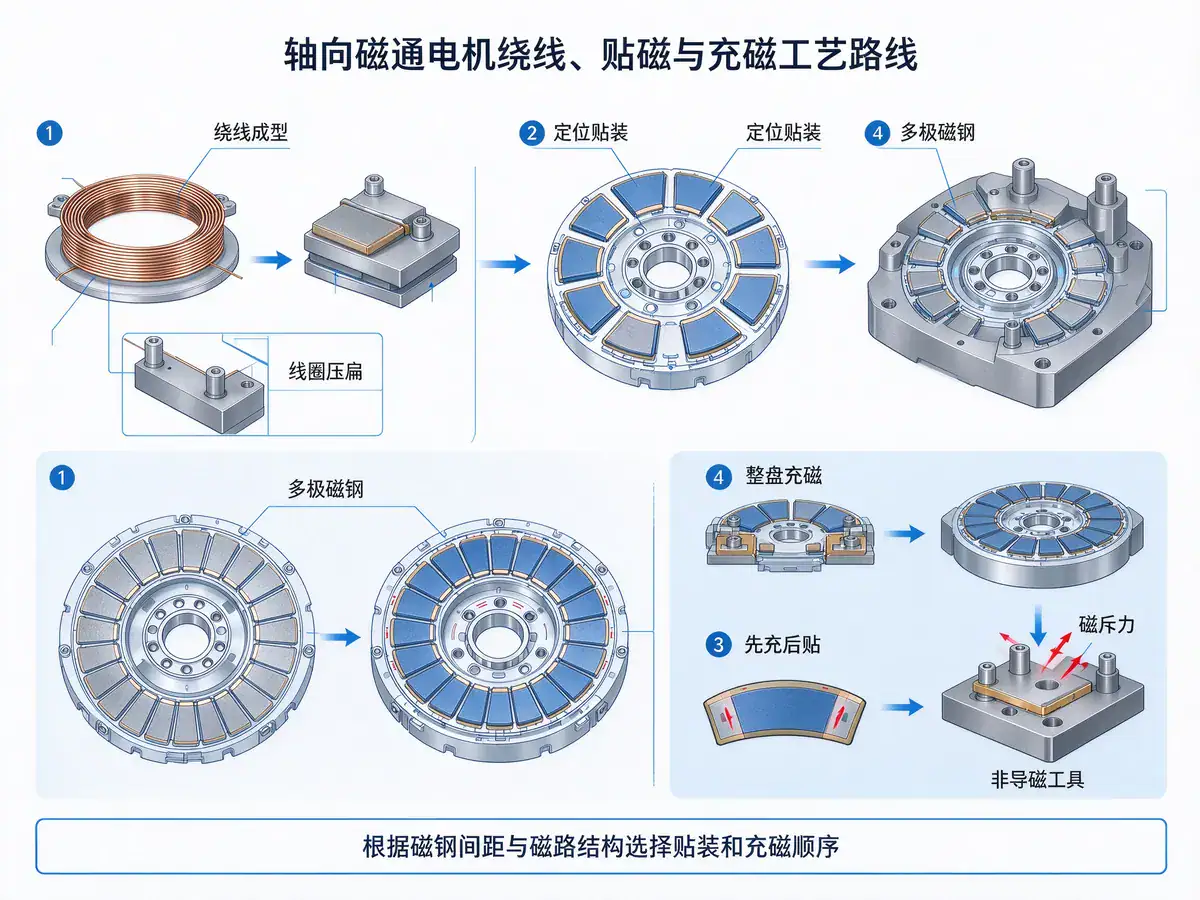
久巨的串联方式是:Machine à bobiner在绕制完成后直接压扁定型,出料即为可用状态;贴装与充磁按结构选择路线,多极小间距结构常用“定位贴装+整盘充磁”,靠非导磁工装保证间距,大尺寸宽间距结构可先充后贴、靠工装抵抗磁斥力;检测设两个点,贴装后测位置度与平面度,充磁后测表磁分布与极性,两组数据合并就能判断偏差异是“贴偏”还是“充偏”。三道工序共用同一序列号,绕线参数、贴装坐标、充磁电压、表磁曲线归入一份档案。
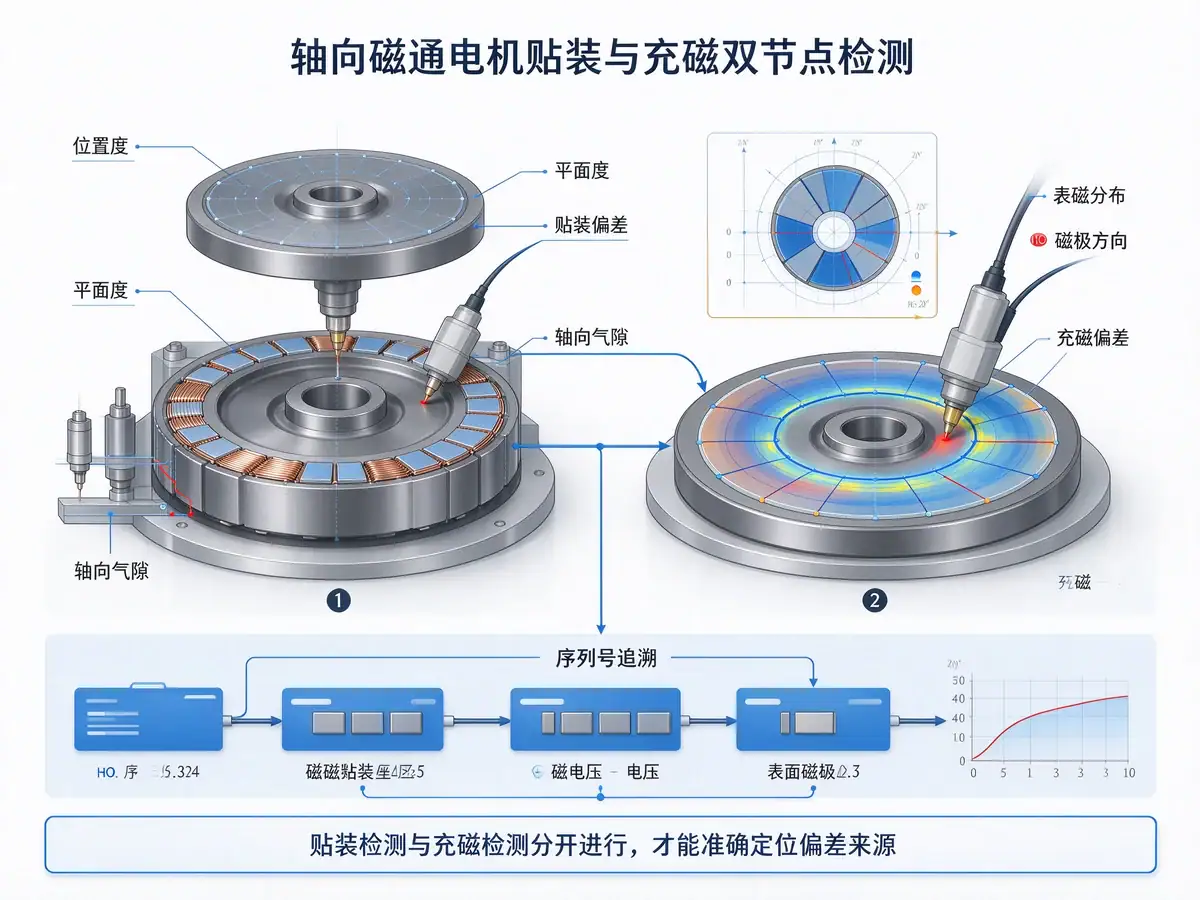
优势落在三处:设备同源,接口与节拍一开始就对齐;工艺同源,充磁线圈可按磁路定制,电压覆盖2000V至4000V,支持径向、轴向、多极、斜极,磁场均匀性误差可控制在约1.5%;数据同源,检测结果直接回写工艺参数,调机从经验判断变成数据驱动。
轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
Voir le texte complet
Jiuju Automation propose des lignes d'assemblage automatisées de haute précision pour moteurs à flux magnétique axial, couvrant des étapes telles que le bobinage du stator, l'assemblage des aimants, l'équilibrage du rotor et les tests des produits finis. Ces lignes sont adaptées aux domaines des drones, des véhicules électriques et des entraînements industriels. L'entreprise détient plus de 256 brevets et est certifiée ISO 9001...
Voir le texte complet
L'architecture multipolaire génère une fondamentale haute fréquence ; à des dizaines de milliers de tours, la fréquence fondamentale peut atteindre plusieurs kilohertz. Avec les IGBT traditionnels, les pertes de commutation s'envolent et l'échauffement est sévère : la capacité de commutation au niveau du mégahertz des MOSFET en carbure de silicium est le partenaire adapté des moteurs à flux axial multipolaires haute fréquence.
Voir le texte complet
L'architecture multipolaire génère une fondamentale haute fréquence ; à des dizaines de milliers de tours, la fréquence fondamentale peut atteindre plusieurs kilohertz. Avec les IGBT traditionnels, les pertes de commutation s'envolent et l'échauffement est sévère : la capacité de commutation au niveau du mégahertz des MOSFET en carbure de silicium est le partenaire adapté des moteurs à flux axial multipolaires haute fréquence.
Voir le texte complet 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt