Équipements d'insertion d'aimants pour moteurs : comment réaliser des changements de modèle rapides dans le cadre d'une production mixte de petites séries et de nombreuses références d'aimants ?
La durée prolongée des changements de série sur les lignes de production mixtes d'aimants en acier constitue un véritable casse-tête pour l'atelier d'insertion d'aimants ; l'utilisation de gabarits modulaires et la mémorisation des paramètres permettent de réduire considérablement ce temps.
Q : Où se situe la plus grande perte de temps dans la production mixte ?
Il ne s'agit pas de changer le gabarit en soi, mais de rechercher le programme, de régler les paramètres et de réaliser des essais. Nous avons analysé les données d’un atelier d’insertion magnétique chez un client à Dongguan : le temps d’arrêt moyen lié au changement de modèle était de 47 minutes, dont seulement 8 minutes consacrées au remplacement des fixations, les 39 minutes restantes étant consacrées au réglage de la profondeur d’insertion, de la vitesse de positionnement et de l’orientation des aimants. Cela s’explique par le fait que les noms des programmes enregistrés sur chaque machine sont confus et que les opérateurs les saisissent en se basant uniquement sur leur expérience.
Produits finis à aimants intégrés
Q : Par quelles étapes faut-il commencer pour un changement rapide de modèle ?
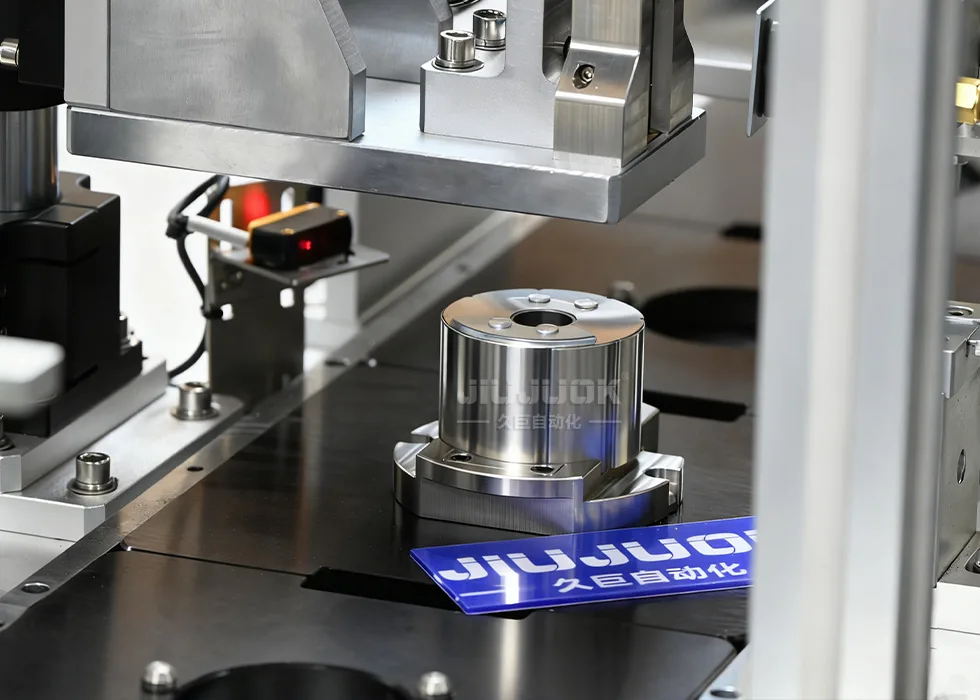
Première étape : concevoir un système de changement rapide pour les gabarits, à l'aide de verrouillages pneumatiques ou de goupilles de positionnement, l'objectif étant de réduire le temps de changement des gabarits à moins de 3 minutes ; deuxième étape : créer une base de données de recettes produit dans l'automate programmable (PLC), en enregistrant la longueur des aimants, la profondeur d'insertion et la vitesse d'enfoncement sous des noms correspondant à chaque modèle, afin qu'elles soient automatiquement chargées lors de leur sélection ; Troisième étape : mettre en place une validation obligatoire de la première pièce ; le fonctionnement automatique n'est déclenché qu'après 10 pièces consécutives conformes. Grâce à la mise en œuvre du SMED, le temps de changement de modèle de ce client est passé de 47 minutes à 15 minutes.
Équipement pour rotors de moteurs de pompes Water Pump Motor Rotor Equipment
Q : Comment éviter les erreurs sur une ligne de production mixte ?
Installer un système de reconnaissance visuelle à l'entrée du silo afin de vérifier si les dimensions des aimants correspondent à la formule en cours ; ajouter un contrôle optoélectronique avant le poste d'assemblage pour confirmer l'orientation des pôles des aimants. Nous avons déjà rencontré un cas où des aimants N42 et N48 avaient été mélangés ; le tri optique a permis d'intercepter 12 pièces incorrectes. Nous recommandons également d'échelonner la production des modèles similaires et d'éviter les changements de modèle consécutifs pour les aimants présentant de faibles différences de couleur ou de hauteur, afin de laisser aux opérateurs le temps de vérifier les pièces.
Machine d'insertion d'aimants pour moteurs à énergie nouvelle New Energy Drive Motor Magnet Inserting Machine
En réponse aux besoins de l'économie des vols à basse altitude et aux exigences en matière de propulsion des drones, Jiuju Automation a lancé une ligne de production automatisée de moteurs pour drones, visant à améliorer le rapport poussée/poids et la régularité, et à aider les équipementiers de drones à réduire leurs coûts de production en série.
Jiuju Automation propose des lignes de production automatisées équipées de servomoteurs, permettant l'alignement précis des rotors et des stators, l'intégration d'encodeurs et les tests de fin de ligne (EOL). Ces solutions sont largement utilisées dans les domaines de l'automatisation industrielle et de la robotique.
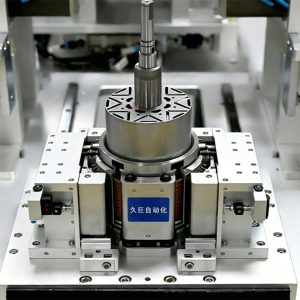
Jiuju Automation a conçu une machine d'insertion d'aimants destinés à l'assemblage de rotors à aimants permanents intégrés (IPM) et d'aimants à montage en surface, garantissant une précision optimale de l'espacement entre les pôles et une production hautement efficace.
En réponse aux besoins de l'économie des vols à basse altitude et aux exigences en matière de propulsion des drones, Jiuju Automation a lancé une ligne de production automatisée de moteurs pour drones, visant à améliorer le rapport poussée/poids et la régularité, et à aider les équipementiers de drones à réduire leurs coûts de production en série.
 Jiuju Automation





 Spanish
 German
 Hindi