 지우지 자동화

无框力矩电机为什么不能沿用普通工装?久巨机器人关节电机装配线
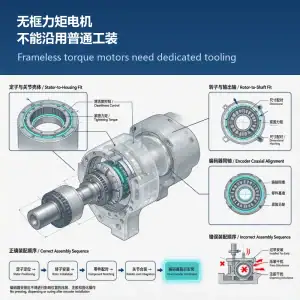
8无框力矩电机只交付定子、转子和编码器三个部件,机壳、轴与轴承由关节本体提供。工装只能围着关节走,沿用普通电机以机壳定位的工装等于用错基准。
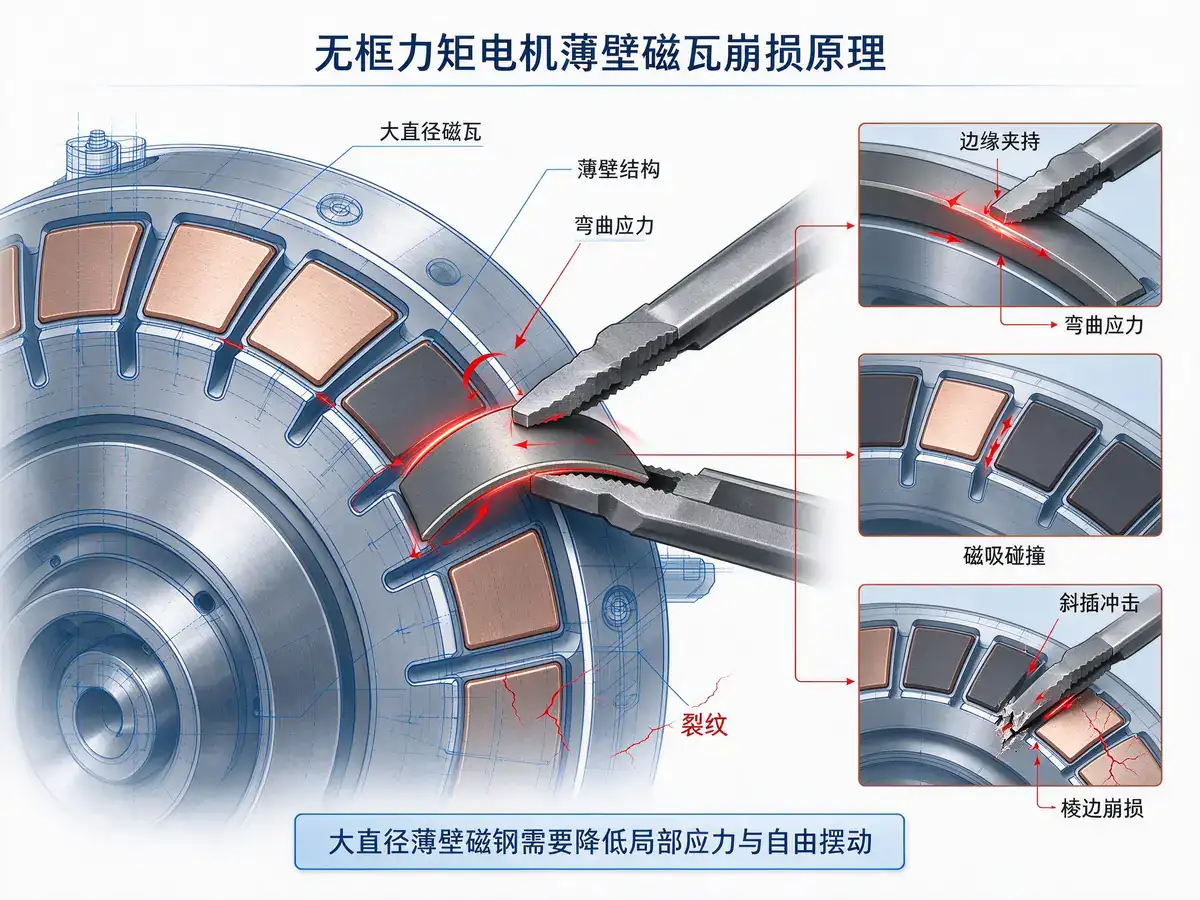
전체 텍스트 보기无框力矩电机为了在有限轴向空间内拿到大转矩,普遍采用大直径、薄壁、多极的磁钢布置。磁钢越薄、直径越大,插装时的杠杆效应越明显:夹爪在边缘施加一点力,磁钢中部就产生弯曲应力,崩角与裂纹随之而来。崩损有三种成因——夹持应力、碰撞应力、装配应力。前两种来自“抓”和“吸”,第三种来自斜插,槽口边缘相当于一把刀,把磁钢棱边切掉一小块。
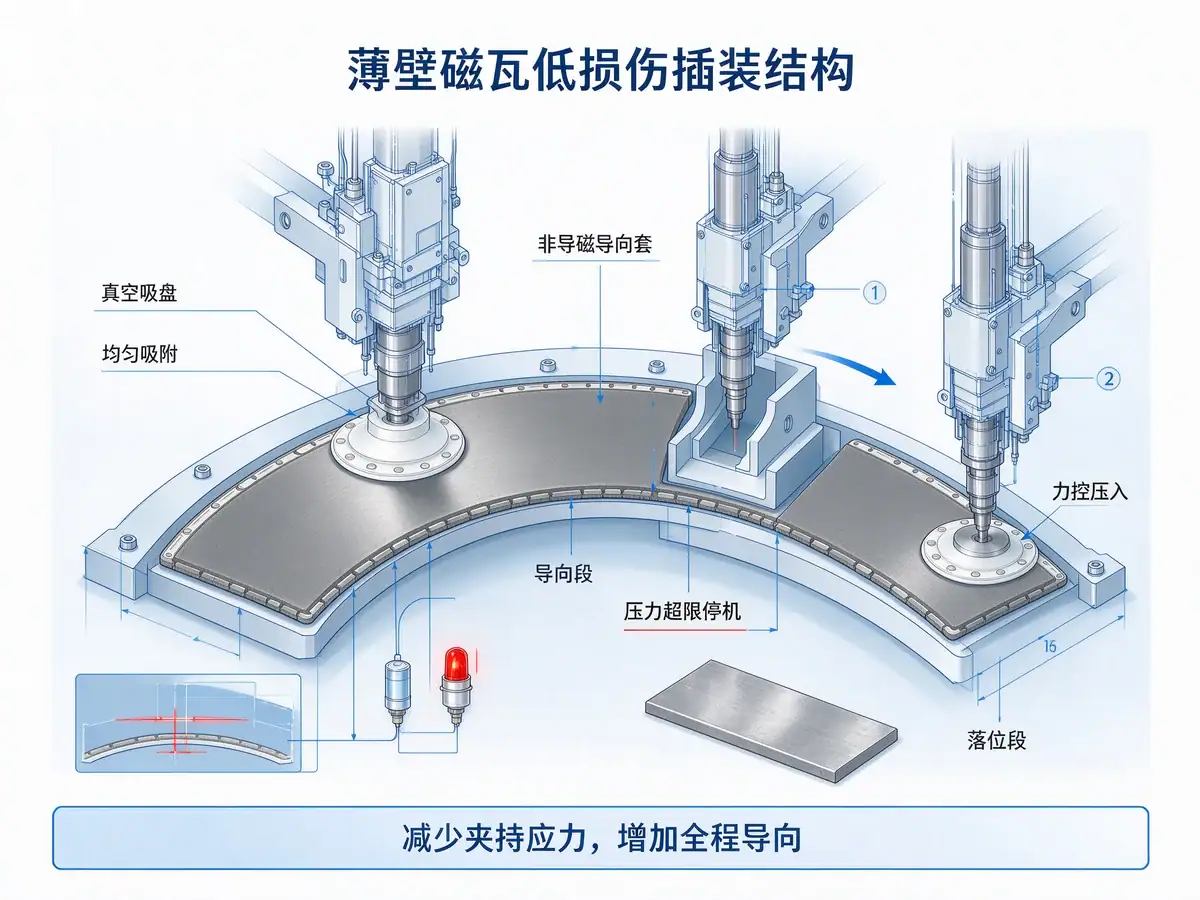
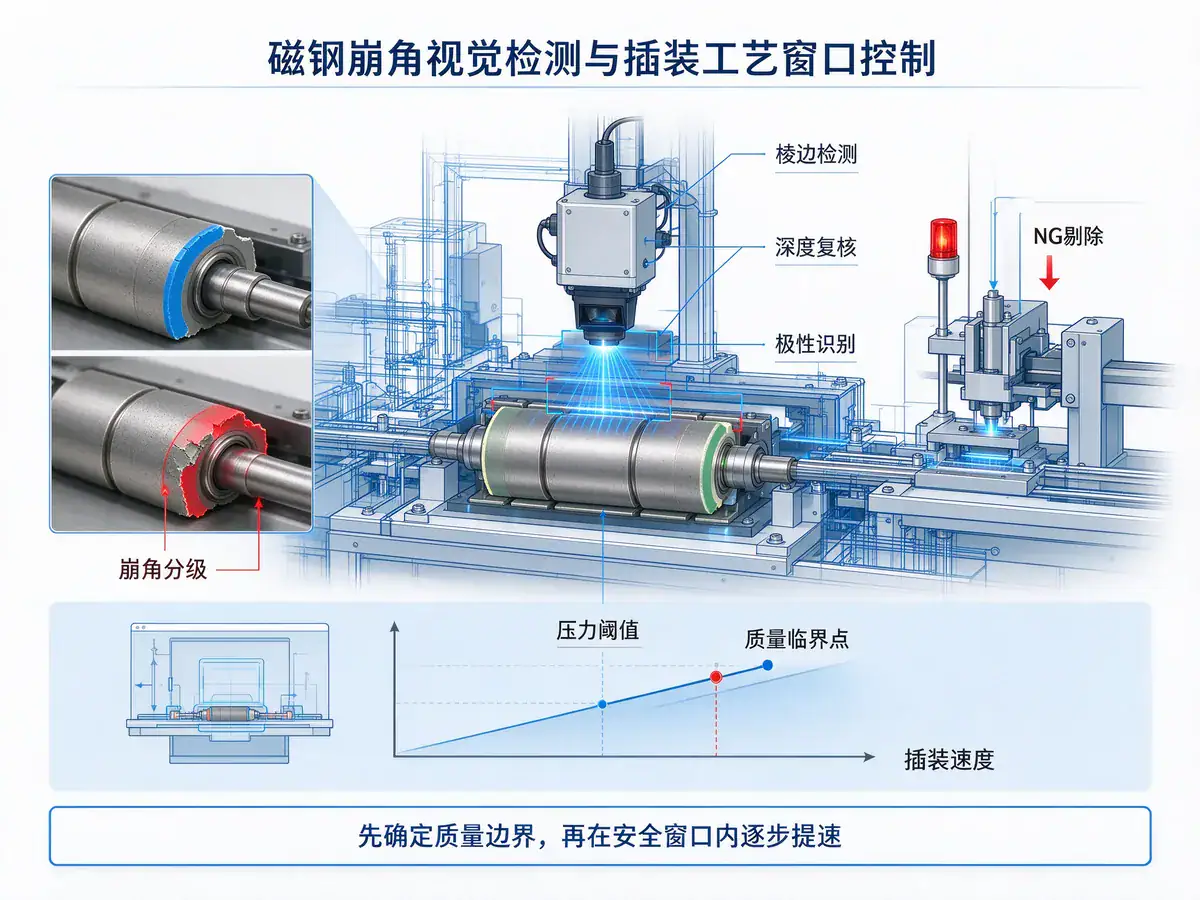
靠降速减少崩损效果有限,速度压到很低就没有节拍经济性,而且低速并不能解决夹持与斜插;靠加大槽口余量则是用磁隙换良率,对力矩电机不可接受。久巨的对策是“减少夹持、增加导向、控制速度”:大直径薄壁磁瓦改用真空吸盘取放,吸附力面分布均匀,不在边缘形成集中应力;插装头配与磁钢外形贴合的非导磁导向套,磁钢全行程受约束,不允许在自由空间内摆动;压入分接近、导向、落位三段,落位段切换力控,以恒定小压力推到定位面,压力超限即停;插后由相机复核棱边、深度与极性,崩角件当场剔除。
工艺参数需要小批试验确定:先固定导向结构,再逐步提速,找到崩角率开始上升的临界点,把工作速度设在临界点的七成左右;力控阈值则按正常插入的压力包络上限再加一点余量来设定,既保护磁钢,又不至于压不到位。崩损判定也要有统一口径,建议按棱边缺损的尺寸阈值划分等级,由视觉系统按同一标准判级,避免甲说“能用”、乙说“报废”。来料侧的预分选同样关键,把厚薄超差、棱边已有暗裂的磁瓦提前挑出,否则再好的插装机构也只是替来料背锅。
无框力矩电机只交付定子、转子和编码器三个部件,机壳、轴与轴承由关节本体提供。工装只能围着关节走,沿用普通电机以机壳定位的工装等于用错基准。
전체 텍스트 보기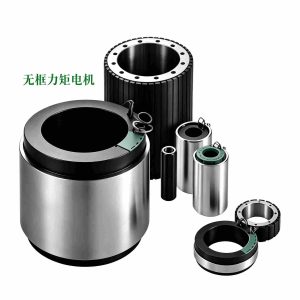
지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기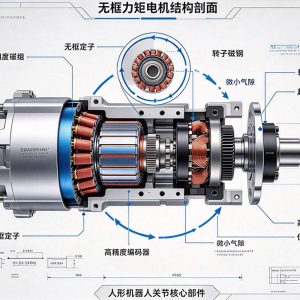
다극 구조는 고주파 기본파를 가져오며, 만 회전 시 기본 주파수는 수천 헤르츠에 이른다. 전통적인 IGBT는 스위칭 손실이 급증하고 발열이 심각한 반면, 탄화규소(SiC) MOSFET의 메가헤르츠급 스위칭 능력이 고주파 다극 축방향 자속 모터에 알맞은 파트너다.
전체 텍스트 보기
지우주 자동화는 서보 모터 자동화 생산 라인을 제공하여, 로터와 스테이터의 정밀 정렬, 인코더 통합 및 EOL 테스트를 실현하며, 산업 자동화 및 로봇 공학 분야에서 널리 활용되고 있습니다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt