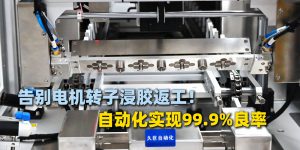
Jiuju Automation cung cấp giải pháp lắp ráp tự động động cơ truyền động cho xe năng lượng mới, tích hợp các công đoạn quan trọng như quấn dây, lắp nam châm, nạp từ và kiểm tra, nhằm đảm bảo hiệu suất cao, độ nhất quán cao và khả năng truy xuất nguồn gốc trong toàn bộ quy trình.
Kết cấu nhiều cực tạo ra hài bậc nhất tần số cao; ở tốc độ vạn vòng, tần số cơ bản có thể đạt hàng nghìn hertz. IGBT truyền thống có tổn thất chuyển mạch tăng vọt và tỏa nhiệt nghiêm trọng, chỉ có khả năng chuyển mạch cỡ megahertz của MOSFET cacbua silic mới là bạn đồng hành phù hợp cho động cơ từ thông dọc trục nhiều cực tần số cao.
Công ty Tự động hóa Jiuju cung cấp các thiết bị tự động hóa trong sản xuất động cơ và các giải pháp lắp ráp dây chuyền hoàn chỉnh, sở hữu hơn 256 bằng sáng chế, hệ thống quản lý chất lượng ISO 9001 cùng hệ thống hỗ trợ dịch vụ toàn cầu hoàn chỉnh.
 Jiuju Automation



 Español
 Français
 Deutsch (Sie)
 हिन्दी