 Jiuju Automation

“先装配、后充磁”怎么排?久巨新能源汽车驱动电机装配线的工艺顺序
337久巨在驱动电机产线上默认把整体充磁排在定转子合装之后,而不是先充磁再装配。磁损与磁极错位都发生在装配段,充磁放到线尾才能在成品形态下一次成形。
Vollständigen Text anzeigen因为高速段的振动主要由转子决定,而合装之后去重的位置就没有了。这类电机转速在十万转量级,转子一点点不平衡在高速下被放大成振动和噪音;合装后转子被定子包住,想去重只能拆开重来。所以平衡不是一道可选工序,而是这条线上少数几个一旦错过就没法补救的节点。

四个来源:铁芯叠压不均、绕组分布不均、磁钢粘接偏心、风叶与轴的配合偏差。前三项在转子段就已经定死,动平衡是把它们的一次综合结果修掉;第四项在装配时引入,所以风叶装好之后还要复测一次。
转子长径比大时,单面平衡只能修静不平衡,力偶不平衡留在里面,高速下表现为两端振动相位相反。双面平衡要在两个校正面上分别去重,两个面修完再复测,直到两个面的残余量都进窗口。
铣削去重精度高,但要去掉材料,会影响磁路;钻孔去重快,但孔位不当会改变磁通分布;加胶配重不破坏结构,但受温度限制。高速机型多用铣削,去重量小步逼近,一次切多了只能报废。进给量也要小,切深过大会让局部温升上来,磁钢粘接层跟着受热。去重量和切深都按转子编号存,回查时能定位到是哪一刀、切多深。

振动与噪音确认、气隙检查、超速试验。合装后不再做去重,只做判定,不合格的退回转子段。这条规矩要硬:一旦允许在合装后去重,整条线的精度基准就散了。也正因为如此,平衡机的工装要按转子型号配做,不能几个型号共用一套夹具,夹具偏心会直接算进不平衡量里。

本文不给平衡等级、残余不平衡量与转速数值,按产品规格与转子设计定。绕线见 Vollautomatische Drahtwickelmaschine,内转子磁钢装配见 内转子点胶插磁钢机,表磁检测见 Tabelle Magnetischer Detektor。如果转子是整体注塑结构(磁钢与转子一体成型),不平衡的主因转移到注塑偏心,平衡工序要提前到注塑件检验之后。
问:动平衡要在充磁前还是后做?
答:先在无磁状态做初平衡,充磁后再复测。充磁会改变磁钢的受力状态,个别件读数会变,所以初平衡的残余量要给复测留余量。
问:单面平衡什么情况下够用?
答:转子短、转速不高时够用。长径比大的高速转子,单面平衡一定会留下力偶不平衡。
问:平衡机的转速要和实际转速一致吗?
答:不必完全一致,但要覆盖刚性转子的判定区间。转速太低测不出高阶不平衡。
问:去重后需要重新测气隙吗?
答:需要。铣削会改变转子外圆局部尺寸,气隙均匀性要复核。
问:平衡合格但装上有异音,查什么?
答:查风叶配合与轴承预紧,再看定子磁场是否偏心。平衡只解决质量分布,解决不了配合与电磁。
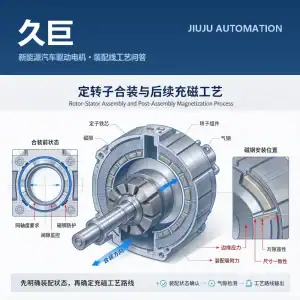
久巨在驱动电机产线上默认把整体充磁排在定转子合装之后,而不是先充磁再装配。磁损与磁极错位都发生在装配段,充磁放到线尾才能在成品形态下一次成形。
Vollständigen Text anzeigen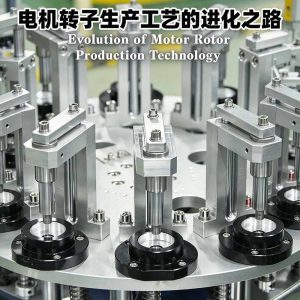
Eine ausgereifte automatische Motor-Montagelinie kann viele Arbeitskräfte ersetzen; Kapazität und Konsistenz übertreffen das traditionelle Modell deutlich. Das Video erklärt die Schmerzpunkte der manuellen Montage und die Kernvorteile der automatisierten Linie.
Vollständigen Text anzeigen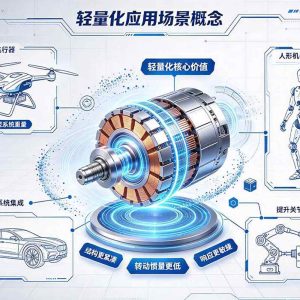
轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
Vollständigen Text anzeigen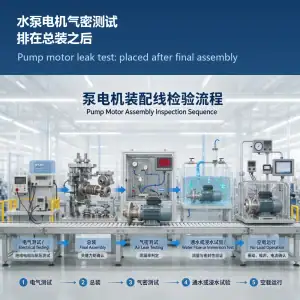
水泵电机的气密测试排在总装之后、通水或浸水试验之前,因为机封端面与出线护套都要等总装才最终成形。顺序固定为电气测试、总装、气密、通水或浸水、空载运行。
Vollständigen Text anzeigen 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt